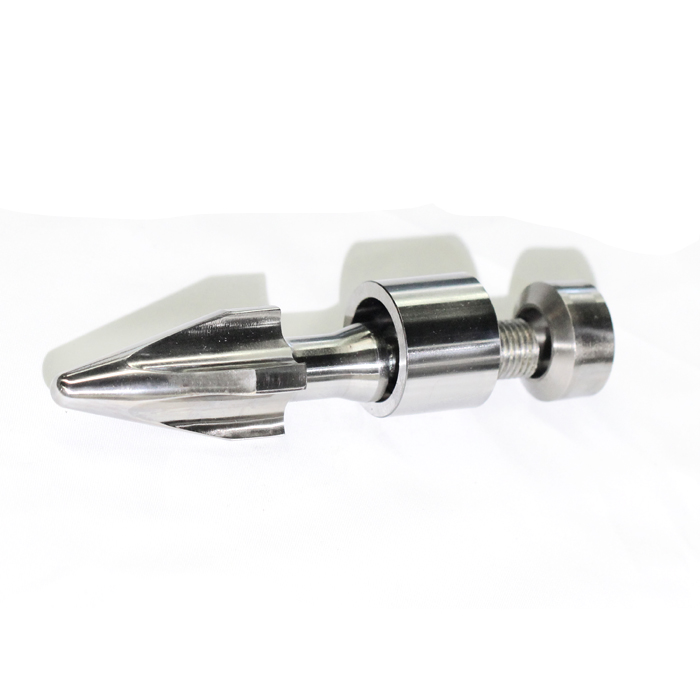
यसको भल्भ डिजाइन, मिलन आयामहरू र राल अवस्थाहरू द्वारा एक इंजेक्शन मोल्डिंग स्क्रू टिप असेंबली छनौट गर्नुहोस्। चेक रिङ भनेको घण्टी-प्रकारको असेंबलीको एउटा भाग हो, हरेक पेंच-टिप डिजाइनको लागि विश्वव्यापी नाम होइन। प्रतिस्थापन अर्डर गर्नु अघि, पूर्ण संयोजन पहिचान गर्नुहोस् र यसको मिलन भागहरू निरीक्षण गर्नुहोस्। कुशन वा शट-वजन भिन्नता भल्भको अनुसन्धान गर्ने र सँगै प्रक्रिया गर्ने कारण हो, रिंग मात्र प्रतिस्थापन गर्न आवश्यक छ भन्ने प्रमाण होइन।
१. इन्जेक्शन मोल्डिङ चेक रिङले कसरी काम गर्छ?
एक सामान्य स्लाइडिङ-रिंग असेंबलीमा, टिप वा रिटेनरले स्क्रू टाउकोमा चेक रिङ समात्छ। पछाडिको सिटले बन्दको लागि मिलन अनुहार प्रदान गर्दछ। रिकभरीको समयमा, औंठी त्यो सिटबाट टाढा हुन्छ जसले गर्दा भल्भमा पग्लिन सक्छ र स्क्रूको अगाडि जम्मा हुन्छ। इंजेक्शनको समयमा, रिंग र पछाडिको सीट ब्याकफ्लोको विरोध गर्न सँगै आउँछन्।
घटक नाम भ्रमित हुन सक्छ। एक आपूर्तिकर्ताले पोइन्ट रिटेनर वा पूर्ण गैर-रिटर्न भल्भको लागि "स्क्रू टिप" प्रयोग गर्न सक्छ। उद्धरणहरू तुलना गर्नु अघि वस्तु नम्बरहरूको साथ भाग दृश्यको लागि सोध्नुहोस्। एक औंठी, एक टिप र एक पूर्ण विधानसभा फरक अर्डर वस्तुहरू छन्।
घण्टी-प्रकारको भल्भको लागि, दुईवटा छुट्टाछुट्टै सम्बन्धहरू निरीक्षण गर्नुहोस्: पछाडिको सिटसँग घण्टीको मिलन सम्पर्क, र ब्यारेल बोर भित्र यसको फिट। रिंगको बाहिरी व्यासबाट मात्र मूल्याङ्कन गर्न सकिँदैन।जोन बोजेलीको गैर-रिटर्न भल्भको व्याख्यायी दुई सील सम्बन्धहरू वर्णन गर्दछ।
सामान्य स्लाइडिङ-रिंग भल्भ: खोल्ने सील जस्तै छैन
योजनाबद्ध अनुदैर्ध्य खण्ड। पेंच-स्थिर सन्दर्भ; नोजल / मोल्ड दिशा दायाँ छ।
A. रिकभरी: घण्टी खोल्नुहोस्
चेक रिङ्ग पछाडिको सिटबाट टाढा छ। खुला अंतरले भल्भ मार्फत पग्लन अनुमति दिन्छ।
बायाँ देखि दायाँ: पछाडिको सिट → खुला खाली ठाउँ → चेक रिङ → टिप / रिटेनर।
B. इन्जेक्सन: रिंग सिट
चेक रिङले पछाडिको सिटमा सम्पर्क गर्छ। भल्भले ब्याकफ्लोको विरोध गर्दछ।
बायाँ देखि दायाँ: पछाडिको सिट → सिट सम्पर्क चेक रिङ → टिप / रिटेनर।
रेखाचित्र कुञ्जी: गाढा खैरो = पछाडिको सीट; सुन्तला = चेक औंठी; हल्का खैरो = टिप / रिटेनर। माथिल्लो र तल्लो खैरो रेखाहरूले ब्यारेललाई प्रतिनिधित्व गर्दछ।
दुबै जाँच गर्नुहोस्: घण्टी देखि सिट सम्पर्क र घण्टी देखि ब्यारेल फिट।
क्लियरेन्स र परिच्छेदहरू अतिरञ्जित छन्। वास्तविक प्रोफाइल र गति अनुमोदित डिजाइन पालना गर्नुपर्छ।
केवल चित्रण; EJS निर्माण रेखाचित्र, प्रवाह सिमुलेशन वा आयामी विशिष्टता होइन।
EJS कोपेंच-टिप विधानसभा उत्पादन पृष्ठजाँच भल्भहरू, बल जाँचहरू र लकिङ रिङ असेंबलीहरू सूचीबद्ध गर्दछ। त्यो दायराको कारणले गर्दा प्रतिस्थापन सोधपुछले सामान्य चेक रिंग अनुरोध गर्नुको सट्टा भल्भ मेकानिज्म पहिचान गर्नुपर्छ। वरपरको प्लाष्टिकाइजिंग एकाइको लागि, हेर्नुहोस्इंजेक्शन मोल्डिंग पेंच र ब्यारेल गाइड.

2. स्लाइडिङ र लक रिंग भल्भ: के परिवर्तन?
भल्भ नामहरूले डिजाइनको विभिन्न पक्षहरू वर्णन गर्दछ। स्लाइडिङ बनाम लकिङले स्क्रूसँग घण्टीको घूर्णन सम्बन्धलाई चिन्ता गर्छ। तीन-टुक्रा बनाम चार-टुक्राले कम्पोनेन्टहरू कसरी विभाजित हुन्छन् भनेर वर्णन गर्दछ। बल जाँचले फरक बन्द गर्ने तत्व पहिचान गर्छ। ती लेबलहरू आदानप्रदान योग्य कोटीहरू होइनन्।
| डिजाइन विवरण | यसले के पहिचान गर्छ | खरिदकर्ताले के स्थापित गर्नुपर्छ |
|---|---|---|
| स्लाइडिङ-रिंग भल्भ | स्क्रूसँग घुमाउनको लागि सकारात्मक कुञ्जी नभएको औंठी | घण्टी यात्रा, सीट ज्यामिति, प्रवाह मार्ग र ब्यारेल फिट |
| ताला लगाउने वा क्यास्टेलेटेड औंठी | इन्टरलकिङ सुविधाहरू जसले घण्टीलाई स्क्रूसँग घुमाउँछ | मिल्दो संलग्नता सुविधाहरू, अक्षीय स्वतन्त्रता र सम्बन्धित पहिरन सतहहरू |
| तीन टुक्रा रिंग विधानसभा | सामान्यतया रिटेनर, घण्टी र पछाडिको सिट | सटीक भागहरू समावेश छन् र कुन सतहहरू प्रत्येक भागसँग सम्बन्धित छन् |
| चार टुक्रा रिंग विधानसभा | अन्य कम्पोनेन्टहरूका अतिरिक्त छुट्टै बदल्न मिल्ने फ्रन्ट पहिरन/रिटेनिङ एलिमेन्ट | कम्पोनेन्ट पहिचान र मिलन आयामहरू, अतिरिक्त टुक्रा मात्र होइन |
| बल-चेक विधानसभा | एक आन्तरिक बल यसको सीट विरुद्ध बन्द हुन्छ | वास्तविक आवास, प्रवाह मार्ग, सीट र जडान डिजाइन |
Concor को भल्भ विवरणचार टुक्रा डिजाइनमा छुट्टै फ्रन्ट एलिमेन्ट सहित यी संरचनाहरू बीचको भिन्नता चित्रण गर्नुहोस्। अतिरिक्त भागले पहिरिएको सतह कसरी प्रतिस्थापन गरिएको छ भनेर परिवर्तन गर्न सक्छ। यसले आफैंमा राम्रो बन्द वा लामो जीवन देखाउँदैन।
"लकिङ" भन्नाले इन्जेक्सनको समयमा भल्भ मेकानिकली रूपमा बन्द हुन्छ भन्ने होइन। यसले रिटेनरसँग औंठीको संलग्नताको वर्णन गर्दछ। रोटेशनबाट अलग रूपमा बन्द र सील जाँच गर्नुहोस्। एक दोहोर्याइएको आदेश अनुमोदित डिजाइन पालन गर्नुपर्छ; संयन्त्र परिवर्तन गर्दा अनुकूलता र प्रशोधन समीक्षाको लागि कल गर्दछ।
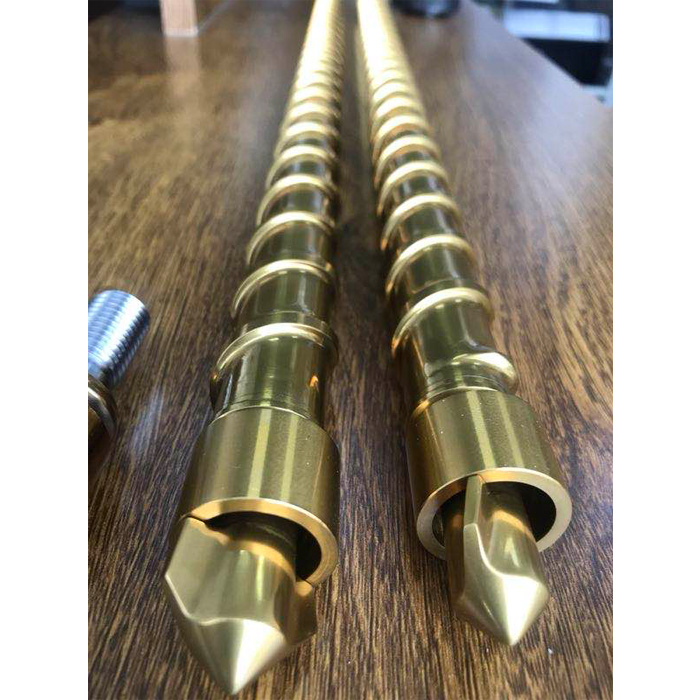
3. राल र मोल्डिङ कार्यको लागि चयन गर्नुहोस्
वास्तविक राल ग्रेड र अनुप्रयोगको साथ सुरू गर्नुहोस्, भल्भ प्रकारहरूको विश्वव्यापी श्रेणीकरण होइन। पोलिमर, सुदृढीकरण वा फिलर, additives, regrind प्रयोग र आवश्यक उत्पादन गुणस्तर रेकर्ड गर्नुहोस्। मेसिन परिवर्तन भएको छैन भने पनि ढाँचाको परिवर्तन अवस्थित विशिष्टता समीक्षा गर्ने कारण हो।
त्यसपछि भल्भले के गर्नुपर्छ भनेर वर्णन गर्नुहोस्। रिकभरी गर्दा कति सामाग्री यस मार्फत पास गर्नुपर्छ? बन्द कत्तिको एकरूप हुनुपर्छ? के अनुप्रयोगलाई बारम्बार रङ परिवर्तनहरू, वा सामग्रीको निवास र क्षयको सावधानीपूर्वक नियन्त्रण आवश्यक छ? यी प्रश्नहरूले "सामान्य उद्देश्य" लेबल भन्दा डिजाइन तुलना अधिक उपयोगी बनाउँछ।
त्यहाँ प्रतिस्पर्धी मागहरू छन्। खुला प्रवाह मार्ग राल र रिकभरी आवश्यकता अनुरूप हुनुपर्छ, जबकि बन्द व्यवस्था दोहोर्याउन योग्य डेलिभरी उत्पादन गर्नुपर्छ। छोटो यात्रा दूरी पूर्ण डिजाइन विशिष्टता होइन। न त ठूला देखिने मार्गले सामग्री प्रतिबन्ध वा अवधारण बिना भल्भको प्रत्येक भागबाट जान्छ भनेर प्रमाणित गर्दैन।
मोल्डर सेवाहरूको स्क्रू-टिप चयन छलफलआन्तरिक ज्यामिति, प्रवाह प्रतिबन्ध र निर्माण सामग्रीलाई छुट्टै विचारको रूपमा व्यवहार गर्दछ। यसको छलफलले यो पनि देखाउँछ किन "फ्री फ्लो" शून्य दबाव हानिको प्रतिज्ञाको सट्टा डिजाइन विवरण हो।
प्रस्तावित परिवर्तनको लागि, घटक रेखाचित्र र सान्दर्भिक प्रवाह र बन्द सुविधाहरूको व्याख्या अनुरोध गर्नुहोस्। एउटै राल, मोल्ड र उत्पादन स्वीकृति मापदण्ड प्रयोग गरी तुलनामा सहमत हुनुहोस्। रिकभरी गति वा कुशन स्थिरता बारे पृथक दावीहरू तुलना गर्नुको सट्टा प्रक्रिया अवस्थाहरू रेकर्ड गर्नुहोस्।
एक स्थापित डिजाइन पुनर्स्थापना गर्न को लागी एक प्रतिस्थापन र यसको व्यवहार परिवर्तन गर्न को लागी एक पुन: डिजाइन फरक अर्डरहरु हुन्। तपाईलाई कुन चाहिन्छ बताउनुहोस्। अन्यथा, भल्भ ज्यामितिमा अनपेक्षित परिवर्तनको साथ बन्डलमा सामग्री अपग्रेड हुन सक्छ।
4. तपाईंले चेक रिङ कहिले निरीक्षण वा बदल्नुपर्छ?
उत्पादन रेकर्डले दोहोर्याउने योग्यता परिवर्तन देखाउँदा निरीक्षण गर्नुहोस्, तर प्रक्रिया सन्दर्भ कायम राख्नुहोस्। कुशन एक पेंच-स्थिति मापन हो, लीक पिघलको प्रत्यक्ष मापन होइन। रेकर्ड गर्नुहोस् कि मेसिनले न्यूनतम कुशन वा होल्डको अन्त्यमा स्थिति रिपोर्ट गर्दछ, र प्रत्येक पटक उही परिभाषा तुलना गर्नुहोस्।
LS Mtron को मोल्डिंग तयारी निर्देशनकुसन परिवर्तन हुँदा नन-रिटर्न-भल्भ र ब्यारेल पहिरनको साथमा सक-ब्याक सेटिङहरू, मिटरिङ अवस्थाहरू र अन्य प्रक्रिया जाँचहरू विचार गर्दछ। यसले त्यो लक्षणलाई एक असफल घटकमा घटाउँदैन।
| अवलोकन | सङ्कलन गर्न उपयोगी अभिलेख | के आफैले स्थापित गर्दैन |
|---|---|---|
| कुशन चक्र बीच फरक हुन्छ | कुशन परिभाषा, शट साइज, रिकभरी, डिकम्प्रेसन र ट्रान्सफर रेकर्डहरू | कि औंठी OD यसको सीमा भन्दा बाहिर लगाइएको छ |
| भागको वजन फरक हुन्छ | लगातार परिभाषित तौल विधि, गुहा पहिचान, राल र प्रक्रिया इतिहास | त्यो भल्भ प्रतिस्थापनले भिन्नताको प्रत्येक स्रोतलाई समाधान गर्नेछ |
| दबाब फरक बनाउँछ | तुलनात्मक दबाब र स्क्रू-स्थिति ट्रेसहरू, एकाइहरू र मापन स्थानको साथ | मुद्दा बन्द हुने समय, छाप वा अन्य प्रक्रिया परिवर्तन हो |
| रिकभरी वा रङ-परिवर्तन व्यवहार परिवर्तन | स्क्रू गति, ब्याक प्रेसर, राल परिवर्तन र अघिल्लो घटक विशिष्टता | कि एक फरक भल्भ प्रकार स्वचालित रूपमा आवश्यक छ |
मा क2026 शट-मास पुनरावृत्ति विश्लेषण, Umberto Catignani देखाउँछ कि कसरी मेसिन सेटिङहरू र परीक्षण अवस्थाहरूले पहिरिएको फ्रन्ट-एन्ड कम्पोनेन्टहरूको बारेमा गलत निष्कर्ष निम्त्याउन सक्छ। व्यावहारिक पाठ भनेको यसलाई व्याख्या गर्नु अघि तुलनालाई नियन्त्रण र दस्तावेज गर्नु हो।
दुई प्रश्नहरू अलग गर्नुहोस्: के भल्भ लगातार बन्द हुन्छ, र यसले बन्द गरेपछि आवश्यक छाप कायम राख्छ? योग्य कर्मचारीहरूले मेसिन र भल्भ आपूर्तिकर्ताको लागू परीक्षण र मर्मत प्रक्रियाहरू प्रयोग गर्नुपर्छ। उत्पादन लक्षणको जाँच गर्न ब्लक-नोजल परीक्षण सुधार नगर्नुहोस् वा तातो, दबाबयुक्त हार्डवेयर भत्काउनुहोस्।
5. प्रतिस्थापन अर्डर गर्नु अघि के मिल्नुपर्छ?
मेशिन बनाउन र स्क्रू व्यास एक भाग पहिचान गर्न मद्दत गर्छ, तर तिनीहरू प्रत्येक इन्टरफेस परिभाषित गर्दैनन्। प्रतिस्थापन पेंचमा फिट हुनुपर्छ, यसको मिलन भल्भ कम्पोनेन्टहरूसँग काम गर्नुहोस् र सम्बन्धित ब्यारेल क्षेत्र अनुरूप हुनुपर्छ। सम्भव भएसम्म मूल कम्पोनेन्ट नम्बर र रेखाचित्र संशोधन समावेश गर्नुहोस्।
आयामी समीक्षा व्यवस्थित गर्न यो चेकलिस्ट प्रयोग गर्नुहोस्। यसले रेखाचित्र आवश्यकताहरू पहिचान गर्दछ, विश्वव्यापी सहिष्णुता होइन।
| सुविधा | परिभाषा चाहिन्छ |
|---|---|
| पेंचमा जडान | थ्रेड विशिष्टता, पिच, हात, संलग्नता र काँध वा पायलट पत्ता लगाउने |
| स्थापित खाम | समग्र र स्थापित लम्बाइ, नाक ज्यामिति र ब्यारेल टाउको सम्बन्ध |
| रिंग ज्यामिति | OD, ID, अक्षीय लम्बाइ र सान्दर्भिक सम्पर्क प्रोफाइलहरू |
| पछाडिको सिट र रिटेनिङ सतहहरू | मिलन प्रोफाइलहरू, विशेषताहरू र घटक पहिचानहरू पत्ता लगाउने |
| अक्षीय आन्दोलन | डिजाइन गरिएको घण्टी यात्रा र यसलाई निर्धारण गर्ने सतहहरू |
| बैरल सम्बन्ध | भल्भ द्वारा प्रयोग गरिएको क्षेत्र सहित पहिचान स्थानहरूमा बोर मापन |

व्यास र रेडियल क्लियरेन्स भेद गर्नुहोस्
दृष्टान्तको लागि, परिभाषित मापन स्थितिमा 40.00 mm को कोल्ड ब्यारेल ID र 39.90 mm को रिंग OD मान्नुहोस्। व्यास भिन्नता 0.10 मिमी छ। यदि औंठी केन्द्रित छ भने, प्रत्येक छेउमा रेडियल ग्याप ०.०५ मिमी हुन्छ। परिभाषा बिना नै दुबै मानहरूलाई "क्लियरन्स" भन्नुले दुईवटा अस्पष्टताको कारक बनाउँछ।
यी अनुमानित आयामहरू EJS सहिष्णुता वा प्रतिस्थापन सीमाहरू होइनन्। गणनाले सिटको सम्पर्क, विलक्षणता वा तातो अपरेटिङ फिटको बारेमा केही बोल्दैन। रेखाचित्रको परिभाषा, मापन तापमान र स्वीकृति मापदण्ड प्रयोग गर्नुहोस्।
Diametral क्लियरेन्स र रेडियल क्लियरेन्स फरक छन्
चित्रणात्मक अंकगणित मात्र: चिसो आयामहरू एक परिभाषित स्थितिमा मापन।
स्केच कुञ्जी: बाहिरी सीमा = ब्यारेल बोर; सुन्तला सीमा = बाहिर रिंग। अन्तरलाई बढाइचढाइ गरिएको छ, मापन गर्न होइन।
अनुमानित मापन
ब्यारेल आईडी = 40.00 मिमी
रिंग OD = 39.90 मिमी
Diametral निकासी
40.00 − 39.90 = 0.10 मिमी
केन्द्रित रेडियल निकासी
०.१० / २ = ०.०५ मिमी
एक केन्द्रित रेडियल मान आधा व्यास भिन्नता हो। यसले विलक्षण सम्पर्क, तातो दौडने क्लियरेन्स, सिट सील वा अनुमतियोग्य पहिरनको वर्णन गर्दैन।
यी मानहरू EJS उत्पादन आयामहरू, उत्पादन सहनशीलता वा प्रतिस्थापन सीमाहरू होइनन्।
वास्तविक रेखाचित्र, मापन विधि, तापमान र स्वीकृति मापदण्ड प्रयोग गर्नुहोस्।
पहिरिएको मापनलाई नाममात्र नयाँ-भाग आयामहरूबाट अलग राख्नुहोस्। लगाएको औंठी पुन: उत्पादन गर्दा समस्या पुन: उत्पादन गर्न सक्छ। समान रूपमा, नयाँ औंठीले क्षतिग्रस्त सिट वा सीमाभन्दा बाहिरको ब्यारेल बोर सच्याउने आशा गर्नु हुँदैन। मिलाउने भागहरूको अवस्था र अनुकूलताबाट एउटा कम्पोनेन्ट वा एसेम्बली प्रतिस्थापन गर्ने कि नगर्ने निर्णय गर्नुहोस्।
6. घटक द्वारा सामग्री र निरीक्षण अभिलेख निर्दिष्ट गर्नुहोस्
एक विधानसभा नाम यसको धातु विज्ञान परिभाषित गर्दैन। रिटेनर/शरीरको पहिचान गर्नुहोस्, घण्टी र सिटहरू अलग-अलग वस्तुहरूको रूपमा जाँच गर्नुहोस्, त्यसपछि प्रत्येकको लागि आवश्यक सामग्री र उपचार निर्दिष्ट गर्नुहोस्। एकल वाक्यांश जस्तै "कठोर पेंच टिप" ले औंठी वा स्वतन्त्र रूपमा बदल्न मिल्ने सिटलाई अपरिभाषित छोड्न सक्छ।
EJS कोउत्पादन विशिष्टता38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 र Hastelloy 276 सहित सामग्रीहरू सूचीबद्ध गर्दछ। यसले नाइट्राइडिङ, हार्डनिङ र क्रोम प्लेटिङ पनि सूचीबद्ध गर्दछ। वास्तविक कम्पोनेन्ट र कर्तव्यको लागि संयोजन पुष्टि गर्नुहोस्; यो कथन होइन कि प्रत्येक सूचीबद्ध उपचार प्रत्येक मिश्र धातुमा लागू हुन्छ।
सामग्री समीक्षा फ्रेम गर्न राल र अवलोकन अवस्था प्रयोग गर्नुहोस्। घर्षण फिलर, संक्षारक एक्सपोजर, सतह क्षति र सान्दर्भिक सामग्री निक्षेप वर्णन गर्नुहोस्। ग्रेड मात्र नछोड्नुहोस् किनभने यसको नाम अधिक पहिरन प्रतिरोधी सुनिन्छ। ज्यामिति, उपचार र संभोग सतह विनिर्देशको अंश रहन्छ। दEJS सामग्री गाइडकम्पोनेन्ट रेखाचित्र प्रतिस्थापन नगरी फराकिलो पृष्ठभूमि प्रदान गर्दछ।
स्वीकृतिको लागि, प्रत्येक कागजात के प्रमाणित गर्नुपर्छ भनेर सहमत हुनुहोस्:
- सामग्री कागजातले निर्दिष्ट ग्रेड र ट्रेस गर्न मिल्ने कम्पोनेन्ट वा ब्याच पहिचान गर्नुपर्छ।
- आयामी निरीक्षणले सही रेखाचित्र संशोधन र महत्वपूर्ण सुविधाहरू सन्दर्भ गर्नुपर्छ।
- उपचार अभिलेखहरूले लागू प्रक्रिया र सहमत निरीक्षण आवश्यकताहरू पहिचान गर्नुपर्छ।
- कम्पोनेन्ट चिन्हहरू वा भागहरूको सूचीले मिलनका टुक्राहरू बीचको सम्बन्धलाई सुरक्षित राख्नुपर्छ।
EJS को उत्पादन जानकारी बताउँछ कि निरीक्षण रिपोर्ट र सामग्री प्रमाणपत्र प्रदान गरिएको छ। सर्टिफिकेटले सबै आयाम, सतह अवस्था र एसेम्बल कार्यसम्पादन प्रमाणीकरण गर्छ भनी मान्नुको सट्टा अर्डरमा आवश्यक दायरा परिभाषित गर्नुहोस्।
7. EJS कारखाना परिप्रेक्ष्य: पूर्ण प्रतिस्थापन परिभाषित गर्नुहोस्
EJS सोधपुछको लागि, हामी पृथक प्रतिस्थापन औंठी छनोट गर्नु अघि एसेम्बली परिभाषा पठाउन सिफारिस गर्छौं। एउटा फोटोले हार्डवेयर पहिचान गर्न मद्दत गर्न सक्छ। रेखाचित्र, कम्पोनेन्ट पहिचान र परिचालन जानकारीले के आपूर्ति गर्न आवश्यक छ भनेर परिभाषित गर्दछ।
मूल भाग नम्बर र कुनै पनि उपलब्ध असेंबली वा कम्पोनेन्ट रेखाचित्रबाट सुरु गर्नुहोस्। स्क्रू, टिप, घण्टी र सिट रेकर्डहरू लेबल गर्नुहोस् ताकि विभिन्न सम्मेलनहरूबाट मापनहरू भ्रमित हुन सकिँदैन। यदि पुराना भागहरू पहिले नै छुट्याइसकेका छन् भने, समान देखिने रिंगहरू सँगै समूहबद्ध गर्नुको सट्टा तिनीहरूको पहिचान कायम राख्नुहोस्।
हाम्रो सिफारिस गरिएको सोधपुछ प्याकेज हो:
- मेसिन बनाउने, मोडेल र इंजेक्शन-इकाई पहिचान, साथै मूल भाग वा असेंबली नम्बर।
- संशोधन जानकारी, थ्रेड विवरण र मिल्दो स्क्रू जडानको साथ विधानसभा र घटक रेखाचित्र।
- पहिचान गरिएका तस्बिरहरू र पुरानो-भाग मापन रेकर्ड, स्पष्ट रूपमा नाममात्र आयामहरूबाट पहिरिएका पढाइहरू अलग गर्दै।
- राल ग्रेड, फिलर / थप जानकारी, पुन: प्रयोग र अनुप्रयोगमा सान्दर्भिक परिवर्तनहरू।
- उद्देश्य: दोहोरिने प्रतिस्थापन, सामग्री समीक्षा वा प्रस्तावित डिजाइन परिवर्तन।
- अपरेटिङ समस्याको लागि, तुलनात्मक कुशन, तौल, रिकभरी र प्रेसर रेकर्डहरू, प्रक्रिया सर्तहरूसँगै।
- आवश्यक आयामी, सामग्री र उपचार कागजातहरू, साथै कुनै पनि उत्पादन तुलनाको लागि सहमत आधार।
यदि रेखाचित्र हराइरहेको छ भने, के थाहा छ र अझै पनि परिभाषा चाहिन्छ भनेर चिन्ह लगाउनुहोस्। मेसिन पहिचान र तस्बिरहरू एक सुरूवात बिन्दु हो, प्रत्येक आन्तरिक आयामको लागि विकल्प होइन। एक अपरिचित पहिरिएको नमूनाबाट मापनलाई समीक्षा बिना नयाँ-पार्ट स्पेसिफिकेशनमा नबदल्नुहोस्।
प्याकेज मार्फत पठाउनुहोस्EJS को सम्पर्क पृष्ठ, पहिचान गर्दैपेंच-टिप विधानसभावा व्यक्तिगत संभोग घटक आवश्यक छ। यसले सोधपुछलाई उही व्यासको भल्भको लागि सामान्य अनुरोधको सट्टा वास्तविक प्रतिस्थापनमा केन्द्रित राख्छ।
8. बारम्बार सोधिने प्रश्नहरू
के चेक रिङ पूर्ण गैर-रिटर्न भल्भ हो?
सामान्यतया रिंग-प्रकार डिजाइनको सन्दर्भमा होइन। घण्टी एक रिटेनर र मिलन सीट संग काम गर्दछ; आपूर्तिकर्ताहरूले कहिलेकाहीं सभाको लागि फराकिलो नामहरू प्रयोग गर्छन्। वस्तु नम्बर र समावेश भागहरू पुष्टि गर्नुहोस्। बल-चेक डिजाइनहरूले फरक बन्द गर्ने तत्व प्रयोग गर्दछ, त्यसैले "चेक रिंग" भनेर वर्णन गरिएको अर्डर अस्पष्ट हुन सक्छ।
के म इन्जेक्शन मोल्डिङ चेक रिङ्ग मात्र बदल्न सक्छु?
सम्भवतः, यदि नयाँ औंठी उपयुक्त छ र संभोगका भागहरू स्वीकार्य रहन्छन्। रिटेनर, सीट र सम्बन्धित ब्यारेल बोर पनि जाँच गर्नुहोस्। सही नयाँ औंठीले क्षतिग्रस्त मिलन सतहलाई पुनर्स्थापित गर्दैन। घटक रेखाचित्र र निरीक्षण परिणामहरूले प्रतिस्थापन दायरा निर्धारण गर्नुपर्छ।
के ताला लगाउने घण्टीले सधैं राम्रो सील गर्छ?
होइन। इन्टरलकिङ सुविधाहरूले स्क्रूसँग घण्टी कसरी घुम्छ भनेर परिभाषित गर्छ, ग्यारेन्टी गरिएको सील परिणाम होइन। बन्द व्यवहार, सीट अवस्था, ब्यारेल फिट र प्रशोधन अवस्था अझै पनि महत्त्वपूर्ण छ। "लकिङ" शब्दबाट कार्यसम्पादन अनुमान गर्नुको सट्टा वास्तविक डिजाइनहरू तुलना गर्नुहोस्।
के चार टुक्रा सम्मेलन सधैं तीन टुक्रा सम्मेलन भन्दा राम्रो छ?
होइन। अगाडिको पहिरनको छुट्टै तत्वले कम्पोनेन्ट र मर्मतका विकल्पहरू परिवर्तन गर्छ। यसले प्रवाह, बन्द वा स्थायित्वमा विश्वव्यापी सुधार स्थापना गर्दैन। विशिष्ट डिजाइन, राल, मिलन इन्टरफेस र प्रतिस्थापन उद्देश्य मूल्याङ्कन गर्नुहोस्।
इंजेक्शन मोल्डिङमा चेक रिङ जाँच गर्दा मैले के रेकर्ड गर्नुपर्छ?
विधानसभा पहिचान, रेखाचित्र संशोधन, मापन स्थिति र सर्तहरू रेकर्ड गर्नुहोस्। उत्पादन अवलोकनका लागि, एक सुसंगत कुशन परिभाषा र वजन विधि प्रयोग गर्नुहोस्, र सम्बन्धित प्रक्रिया सेटिङहरू सुरक्षित गर्नुहोस्। आयामी निरीक्षण र प्रक्रिया पुनरावृत्ति प्रमाण अलग राख्नुहोस् ताकि एउटा अर्कोको लागि खडा नहोस्।