चिसो-फिड र तातो-फिड रबर स्क्रूहरू फरक हुन्छन् किनभने तिनीहरूले विभिन्न परिस्थितिहरूमा कम्पाउन्ड प्राप्त गर्छन्। तातो-फिड स्क्रूले रबरलाई न्यानो अपस्ट्रीम ह्यान्डल गर्छ; कोल्ड-फिड स्क्रूले पनि काम गर्नुपर्छ र आगमन स्टकलाई न्यानो पार्नु पर्छ। यसले काम गर्ने लम्बाइ, च्यानल ज्यामिति, मिश्रण आवश्यकताहरू र तापमान-नियन्त्रण व्यवस्था परिवर्तन गर्दछ। प्रतिस्थापनको लागि, सामग्री अपग्रेड छनौट गर्नु अघि स्थापित मेसिनको फिड प्रणाली र रेखाचित्र पछ्याउनुहोस्। पेंचको व्यास मिलाएर मात्र पेंच र ब्यारेल सेट फिट हुन्छ वा सही रूपमा प्रदर्शन गर्दछ भनेर स्थापित गर्दैन।
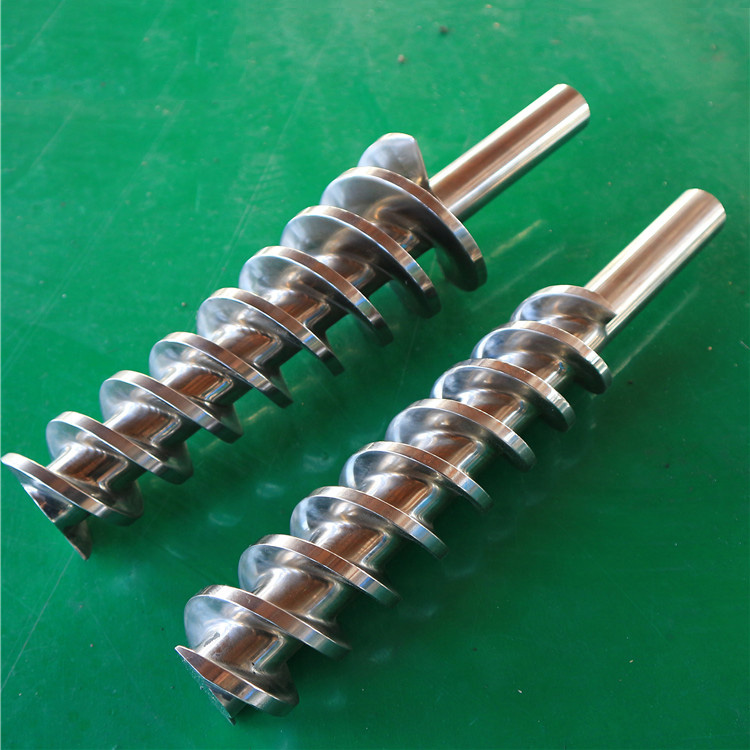
1. चिसो फिड र तातो फिड बीच के परिवर्तन हुन्छ?
कम्पाउन्ड स्क्रूमा पुग्नु अघि भेद सुरु हुन्छ। हट-फिड रबर पहिले नै न्यानो गरिएको छ र अपस्ट्रीम सञ्चालनमा काम गरिएको छ। कोल्ड-फिड स्टक परिवेशको तापक्रमको नजिक प्रवेश गर्दछ, त्यसैले अधिक तापक्रम र एकरूपता कार्य रबर एक्स्ट्रुडर भित्र हुन्छ। कुनै पनि नामले विश्वव्यापी ब्यारेल तापक्रम वा विशेष समाप्त उत्पादनको वर्णन गर्दैन।Schmidt र Schöppner को रबर-एक्सट्रुजन अध्ययनदुई फीड अवधारणाहरु बीच यो भिन्नता व्याख्या गर्दछ।
| किन्ने प्रश्न | हट-फिड स्क्रू र ब्यारेल | चिसो फिड स्क्रू र ब्यारेल |
|---|---|---|
| के फीड खोल्न प्रवेश गर्छ? | कम्पाउन्ड तयार र अपस्ट्रीम न्यानो | परिवेश-तापमान, पूर्व-कम्पाउन्ड स्टक |
| पेंचले के पूरा गर्नुपर्छ? | त्यो तयार फिडबाट व्यक्त, एकरूपता र दबाव निर्माण गर्नुहोस् | स्टकमा लिनुहोस्, काम गर्नुहोस् र यसलाई न्यानो पार्नुहोस्, यसलाई एकरूप बनाउनुहोस् र दबाव निर्माण गर्नुहोस् |
| EJS को सान्दर्भिक उत्पादन पृष्ठमा कुन लम्बाइ सूचीबद्ध छ? | 4:1 देखि 6:1 को L/D | L/D 15D देखि 20D को रूपमा सूचीबद्ध |
| प्रतिस्थापन के संरक्षण गर्नुपर्छ? | वास्तविक फिड, स्क्रू, ब्यारेल र जडान ज्यामिति | ती इन्टरफेसहरू, साथै स्थापित मिश्रण र तापमान-नियन्त्रण व्यवस्था |
| आदेश गरिएको भाग के पहिचान गर्नुपर्छ? | मेसिनमा बाँधिएको अनुमोदित रेखाचित्र | कुनै पनि पिन कन्फिगरेसन सहित मेसिनमा बाँधिएको अनुमोदित रेखाचित्र |
माथिका L/D प्रविष्टिहरू EJS बाट आएका हुन्तातो फिड रबर पेंच र ब्यारेल पृष्ठरचिसो फिड उत्पादन पृष्ठ। तिनीहरूले ती पृष्ठहरूमा प्रकाशित विकल्पहरू वर्णन गर्छन्, अनिवार्य उद्योग दायराहरू वा विनिमेय मानक आकारहरू होइनन्।
चिसो फिडको अर्थ मिश्रित नुस्खा खुवाउनु र प्रत्येक अपस्ट्रिम कम्पाउन्डिङ अपरेशनलाई प्रतिस्थापन गर्ने स्क्रूको अपेक्षा गर्नु पनि होइन। आपूर्ति गरिएको स्टकको वर्णन गर्नुहोस्: फिड खोल्दा यसको सूत्रीकरण, भौतिक रूप र अवस्था। प्रि-कम्पाउन्डेड रबरको पाना, अनियमित स्ट्रिप र न्यानो फिड स्ट्रिम एउटै पोलिमर नाम साझा गर्दा पनि फरक स्पेसिफिकेशन इनपुटहरू हुन्।
उत्पादन परिवारहरूमा व्यापक पृष्ठभूमिको लागि, हेर्नुहोस्रबर पेंच र ब्यारेल क्रेता गाइड। यहाँ साँघुरो कार्य भनेको तपाईको मेसिनमा रहेको हार्डवेयरलाई परिभाषित गर्नु हो।
2. यसको L/D अनुपात भन्दा बाहिर स्क्रू डिजाइन पढ्नुहोस्
रबर एक्स्ट्रुजन स्क्रू डिजाइनलाई व्यास र एक अनुपात भन्दा बढी विवरण चाहिन्छ। पिच, च्यानल गहिराई, कोर व्यास, उडान व्यवस्था र मिश्रण सुविधाहरूमा फरक हुँदा दुई स्क्रूहरूले L/D मान साझा गर्न सक्छन्। प्रोफाईललाई "कोल्ड-फिड स्क्रू" जस्ता एकल लेबलमा घटाउनुको सट्टा कार्य खण्डको साथमा रेकर्ड गर्नुहोस्।
कार्य लम्बाइ र समग्र लम्बाइ फरक आयामहरू हुन्
L/D गणना गर्दा रेखाचित्रको परिभाषित कार्य लम्बाइ प्रयोग गर्नुहोस्। ड्राइभ शङ्क, काँध र टिप विवरणहरू सहितको समग्र लम्बाइ अलग-अलग रेकर्ड गर्नुहोस्। एक आपूर्तिकर्तालाई प्रशोधन ज्यामिति र भाग पत्ता लगाउने र ड्राइभ गर्ने सुविधाहरू दुवै चाहिन्छ।
केवल दृष्टान्तको लागि, 60 मिमीको स्थिर स्क्रू व्यास मान्नुहोस् र L लाई काम गर्ने लम्बाइको रूपमा परिभाषित गर्नुहोस्। L/D = 5 मा, L 300 मिमी हो। L/D = 18 मा, L 1,080 मिमी हो। यी अंकगणितीय उदाहरणहरू हुन्, EJS मोडेल आयामहरू होइनन्। तिनीहरूले देखाउँछन् कि अनुपात कति जानकारी लुकाउन सक्छ; तिनीहरूले प्रमाणित गर्दैनन् कि स्क्रू एक विशेष ब्यारेलमा फिट हुनेछ वा निर्दिष्ट आउटपुट उत्पादन गर्दछ।
फिड अवस्थाले स्क्रूको कार्यलाई परिवर्तन गर्दछ
अवधारणा तुलना। वास्तविक कार्य प्रोफाइल र मेसिन इन्टरफेस निर्दिष्ट गर्नुहोस्।
तातो फिड
पूर्व-तातो कम्पाउन्ड
कन्भिवे + होमोजेनाइज + बिल्ड प्रेसर।
अपस्ट्रीम तयारी फिड अवस्था को भाग हो।
चिसो फिड
परिवेश, पूर्व-कम्पाउन्ड स्टक
+ काम लिनुहोस् र न्यानो + एकरूपता गर्नुहोस्।
त्यसपछि डाउनस्ट्रीम प्रतिरोध विरुद्ध कम्पाउन्ड डेलिभर गर्नुहोस्।
कार्य लम्बाइ समग्र लम्बाइ होइन
चित्रणात्मक अंकगणित मात्र। एक स्थिर व्यास D = 60 मिमी मान्नुहोस्, र L लाई कार्य लम्बाइको रूपमा परिभाषित गर्नुहोस्।
L/D = 5
एल = 5 × 60 = 300 मिमी
सुन्तला खण्डले काम गर्ने लम्बाइलाई प्रतिनिधित्व गर्दछ।
L/D = 18
एल = 18 × 60 = 1,080 मिमी
सुन्तला खण्डले काम गर्ने लम्बाइलाई प्रतिनिधित्व गर्दछ।
खैरो ड्राइभ-शाङ्क प्रतीक अलग छ र कार्य लम्बाइमा समावेश गरिएको छैन।
सरलीकृत चित्रण, उत्पादन रेखाचित्र होइन। यी अनुपातहरूले फिट, आउटपुट वा परिवर्तनशीलता प्रमाणित गर्दैनन्।
च्यानलहरू र मिल्दो ब्यारेल वर्णन गर्नुहोस्
अक्षीय स्थितिहरू प्रदान गर्नुहोस् जहाँ प्रोफाइल परिवर्तन हुन्छ। रेखाचित्रमा उडान पिच, कोर व्यास, च्यानल गहिराइ र सान्दर्भिक उडान विवरणहरू समावेश गर्नुहोस्। यदि पुरानो एक्स्ट्रुडर स्क्रू लगाएको छ भने, इच्छित नयाँ-भाग आयामहरूबाट मापन गरिएको बाँकी आयामहरू छुट्याउनुहोस्। प्रतिस्थापन रेखाचित्रमा पहिरन प्रतिलिपि गर्नाले गलत आधाररेखा सुरक्षित गर्दछ।
EJS पनि अलग सूचीपिन-प्रकार रबर पेंच र ब्यारेल उत्पादनहरू। प्रत्येक चिसो फिड डिजाइनले एउटै व्यवस्था प्रयोग गर्छ भनी नमान्नुहोस्। TROESTER कोरबर-निकासी उत्पादन दायरात्यस्तै चिकनी र पिन-प्रकार डिजाइनहरू समावेश छन्। जहाँ पिनहरू स्थापित छन्, ब्यारेल स्थिति र सम्बन्धित स्क्रू ज्यामितिलाई मिल्दो परिभाषा चाहिन्छ। तिनीहरूलाई हटाउन वा सादा स्क्रू प्रतिस्थापन गर्न डिजाइन समीक्षा आवश्यक छ, अर्डर विवरणमा परिवर्तन होइन।

3. तापमान नियन्त्रण भाग विशिष्टता मा सम्बन्धित छ
वाक्यांश "कोल्ड-फिड एक्सट्रुजन" आगमन स्टक अवस्था पहिचान गर्दछ। यसको मतलब कम्पाउन्ड चिसो रहन्छ भन्ने होइन। मेकानिकल कार्यले गर्मीको परिचय दिन्छ, जबकि तापक्रम नियन्त्रण प्रणालीले हार्डवेयर मार्फत ताप थप्छ वा हटाउँछ। फिडको तापक्रम, नियन्त्रक सेटपोइन्टहरू र नापिएको कम्पाउन्ड तापक्रमलाई छुट्टै रेकर्डको रूपमा व्यवहार गर्नुहोस्।
प्रस्तावित प्रतिस्थापनसँग पुरानो एक्स्ट्रुजन स्क्रू तुलना गर्दा त्यो भिन्नता महत्त्वपूर्ण हुन्छ। एक नियन्त्रक प्रदर्शन एक नियन्त्रित स्थान वा सर्किट वर्णन गर्दछ। यसले, आफैले, डिस्चार्जमा रबर भर तापक्रम स्थापित गर्दैन। उस्तै नियन्त्रक सेटिङहरूमा आधारित प्रदर्शन दावी स्वीकार नगर्नुहोस्।
TROESTER ले यसको पानी तताउने / शीतलन एकाइहरू पहिचान गर्दछजीएस रबर-केबल एक्स्ट्रुडर कागजात। EJS को पिन-प्रकार उत्पादन विवरणले तातो-पानी परिसंचरण पनि छलफल गर्दछ। यी उदाहरणहरूले तापमान-नियन्त्रण जडानहरू स्पेसिफिकेशनमा किन सम्बन्धित छन् भनेर देखाउँछन्; तिनीहरूको मतलब प्रत्येक स्क्रू र ब्यारेलमा समान आन्तरिक मार्गहरू वा पानी आवश्यकताहरू छन् भन्ने होइन।
| रेकर्ड गर्न वस्तु | प्रतिस्थापन समीक्षाको लागि आवश्यक जानकारी |
|---|---|
| फिड खोल्ने मा स्टक | अपस्ट्रीम वार्मिङ सहित भौतिक रूप र मापन इनलेट अवस्था |
| ब्यारेल तापमान नियन्त्रण | क्षेत्र सीमाहरू, सर्किट पहिचान, जडान स्थिति र अनुमोदित अपरेटिङ आवश्यकताहरू |
| स्क्रू तापक्रम नियन्त्रण, यदि फिट गरिएको छ | आन्तरिक मार्ग व्यवस्था, जडान/रोटरी-युनियन इन्टरफेस र मूल रेखाचित्र |
| मिश्रित तापमान | मापन स्थान, विधि र स्थिर चलिरहेको अवस्था |
| थर्मल प्रतिबन्ध | कम्पाउन्डको निर्दिष्ट प्रशोधन सीमा र समर्थन आपूर्तिकर्ता वा प्रयोगशाला जानकारी |
थर्मल एकरूपता र भौतिक एकरूपता फरक प्रश्नहरू हुन्। दPaderborn अनुसन्धानतिनीहरूलाई छुट्टै मूल्याङ्कन गर्छ र स्थानीय ताप र खरानी बारे छलफल गर्छ। यसको नतिजाहरूले औसत तापमान भन्दा बढी जाँच गर्न समर्थन गर्दछ; तिनीहरूले EPDM, NBR वा प्रत्येक SBR ढाँचाको लागि विश्वव्यापी परिचालन सीमा आपूर्ति गर्दैनन्।
अर्डर गरिएको हार्डवेयरको लागि, कागजात गरिएको पुन: डिजाइन परिवर्तन नगरेसम्म अनुमोदित कुलिङ लेआउट सुरक्षित गर्नुहोस्। बाहिरी तस्बिरबाट आन्तरिक मार्गको अनुमान नगर्नुहोस्। तापमान सेटिङहरू र सुरक्षित परिचालन सीमाहरू वास्तविक कम्पाउन्ड र मेसिन प्रक्रियाबाट आउनु पर्छ, तुलनात्मक लेख होइन।
4. चिसो फिड सधैं छिटो वा अधिक ऊर्जा कुशल छ?
फिड लेबल कार्यसम्पादन ग्यारेन्टी होइन। वास्तविक कम्पाउन्ड र टूलिङबाट योग्य उत्पादनको विरुद्धमा पेंच र ब्यारेल प्रस्तावको न्याय गर्नुहोस्। यदि सामग्री यसको प्रशोधन सीमा भित्र रहन्छ र उत्पादनले समान आयाम, सतह र अन्य स्वीकृति आवश्यकताहरू पूरा गर्दछ भने मात्र उच्च आउटपुट फिगर उपयोगी हुन्छ।
तुलना भइरहेको प्रक्रियाको भागको साथ सुरू गर्नुहोस्। तातो-फिड व्यवस्थामा एक्स्ट्रुडरको माथिल्लो भागको तयारी समावेश छ। मुख्य ड्राइभलाई मात्र गणना गर्ने कोल्ड-फिडको तुलनालाई तातो फिडको कुलसँग प्रत्यक्ष रूपमा तुलना गर्न मिल्दैन जसले वार्मिङ मिललाई पनि गणना गर्छ, वा यसको विपरीत। त्यसैगरी, ड्राइभ नेमप्लेट पावर क्षमता रेटिङ हो, प्रति स्वीकार्य किलोग्राम प्रयोग गरिएको ऊर्जाको मापन होइन।
सामान्य तुलना रेकर्ड प्रयोग गर्नुहोस्:
- एउटै कम्पाउन्ड पहिचान, फिड फारम र तयारी इतिहास।
- एउटै उत्पादन, डाइ व्यवस्था र सहमत गुणस्तर मापदण्ड।
- एक स्थिर चलिरहेको अवधि, स्क्रू गति, दबाब र तापमान रेकर्ड संग।
- उपकरणको स्पष्ट रूपमा पहिचान गरिएको सेटको लागि मापन गरिएको ऊर्जा।
- स्वीकृत उत्पादन मास, अस्वीकृत उत्पादन अलग रेकर्ड संग।
एक व्यावहारिक ऊर्जा उपाय होस्वीकृत उत्पादन मास (किग्रा) द्वारा विभाजित सहमत सीमा (kWh) भित्र मापन ऊर्जा। सीमामा अपस्ट्रिम वार्मिङ, एक्स्ट्रुडर र तापमान-नियन्त्रण सहायकहरू समावेश छन् वा छैनन् भनी बताउनुहोस्। लाइकसँग तुलना गर्नुहोस्; चुपचाप दुई रेकर्डहरू बीच उपकरणहरू थप्नुहोस् वा हटाउनुहोस्। यो एक तुलना विधि हो, EJS ऊर्जा बचत दावी होइन।
प्रतिस्थापन खरीददारहरूको लागि, पहिले कार्य प्रमाणित स्पेसिफिकेशन पुनर्स्थापना गर्ने वा यसको प्रशोधन व्यवहार परिवर्तन गर्ने हो कि भनेर स्थापित गर्नुहोस्। पहिरिएको ज्यामिति पुनर्स्थापित गर्ने र पेंचलाई पुन: डिजाइन गर्ने फरक परियोजनाहरू हुन्। दोस्रोलाई एक सहमत परीक्षण आधार र स्वीकृति सीमा चाहिन्छ, शब्दहरू "चिसो फिड" सँग जोडिएको वाचा होइन।
5. कम्पाउन्ड र स्थापित लाइन को लागी छान्नुहोस्
रबरको लागि एक्स्ट्रुडर निर्दिष्ट गर्दा, फिड अवस्था र आवश्यक प्रशोधन कार्यको साथ सुरु गर्नुहोस्। यसको स्क्रू र ब्यारेल अर्डर गर्दा, स्थापित मेसिनको मेकानिकल अवरोधहरू थप्नुहोस्। नली, प्रोफाइल वा टायर-कम्पोनेन्ट उत्पादन जस्ता अनुप्रयोग उपयोगी पृष्ठभूमि हो, तर विशिष्ट रूपमा आवश्यक हार्डवेयर पहिचान गर्दैन।
EJS को तातो-फिड र चिसो-फिड उत्पादन पृष्ठहरू दुवै रबर-उत्पादन अनुप्रयोगहरू सूचीबद्ध गर्दछ। त्यो ओभरल्याप मात्र समाप्त उत्पादन नामबाट पेंच छनौट गर्नुको सट्टा वास्तविक कम्पाउन्ड र मेसिन जानकारी पठाउने कारण हो।
| तिम्रो अवस्था | सुरु गर्ने निर्णय | प्रमाण पठाउने |
|---|---|---|
| प्रमाणित तातो-फिड व्यवस्थामा भागहरू प्रतिस्थापन गर्दै | ईन्जिनियरिङ् समीक्षाले परिवर्तन अनुमोदन नगरेसम्म कागजातित फिड अवधारणा र इन्टरफेसहरू राख्नुहोस् | मूल रेखाचित्र, अपस्ट्रीम फिड अवस्था, पहिरन रेकर्ड र प्रतिस्थापन उद्देश्य |
| चिसो फिड स्क्रू र ब्यारेल बदल्दै | स्थापित च्यानल, मिश्रण र तापमान नियन्त्रण कन्फिगरेसन पहिचान गर्नुहोस् | कार्य प्रोफाइल, ब्यारेल रेखाचित्र, फिड व्यवस्था र कम्पाउन्ड रेकर्ड |
| पिन-प्रकार ब्यारेलको लागि अर्डर गर्दै | मिल्दो कम्पोनेन्टको रूपमा पेंच र ब्यारेल परिभाषित गर्नुहोस् | पिन लेआउट, सम्बन्धित स्क्रू सुविधाहरू, खण्ड पहिचान र स्वीकृत क्लियरेन्सहरू |
| कम्पाउन्ड वा फिलर लोडिङ परिवर्तन गर्दै | ज्यामिति र कार्य-सतह समीक्षा पुन: खोल्नुहोस् | पुरानो र नयाँ सूत्रीकरण जानकारी, प्रशोधन सीमा र अवलोकन गरिएको पहिरन |
| फिड अवधारणाको परिवर्तनलाई विचार गर्दै | प्रभावित इन्टरफेस र प्रशोधन आवश्यकताहरूको सम्पूर्ण सेटको समीक्षा गर्नुहोस् | मेसिन क्षमता जानकारी र अनुमोदित डिजाइन प्रस्ताव, लामो पेंच मात्र होइन |
सामग्री छनोटले कामको यस परिभाषालाई पछ्याउँछ। स्क्रू र ब्यारेलको लागि आधार सामग्री र काम गर्ने सतह छुट्टै निर्दिष्ट गर्नुहोस्, सान्दर्भिक कम्पाउन्ड र पहिरन संयन्त्रलाई दृश्यमा राखेर। कडा सतहले बेमेल फिड खोल्ने वा शीतलन जडानलाई सुधार गर्दैन। दपेंच र ब्यारेल सामग्री गाइडत्यो अलग सामग्री समीक्षा व्याख्या गर्दछ।
सोधपुछ विशिष्टमा अनिश्चितता राख्नुहोस्: एक अज्ञात थ्रेड, हराइरहेको रेखाचित्र संशोधन वा अज्ञात शीतलन मार्ग छानबिन गर्न सकिन्छ। "रबरको लागि उपयुक्त" ती कुनै पनि प्रश्नहरू समाधान गर्न धेरै फराकिलो छ।
6. के तातो-फिड र चिसो-फिड सेटहरू आदानप्रदान गर्न सकिन्छ?
सेटहरू आदानप्रदान गर्न स्वीकृतिको रूपमा बराबर पेंच व्यासलाई व्यवहार नगर्नुहोस्। कार्य लम्बाइ केवल एक अनुकूलता जाँच हो। ड्राइभ जडान, ब्यारेल माउन्टिङ, फिड खोल्ने र तापमान-नियन्त्रण लेआउट पनि स्थापित मेसिनसँग सहमत हुनुपर्छ। यदि परियोजनाले फिड अवधारणा परिवर्तन गर्छ भने, समीक्षा खरिद गरिएका भागहरू भन्दा बाहिर विस्तार हुन्छ।
निम्न चेकलिस्ट त्यो समीक्षा व्यवस्थित गर्ने तरिका हो। यो मेसिन निर्माताको रेखाचित्र वा अनुमोदित स्थापना प्रक्रियाको लागि विकल्प होइन।
| इन्टरफेस वा सुविधा | के परिभाषित गर्ने | रेकर्ड किन महत्त्वपूर्ण छ |
|---|---|---|
| ड्राइभ अन्त्य | शाङ्क आयामहरू, स्प्लाइन वा किवे, काँधहरू, संलग्नता र रोटेशन कन्भेन्सन | भाग कसरी पत्ता लगाउँछ र टर्क प्राप्त गर्छ परिभाषित गर्दछ |
| ब्यारेल माउन्टिंग | पायलट/रेजिस्टर, फ्ल्यान्ज, बोल्ट ढाँचा, डाटाम र अक्षीय स्थिति | मेसिन संरचनामा प्रतिस्थापन सम्बन्धित |
| कार्य खण्ड | व्यास परिभाषा, कार्य लम्बाइ, प्रोफाइल ट्रान्जिसन र सान्दर्भिक निकासीहरू | एक बाहिरी आयामको सट्टा प्रशोधन जोडी परिभाषित गर्दछ |
| फीड खोल्ने | खोल्ने आकार, स्थिति र कुनै पनि फिड रोलरको सम्बन्ध | स्थापित फिड व्यवस्था सुरक्षित गर्दछ |
| तापक्रम नियन्त्रण जडानहरू | पोर्टहरू, सर्किट पहिचान र स्क्रू जडान जहाँ अवस्थित छ | आन्तरिक भिन्नता लुकाउनबाट अनुमानित बाह्य मिलानलाई रोक्छ |
| पिन, जहाँ फिट | स्थिति, अभिमुखीकरण, स्थापित ज्यामिति र सम्बन्धित स्क्रू सुविधाहरू | मिल्दो व्यवस्था रेकर्ड गर्दछ, प्वाल गणना मात्र होइन |
| डिस्चार्ज अन्त्य | टिप, मिलन अनुहार, फ्ल्यान्ज वा अन्य मूल जडान विवरण | डाउनस्ट्रीम असेंबलीमा जडान परिभाषित गर्दछ |
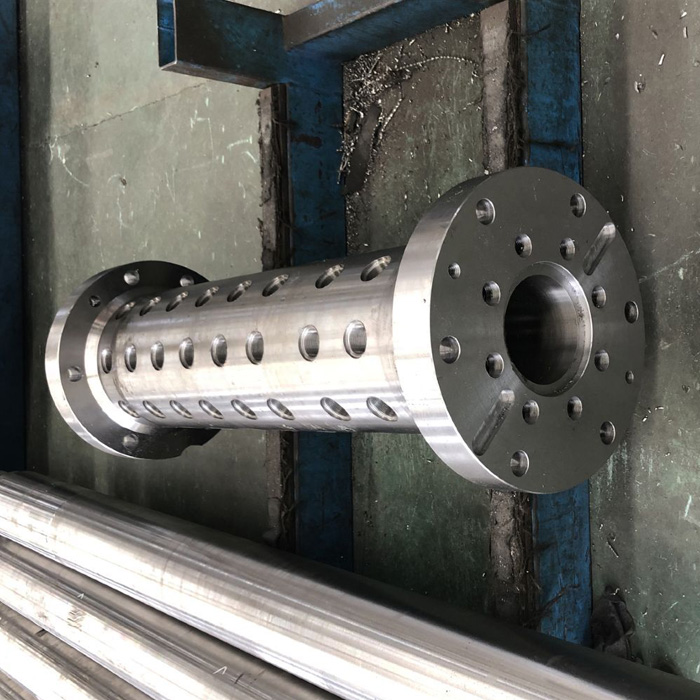
पिन ब्यारेलको लागि, स्पेसिफिकेशन प्याक एसेम्बल गर्नु अघि प्रत्येक खण्ड र यसको अभिमुखीकरण रेकर्ड गर्नुहोस्। तस्विरले व्यवस्था पहिचान गर्न मद्दत गर्न सक्छ, तर यसले स्थापित पिन घुसपैठ, सम्बन्धित स्क्रू खाम वा अपरेटिङ क्लियरेन्स पुष्टि गर्न सक्दैन। ती परिभाषाहरूको लागि छुट्टै सोध्नुहोस्। मूल अनुमोदित ज्यामितिले दोहोरिने क्रमलाई नियन्त्रण गर्नुपर्छ; देखिने गरी लगाएको नमूनाले यसलाई चुपचाप प्रतिस्थापन गर्नु हुँदैन।
7. EJS कारखाना परिप्रेक्ष्य: सामग्री अपग्रेड गर्नु अघि जोडी परिभाषित गर्नुहोस्
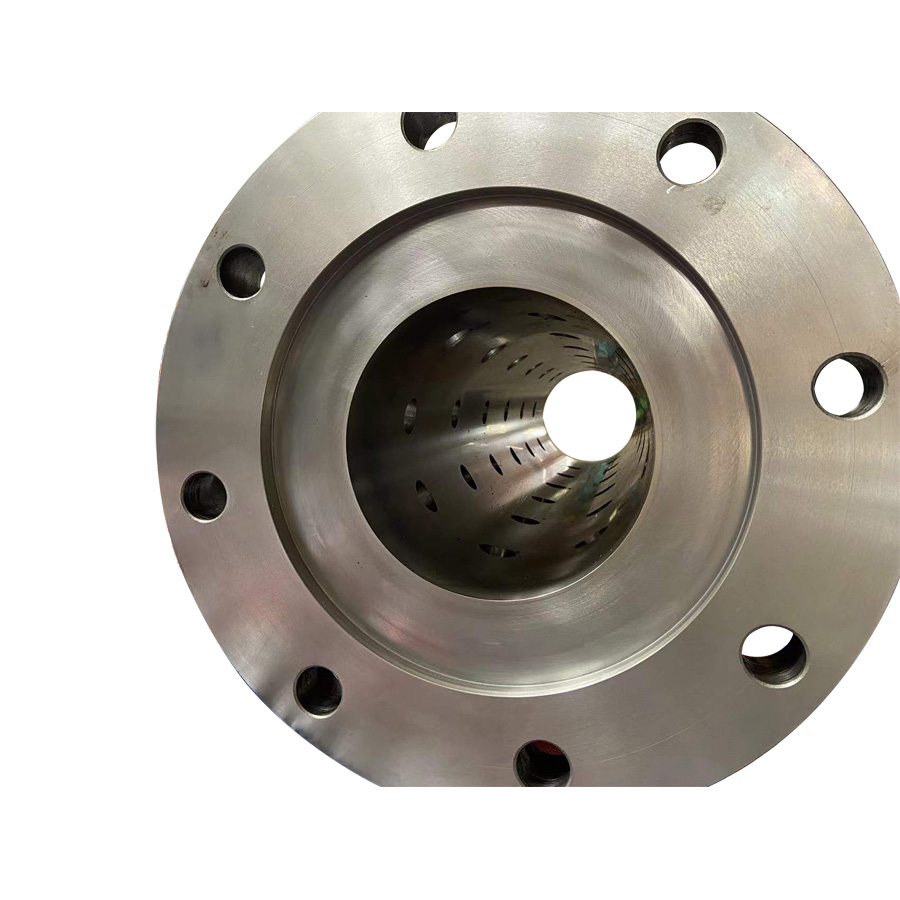
प्रतिस्थापन सोधपुछको लागि, हामी फरक स्टील वा सतह उपचार अनुरोध गर्नु अघि मूल फिड अवधारणा र मिल्दो इन्टरफेसहरू पहिचान गर्न सिफारिस गर्छौं। फोटोले भाग वर्णन गर्न मद्दत गर्दछ, र उत्पादनको नामले सोधपुछ मार्गमा मद्दत गर्दछ। न त स्क्रू र यसको मिलन ब्यारेल को एक आयामी परिभाषा प्रतिस्थापन गर्दछ।
हाम्रो सिफारिस डिजाइन रेखाचित्र र पुराना भागहरूको अवस्था छुट्टै रेकर्डमा राख्नु हो। रेखाचित्रले इच्छित प्रतिस्थापन परिभाषित गर्दछ। मापन र तस्बिरहरूले पुरानो सेटमा के भयो देखाउँछन्। जहाँ ती अभिलेखहरू असहमत छन्, कारखानालाई अपरिचित आयाम पुन: उत्पादन गर्न सोध्नुको सट्टा स्थान र रेखाचित्र संशोधन पहिचान गर्नुहोस्।
EJS कोरबर पेंच र ब्यारेल उत्पादन जानकारीग्राहक रेखाचित्र र निरीक्षण रिपोर्ट र सामग्री प्रमाणपत्र को प्रावधान को अनुकूलन को वर्णन गर्दछ। विशिष्ट अर्डरको लागि, ती रेकर्डहरूले प्रदर्शन गर्न आवश्यक पर्ने आयामहरू र सामग्री आवश्यकताहरूमा सहमत हुनुहोस्।
यस क्रममा सोधपुछ तयार गर्नुहोस्:
- मेसिन र वास्तविक तातो-फिड वा चिसो-फिड व्यवस्था पहिचान गर्नुहोस्। मूल भाग नम्बरहरू र उपलब्ध रेखाचित्र संशोधनहरू समावेश गर्नुहोस्।
- स्क्रू र ब्यारेल रेखाचित्रहरू सँगै आपूर्ति गर्नुहोस्। समग्र लम्बाइबाट छुट्टै काम गर्ने लम्बाइ परिभाषित गर्नुहोस् र ड्राइभ, माउन्टिङ, फिड र डिस्चार्ज जडानहरू देखाउनुहोस्।
- जहाँ लागू हुन्छ पिन व्यवस्था र तापक्रम नियन्त्रण विवरणहरू थप्नुहोस्। तिनीहरूको आयाम अनुमान गर्नुको सट्टा अज्ञात सुविधाहरू चिन्ह लगाउनुहोस्।
- कम्पाउन्ड, फिड फारम, फिलर जानकारी र प्रशोधन सीमाहरू वर्णन गर्नुहोस्। मौलिक भागहरू छनोट भएदेखि ढाँचा परिवर्तन भएको छ वा छैन भनी बताउनुहोस्।
- पुरानो-भाग अवस्था रेकर्ड संलग्न गर्नुहोस्। मापन स्थितिहरू लेबल गर्नुहोस् र नाममात्र डिजाइन मानहरूबाट पहिरिएका पढाइहरू छुट्याउनुहोस्।
- उद्देश्य र स्वीकृति आधार परिभाषित गर्नुहोस्: दोहोर्याउनुहोस् प्रतिस्थापन वा पुन: डिजाइन, आवश्यक आयामी निरीक्षण, सामग्री कागजात र सहमत सर्तहरूमा मूल्याङ्कन गरिएको परीक्षण।
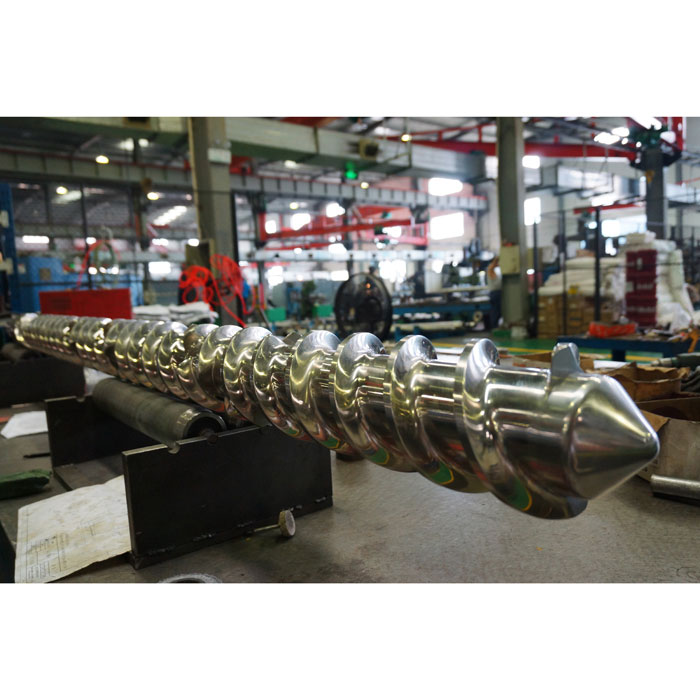
एक को लागी तपाइँको सोधपुछ संग त्यो प्याकेज पठाउनुहोस्EJS कोल्ड-फिड रबर स्क्रू र ब्यारेलवातातो-फिड विधानसभा। यसले निर्मातालाई दुई जेनेरिक लेबलहरूबाट छनौट गर्न अनुरोध गर्नुको सट्टा समीक्षा गर्नको लागि परिभाषित भाग र सञ्चालन कार्य दिन्छ।
8. बारम्बार सोधिने प्रश्नहरू
के चिसो फिडको अर्थ बाहिर निकाल्ने समयमा रबर चिसो रहन्छ?
होइन। यसले मेसिनमा प्रवेश गर्ने स्टकको वर्णन गर्दछ। स्क्रूले काम गर्छ र कम्पाउन्डलाई न्यानो बनाउँछ, जबकि तापक्रम नियन्त्रण उपकरणले तातो स्थानान्तरण व्यवस्थापन गर्छ। इनलेट अवस्था, नियन्त्रक सेटिङहरू र कम्पाउन्ड तापमान मापन अलग रेकर्ड गर्नुहोस्। कम्पाउन्डको अनुमोदित प्रशोधन सीमा अझै पनि लागू हुन्छ।
के हरेक चिसो-फिड रबर पेंचलाई पिन ब्यारेल चाहिन्छ?
न। चिकनी र पिन-प्रकार रबर-एक्सट्रुजन कन्फिगरेसनहरू दुवै अवस्थित छन्। अर्डर गर्नु अघि स्थापित डिजाइन पहिचान गर्नुहोस्। यदि पिनहरू छन् भने, तिनीहरूको स्थिति र स्थापित ज्यामितिले सम्बन्धित स्क्रू सुविधाहरूसँग मेल खानुपर्छ; एक सामान्य चिसो-फिड विवरण त्यो फिट स्थापित गर्न पर्याप्त छैन।
के लामो L/D अनुपात रबर प्रशोधन को लागी सधैं राम्रो छ?
नम्बर L/D ले व्यासको सापेक्ष लम्बाइ वर्णन गर्दछ, समग्र उपयुक्तता होइन। आवश्यक कार्य, च्यानल प्रोफाइल, तापक्रम नियन्त्रण र मेसिन इन्टरफेसहरू पनि महत्त्वपूर्ण छन्। EJS को तातो-फिड र चिसो-फिड पृष्ठहरूमा विभिन्न L/D प्रविष्टिहरूले ती उत्पादन विकल्पहरू वर्णन गर्दछ, अवस्थित स्क्रूलाई लम्ब्याउने निर्देशन होइन।
के कोल्ड-फिड स्क्रूले उही व्यासको तातो-फिड स्क्रूलाई प्रतिस्थापन गर्न सक्छ?
बराबर व्यास मात्र अपर्याप्त छ। पूर्ण स्क्रू-र-ब्यारेल परिभाषा, ड्राइभ र माउन्टिंग इन्टरफेसहरू, फिड व्यवस्था र तापमान-नियन्त्रण जडानहरू जाँच गर्नुहोस्। फिड अवधारणाको कुनै पनि प्रस्तावित परिवर्तनलाई प्रतिस्थापन वा रूपान्तरण अनुमोदन गर्नु अघि प्रभावित प्रणालीको इन्जिनियरिङ समीक्षा आवश्यक छ।
यदि मूल रेखाचित्र हराइरहेको छ भने प्रतिस्थापन सोधपुछमा के समावेश हुनुपर्छ?
मेसिनको पहिचान, भाग चिन्हहरू, लेबल गरिएका तस्बिरहरू, पहुँचयोग्य आयामहरू, फिड र कूलिङ विवरणहरू, र कम्पाउन्ड जानकारी पठाउनुहोस्। अज्ञात सुविधाहरू र लगाइएको सतहहरूबाट पुष्टि गरिएको मापनहरू अलग गर्नुहोस्। निर्माताले त्यसपछि थप परिभाषा आवश्यक छ भनेर पहिचान गर्न सक्छ; नमूना स्वतः नाममात्र नयाँ-भाग रेखाचित्र बन्नु हुँदैन।