द्वाराEJS उद्योग
- दोष र अपरेटिङ रेकर्डहरूबाट सुरु गर्नुहोस्, प्रतिज्ञा गरिएको उत्पादन वृद्धि होइन।
- पग्लने, मिलाउने, खुवाउने र मेकानिकल पहिरन समस्याहरू अलग गर्नुहोस्।
- रेखाचित्रमा मुख्य उडान र बाधा उडान स्वतन्त्र रूपमा निर्दिष्ट गर्नुहोस्।
- प्रस्तावलाई स्थापित ब्यारेल, फिड प्रणाली र उपलब्ध कार्य लम्बाइसँग मिलाउनुहोस्।
- सहमत अपरेटिङ दायरा भर स्थिर, इन-स्पेक उत्पादनमा प्रतिस्थापन स्वीकार गर्नुहोस्।
कसरी परम्परागत र बाधा पेंचहरू पग्लिन्छन्
एक परम्परागत तीन-जोन स्क्रूमा फिड, ट्रान्जिसन र मिटरिङ खण्डहरू छन्। ट्रान्जिसन खण्डमा, ठोस सामग्री र जम्मा हुने पिघलले मुख्य च्यानल साझा गर्दछ। बाधा पेंचले माध्यमिक उडान थप्छ जसले पग्लने खण्डको भागलाई ठोस र पग्लने च्यानलहरूमा विभाजन गर्दछ। पिघलले अण्डरकट बाधा उडानलाई पिघल च्यानलमा पार गर्दछ किनकि ठोसहरू आफ्नै च्यानलबाट जारी रहन्छ।राउवेन्डालको बाधा-स्क्रू व्याख्यायो पृथकता र बाधा खण्डको साथमा च्यानल व्यवस्था परिवर्तन गर्दछ।
त्यो भिन्नताले डिजाइन विधि पहिचान गर्छ, स्वचालित कार्यसम्पादन श्रेणीकरण होइन। ज्यामितिले अझै पनि मेसिनमा प्रवेश गर्ने सामग्री र उत्पादन आवश्यकता अनुरूप गर्न आवश्यक छ। दSHS एक्सट्रुजन प्रशिक्षण तुलनास्क्रू डिजाइनलाई प्लाष्टिकाइजिङ क्षमता र कोमल प्रशोधन बीचको सम्झौताको रूपमा व्यवहार गर्दछ, र दुवै परम्परागत र अवरोध वास्तुकलाहरू वर्णन गर्दछ।
यदि हालको स्क्रूले आवश्यक अपरेटिङ दायरा भरमा स्वीकार्य उत्पादन उत्पादन गर्छ भने, यसको वास्तुकला परिवर्तन गर्नु अघि आधारभूत कागजात गर्नुहोस्। यदि अनुरोध गरिएको दर बढ्दै जाँदा मात्र गुणस्तर बिग्रन्छ भने, बिग्रने कहाँबाट सुरु हुन्छ र कुन प्रक्रिया रिडिङहरू यससँग परिवर्तन हुन्छ रेकर्ड गर्नुहोस्। त्यो प्रमाणले डिजाइन छलफललाई उपयोगी बनाउँछ; "उच्च उत्पादन" शब्दहरू गर्दैनन्।
दEJS एक्स्ट्रुडर स्क्रू ब्यारेल क्रेता गाइडव्यापक विशिष्टता र प्रतिस्थापन प्रक्रिया कभर गर्दछ। यो तुलना परम्परागत र बाधा एकल-स्क्रू डिजाइनहरूसँग सम्बन्धित छ, एकल- र जुम्ल्याहा-स्क्रू मेसिनहरू बीचको छनौट होइन।
मेन-फ्लाइट क्लियरेन्सबाट बाधा क्लियरेन्सलाई छुट्टै पढ्नुहोस्
दुई आयामलाई छुट्टै नाम चाहिन्छ। मेन-फ्लाइट क्लियरेन्स भनेको मुख्य उडानको बाहिरी व्यास र ब्यारेल बोर बीचको अन्तर हो। ब्यारियर-फ्लाइट क्लियरेन्स भनेको माध्यमिक उडान भन्दा माथिको अन्तर हो। एक सामान्य अन्डरकट बाधा व्यवस्थामा, माध्यमिक उडानको बाहिरी व्यास सानो हुन्छ, यसले माथिबाट बाटो पग्लन्छ। यी फरक सुविधाहरू हुन् र फरक रेखाचित्र कलआउटहरू हुनुपर्छ।
केन्द्रित आयामी तुलनाको लागि, रेडियल क्लियरेन्स हो:
रेडियल क्लियरेन्स = (ब्यारेल बोर व्यास - प्रासंगिक उडान व्यास) / 2
यो गणनाले व्यास बीचको नाममात्र सम्बन्ध वर्णन गर्दछ। यसले विलक्षण, क्षतिग्रस्त वा मिसाइलाइन असेंबली, वा प्रशोधन तापमानमा चलिरहेको क्लियरेन्समा सबैभन्दा सानो स्थानीय अन्तर स्थापना गर्दैन।
एक आयामी उदाहरण, मेशिन सिफारिस होइन
तुलना गरिएको स्थानमा ९०.१० एमएमको ब्यारेल बोर, ९०.०० एमएमको मुख्य उडान व्यास र ८९.३० एमएमको ब्यारियर फ्लाइट व्यास मान्नुहोस्। परिणामस्वरूप मुख्य-उडान रेडियल क्लियरेन्स 0.05 मिमी छ; बाधा-उडान रेडियल क्लियरेन्स 0.40 मिमी छ। ती अनुमानित मानहरूले अंकगणितको व्याख्या गर्छन् र EJS उत्पादनको लागि निर्दिष्ट सहिष्णुताहरू छैनन्।
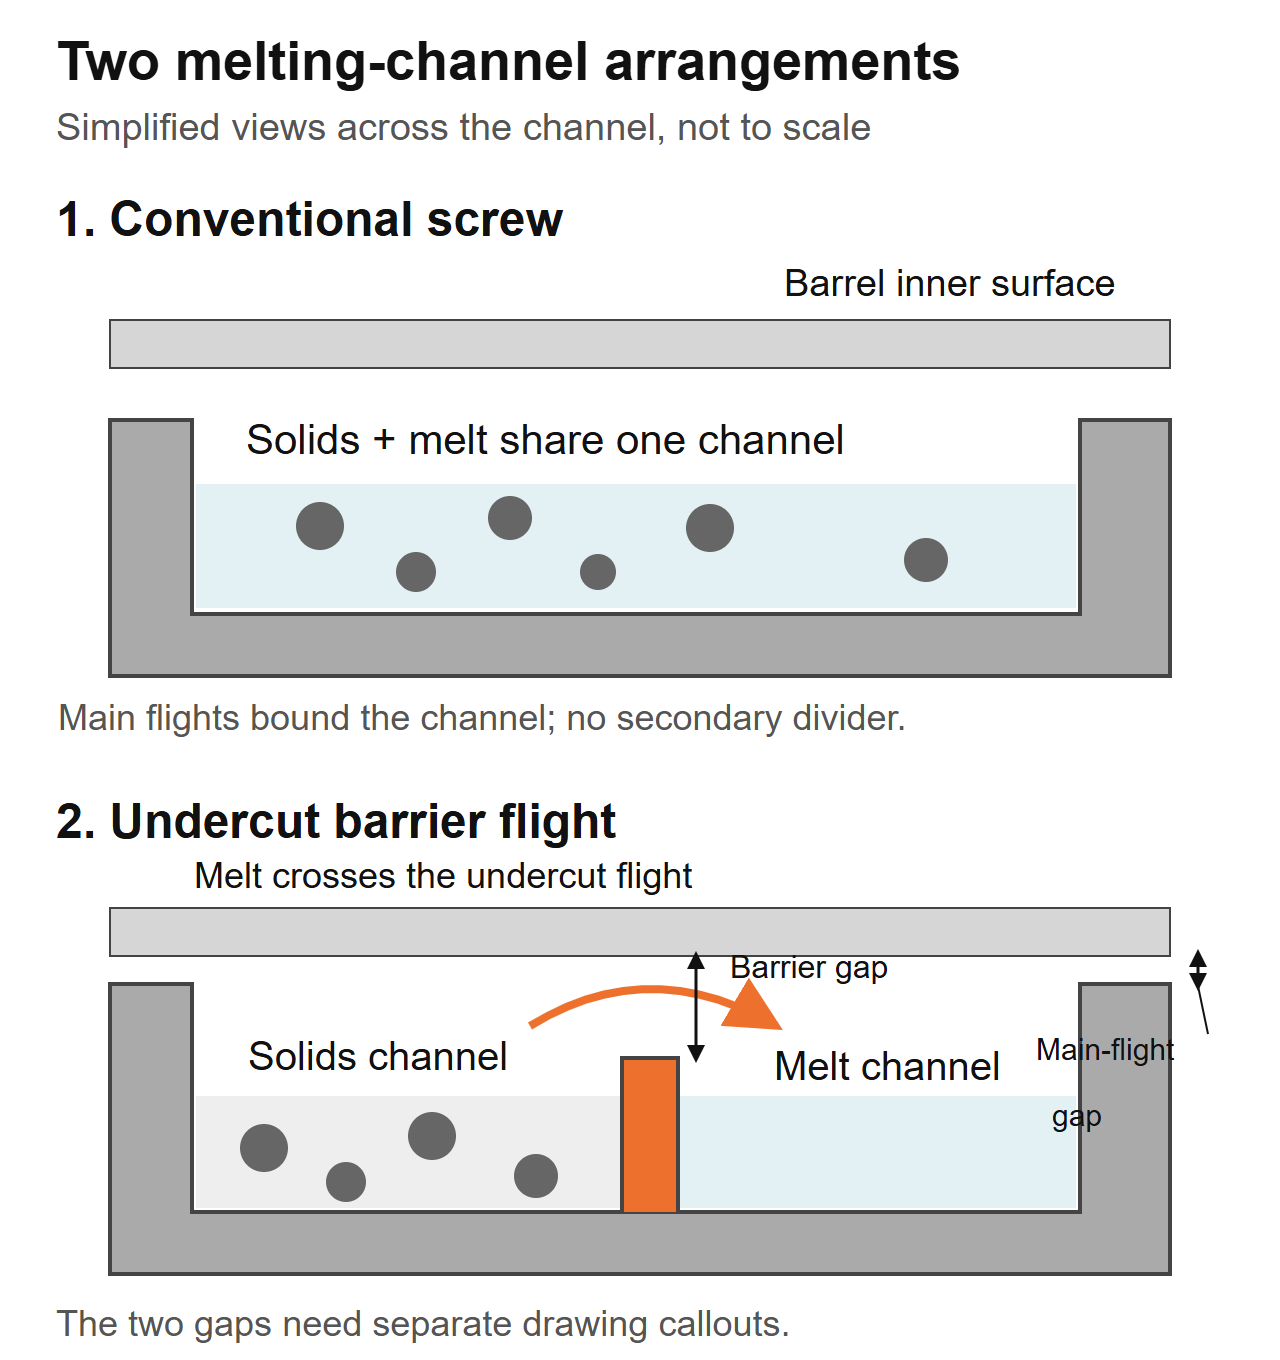 सरलीकृत क्रस-च्यानल दृश्यहरू, निर्माण खण्डहरू होइन। बाधा-उडान मार्ग र मुख्य-उडान क्लियरेन्स अलग रेखाचित्र सुविधाहरू हुन्; यो रेखाचित्र द्वारा कुनै आयाम निर्दिष्ट गरिएको छैन।
यस ज्यामितिको लागि केवल "उडान क्लियरेन्स" बताउने उद्धरण अस्पष्ट छ। कुन उडान, कुन अक्षीय स्थान र मान रेडियल वा डायमेट्रल हो भनेर सोध्नुहोस्। हालको पहिरन पठनहरूबाट नाममात्र नयाँ-भाग आयामहरू पनि छुट्याउनुहोस्। एउटा उडान मापन नगर्नुहोस् र यसले अर्कोलाई वर्णन गर्दछ।
डिजाइनरले वास्तविक राल र मेसिनको लागि काम गर्ने क्लियरेन्सहरू निर्दिष्ट गर्नुपर्छ। एउटा सानो बाधा मार्ग स्वचालित रूपमा राम्रो छैन, र ठूलो एक स्वचालित रूपमा सुरक्षित छैन। अर्को एक्स्ट्रुडरबाट नम्बर अपनाउनु भन्दा अनुमोदित ज्यामिति र निरीक्षण विधि सँगै राख्नुहोस्।
एक बाधा खण्ड र एक मिश्रण खण्ड विभिन्न समस्या समाधान
पिघल्ने र मिश्रण अलग जाँचको योग्य छ। एक बाधा खण्ड ठोस-पघल संक्रमण व्यवस्थापन गर्दछ। डाउनस्ट्रीम मिक्सरले यसको ज्यामिति अनुसार पग्लने एकरूपता वा फैलावटमा काम गर्दछ। पेंचमा दुबै समावेश हुन सक्छ, त्यसैले "बाधा वा मिश्रण पेंच" प्रायः अपूर्ण छनोट हो।
राउवेन्डालकोCRD बाधा-स्क्रू विवरणस्पष्ट रूपमा एक डाउनस्ट्रीम मिक्सर थप्न छलफल गर्दछ किनभने अवरोध खण्ड मात्र आवश्यक वितरण मिश्रण प्रदान गर्दैन। त्यो प्रत्येक प्रकार्य निर्दिष्ट गर्न को लागी एक कारण हो, EJS ले स्वामित्व डिजाइन को उपयोग मान्न को लागी।
दEJS मिश्रण-खण्ड गाइडMaddock, अनानास र Saxton तत्वहरू फरक पार्छ। दोष पहिचान पछि इच्छित मिश्रण कार्य छलफल गर्न यसलाई प्रयोग गर्नुहोस्। परिचित मिक्सर नामलाई अझै पनि रेखाचित्र र सञ्चालन सन्दर्भ चाहिन्छ।
एक्लै उपस्थितिबाट नयाँ पेंच असाइन नगर्नुहोस्। "जेल" र "फिशआई" उत्पादन विवरणहरू हुन्, पुष्टि भएको कारण होइन। एक विदेशी कण वा अपमानित सामग्रीलाई सामान्य पग्लिने खण्डको रूपमा व्यवहार गर्नु हुँदैन जुन नयाँ पग्लने खण्डले आवश्यक रूपमा हटाउनेछ।
पिघलाउने खण्ड र मिक्सिङ खण्ड छुट्टाछुट्टै पहिचान गर्न प्रस्ताव सोध्नुहोस्, तिनीहरूको स्थान र उद्देश्य कार्यहरू सहित। यदि दुबै परिवर्तन भएमा, उत्पादन परीक्षणले पूर्ण पेंचको मूल्याङ्कन गर्दछ। यसले उपयुक्त तुलना बिना मिक्सरको फाइदाबाट बाधा उडानको फाइदालाई अलग गर्न सक्दैन।
लाइन वास्तवमा पिघलने-सीमित छ कि छैन स्थापना गर्नुहोस्
हालको अनुमोदित सेटअप र एक स्थिर सन्दर्भ रन संग सुरु गर्नुहोस्। तुलनाको लागि समान राल ग्रेड, तयारी प्रक्रिया, मिश्रण, डाइ र स्क्रिन व्यवस्था प्रयोग गर्नुहोस्। कुन उत्पादन जाँचले सञ्चालन दरलाई सीमित गर्छ पहिचान गर्नुहोस्: दृश्यात्मक दोषहरू, आयामी भिन्नता, पग्लिएको तापक्रम, ड्राइभ लोड वा डाउनस्ट्रीम आवश्यकता।
मेसिन आपूर्तिकर्ताको सञ्चालन निर्देशनहरू र सुरक्षित सीमाहरू भित्र, सहमति उत्पादन बिन्दुहरूमा प्रक्रिया रेकर्ड गर्नुहोस्। असफलतालाई उक्साउनको लागि मात्र गति नबढाउनुहोस्। एउटै नमूना अन्तरालहरूमा समयबद्ध आउटपुट, वास्तविक पिघलिएको तापमान, दबाब, स्क्रू गति, ड्राइभ लोड र उत्पादन-गुणस्तर परिणामहरू सङ्कलन गर्नुहोस्।
डिजाइनरले प्रयोग गर्न सक्ने सर्तहरूमा समस्या परिभाषित गर्नुहोस्
"यस अपरेटिङ बिन्दुमा हामीले यो ग्रेड चलाउँदा अनमेल्ट देखिन्छ" यदि नमूनाहरू र रेकर्डहरूले यसलाई समर्थन गर्दछ भने एक उपयोगी सुरूवात कथन हो। "हामीलाई 30% थप आउटपुट चाहिन्छ" लक्ष्य हो, आज त्यो आउटपुटलाई के रोक्छ भन्ने व्याख्या होइन। लक्ष्य र निदान बाधा अलग क्षेत्रहरूमा राख्नुहोस्।
व्यापार-अफहरू वास्तविक छन्। एGaspar-Cunha र सहकर्मीहरू द्वारा 2023 अनुकूलन अध्ययनLDPE र PP को लागि पारंपरिक र Maillefer-बाधा डिजाइन तुलना। मोडल गरिएका केसहरूमा, बाधा डिजाइनहरू सामान्यतया LDPE का लागि लाभदायक थिए, जबकि दुवै वास्तुकलाहरू PP का लागि सम्भाव्य थिए। यी संख्यात्मक डिजाइन तुलनाहरू थिए, EJS उत्पादन परीक्षण वा कुनै पनि पोलिमरको प्रत्येक ग्रेडको लागि सिफारिस होइन।
आपूर्तिकर्ता दावीहरूको मूल्याङ्कन गर्दा त्यो भिन्नता प्रयोग गर्नुहोस्। तपाईंको रेखाको प्रमाणको रूपमा "बाधा स्क्रूहरू राम्रो छन्" लाई स्वीकार गर्नुको सट्टा, पूर्ण ज्यामिति पहिचान गरी, सान्दर्भिक परिस्थितिहरूमा परिणामहरू अनुरोध गर्नुहोस्।
कारखाना प्रश्न: हपरमा के परिवर्तन भयो?
EJS प्रतिस्थापन सोधपुछमा, स्थापित स्पेसिफिकेशन 90 mm, 30:1 L/D र 3:1 कम्प्रेसन अनुपात थियो। रेखामा बढ्दो डाइ प्रेसर र असंगत पर्खाल मोटाई थियो। प्रारम्भिक अनुरोध एक कथित पहने पेंच प्रतिलिपि गर्न थियो। हामीले मूल सेटअपको तुलनामा अहिले हपरमा के प्रवेश गर्यो भनेर सोध्यौं: बिरुवाले फिडमा आफ्नै किनारा ट्रिम मिलाउन थाल्यो। हाम्रोपसल नोटहरू प्रकाशितवर्णन गर्नुहोस् किन त्यो परिवर्तन प्रतिस्थापन विशिष्टताको भाग हुन आवश्यक छ।
त्यो प्रश्न कुनै पनि परम्परागत-देखि-बाधा छलफलको प्रारम्भमा सम्बन्धित छ। फिडमा छर्राहरू, फ्लेक्स वा जमिन सामग्री समावेश छ कि छैन र मिश्रण कसरी घाँटीमा पुग्छ रेकर्ड गर्नुहोस्। "सेम पोलिमर" ले फिड एउटै हो भनेर स्थापित गर्दैन।
फिड विवरणलाई प्रयोगयोग्य स्पेसिफिकेशनमा बदल्नुहोस्
प्रतिनिधि नमूना सङ्कलन गर्नुहोस् र यसको स्रोत पहिचान गर्नुहोस्। कण-साइज स्प्रेड, आकार, मिश्रण विधि र दौडको समयमा अनुपात परिवर्तन हुन्छ कि छैन नोट गर्नुहोस्। यदि तपाइँ ढीला बल्क घनत्व मापन गर्नुहुन्छ भने, कन्टेनर र भरिने विधि एकरूप राख्नुहोस्। स्वतन्त्र रूपमा खन्याइएको नमूना र कम्प्याक्ट गरिएको नमूना फरक मापन हुन्।
स्थापित ब्यारेलमा स्मूथ-बोर वा ग्रुभ गरिएको फिड खण्ड छ वा छैन भनी उल्लेख गर्नुहोस् र कुनै पनि नियन्त्रित फिडर वा फिड-सहायता उपकरणहरू वर्णन गर्नुहोस्। स्क्रू प्रस्तावलाई यसले मानेको खुवाउने अवस्था पहिचान गर्न सोध्नुहोस्। एउटा खुवाउने व्यवस्थाको लागि अभिप्रेरित डिजाइन अर्कोमा जस्तै-जस्तो प्रतिस्थापन हो भनी नठान्नुहोस्।
कारखाना समीक्षाको लागि, रेखाचित्र र सामग्री विवरण सँगै आउन आवश्यक छ। रेखाचित्रले मेकानिकल खाम स्थापना गर्न सक्छ, तर यसले स्क्रू स्थापना गरेपछि भएको फिड परिवर्तनलाई वर्णन गर्न सक्दैन। यसको विपरित, अनियमित फिडका फोटोहरूले उपयुक्त च्यानल प्रोफाइल वा अवरोध मार्ग स्थापना गर्दैन।
पग्लने ज्यामितिबाट पनि पहिरन आवश्यकताहरू अलग गर्नुहोस्। Fillers, additives र प्रदूषण इतिहास सतह-उपचार छलफल मा सम्बन्धित छ। दEJS सामग्री गाइडत्यो निर्णयलाई समेट्छ। स्क्रू आर्किटेक्चर परिवर्तन गर्दा स्वचालित रूपमा गलत रूपमा निर्दिष्ट कार्य सतह समाधान गर्दैन।
एक बाधा पेंच आफ्नो अवस्थित extruder फिट गर्न सक्नुहुन्छ?
प्रस्तावित रेट्रोफिटले दुईवटा समीक्षाहरू पास गर्नुपर्छ: मेकानिकल फिट र प्रक्रिया उपयुक्तता। पहिलो पास गर्दा दोस्रो स्थापित हुँदैन। ब्यारेल र ड्राइभ जडानले शारीरिक रूपमा स्क्रू स्वीकार गर्न सक्छ जबकि यसको ज्यामिति फिड वा अपरेटिङ दायराको लागि अनुपयुक्त रहन्छ।
स्थापना गरिएको एसेम्बली विरुद्ध रेखाचित्र तुलना गर्नुहोस्, न केवल मोडेल नाम। प्रयोगयोग्य उडान लम्बाइ, ब्यारेल बोर प्रोफाइल, ड्राइभ-एन्ड जडान, डिस्चार्ज-अन्त विवरणहरू र फिड खोल्ने स्थिति स्थापना गर्नुहोस्। कुनै पनि भेन्ट वा अन्य ब्यारेल सुविधा समावेश गर्नुहोस् जुन पेंच मिल्नु पर्छ। मेसिन निर्माताको आयामी सम्मेलनहरू दृश्यमान राख्नुहोस्।
ठूलो L/D लाई सामान्य ड्रप-इन अपग्रेडको रूपमा आपूर्ति गर्न सकिन्छ भन्ने अनुमान नगर्नुहोस्। उपलब्ध कार्य लम्बाइले फिड, बाधा र डाउनस्ट्रीम खण्डहरू सँगै समायोजन गर्नुपर्छ। हेर्नुहोस्EJS L/D र कम्प्रेसन-अनुपात गाइडकिन ती शीर्षक अनुपातहरूले महत्त्वपूर्ण प्रोफाइल विवरणहरू अनिर्दिष्ट छोड्छन्।
स्क्रू-मात्र प्रतिस्थापन अधिकृत गर्नु अघि ब्यारेल निरीक्षण गर्नुहोस्। यसको हालको बोर आयामहरू फिट र क्लियरेन्स छलफल दुवैको लागि महत्त्वपूर्ण छ। एक सार्वभौमिक प्रतिस्थापन सीमा तोक्नुको सट्टा अनुमोदित निरीक्षण प्रक्रिया पालना गर्नुहोस्। दEJS सेवा जीवन गाइडमिल्दो कम्पोनेन्ट मापनले त्यो निर्णयलाई कसरी समर्थन गर्छ भनी व्याख्या गर्छ।
रेखाचित्र निर्दिष्ट गर्नुहोस्, न केवल "बाधा पेंच"
रेखाचित्रले प्रस्तावित डिजाइनलाई परिभाषित गर्ने सुविधाहरू पहिचान गर्नुपर्छ। यसको परिमार्जन उद्धरण, सामग्री विशिष्टता र निरीक्षण आवश्यकताहरूसँग जोडिएको राख्नुहोस्। अन्यथा, एक आपूर्तिकर्ताले एउटै ज्यामितिमा दुवै पक्षहरू सहमत नगरी "बाधा" शब्दमा सहमत हुन सक्छ।
बाधा खण्डको सुरु र अन्त्यको लागि सोध्नुहोस्, मुख्य-उडान र अवरोध-उडान व्यास प्रोफाइलहरू, तिनीहरूको लिड वा पिचहरू, उडान चौडाइहरू, च्यानल-गहिराइ प्रोफाइलहरू र डाउनस्ट्रीम खण्डमा संक्रमण। जहाँ च्यानलहरू लम्बाइमा परिवर्तन हुन्छन्, निरीक्षण स्टेशनहरू पहिचान गर्नुहोस्। एकल व्यास वा एकल सङ्कुचन-अनुपात संख्याले त्यो जानकारी प्रतिस्थापन गर्न सक्दैन।
EJS प्रतिस्थापन सोधपुछको लागि हामीलाई के चाहिन्छ
हाम्रोextruder पेंच बैरल उत्पादन पृष्ठअनुकूलित प्रतिस्थापन कार्य र निरीक्षण रिपोर्ट र स्क्रू ब्यारेल संग आपूर्ति सामग्री प्रमाणपत्र वर्णन गर्दछ। डिजाइन समीक्षाको लागि, प्रक्रिया आवश्यकता सहित, स्थापित रेखाचित्र र प्रस्तावित संशोधन अलग पठाउनुहोस्। यसले छलफललाई एक परिभाषित घटक र परिभाषित कर्तव्य दिन्छ।
समावेश गर्नुहोस्:
- मेसिन बनाउन, मोडेल, स्थापित घटक सन्दर्भ र मेकानिकल रेखाचित्र।
- राल ग्रेड, additives, फिलर लोड, फीड फारम र तयारी विधि।
- अवस्थित प्रोफाइल र प्रस्तावित परिवर्तनहरू, कुनै पनि मिक्सर सहित।
- समयबद्ध आउटपुट, आरपीएम, वास्तविक पिघल तापमान, दबाब र ड्राइभ रिडिंगहरू।
- रेकर्ड गरिएको अपरेटिङ बिन्दुहरूमा बाँधिएको दोष नमूनाहरू वा फोटोहरू।
- यदि अवस्थित कम्पोनेन्टहरू पुन: प्रयोग गरिनेछ भने मिल्दो स्क्रू/ब्यारेल मापन।
- उत्पादन दायरा र उत्पादन जाँच प्रतिस्थापन सन्तुष्ट हुनुपर्छ।
निरीक्षण कागजातहरू उत्पादन परीक्षणको लागि विकल्प बन्न नदिनुहोस्। एक आयामी रिपोर्ट अनुमोदित रेखाचित्र अनुरूप प्रदर्शन गर्न सक्छ; छनोट गरिएको ज्यामितिले प्रक्रिया समस्या समाधान गर्छ भन्ने कुरा स्थापित गर्दैन। परीक्षणलाई यसको आफ्नै सर्त र स्वीकृति मापदण्ड चाहिन्छ।
दEJS एकल स्क्रू बैरल पृष्ठस्थापित-घटक जानकारी तयार गर्दा उपयोगी उत्पादन सन्दर्भ हो। जेनेरिक बाधा कन्फिगरेसन एक निश्चित फिट हो भनी मान्नुको सट्टा समीक्षाको लागि वास्तविक रेखाचित्र र कर्तव्य पेश गर्नुहोस्।

स्वीकार्य उत्पादन, तापक्रम र ऊर्जा द्वारा परीक्षणको न्याय गर्नुहोस्
संशोधित डिजाइन अर्डर गर्नु वा कमिसन गर्नु अघि स्वीकृति विधिमा सहमत हुनुहोस्। उही मापन स्थानहरू र परिभाषित स्थिर उत्पादन अन्तराल प्रयोग गर्नुहोस्। स्टार्टअप रेकर्ड गर्नुहोस् र स्थिर-स्थिति परिणामहरूबाट अलग व्यवहार शुद्ध गर्नुहोस् ताकि एक सजिलो स्टार्टअपले अस्थिर अपरेटिङ विन्डो लुकाउन सक्दैन।
दुई उपयोगी गणनाहरू हुन्:
विशिष्ट उत्पादन = मापन मास आउटपुट (kg/h) / स्क्रू गति (rpm)
विशिष्ट विद्युत ऊर्जा = मापन विद्युत शक्ति (kW) / मापन मास आउटपुट (kg/h)
दोस्रो परिणाममा kWh/kg को एकाइहरू छन्। मापन सीमा बताउनुहोस्: ड्राइभ-मात्र शक्ति र कुल लाइन शक्ति फरक मात्रा हो। मोटर-वर्तमान प्रतिशत विद्युतीय शक्तिको प्रत्यक्ष मापन होइन र त्यो सूत्रमा प्रतिस्थापन गर्नु हुँदैन।
ट्रेड-अफ देखाउने अंकगणितीय उदाहरण
मान्नुहोस् परीक्षण A ले 60 rpm मा 180 kg/h उत्पादन गर्दछ 54 kW एक परिभाषित विद्युतीय सीमामा मापन गर्दछ। ट्रायल B ले 70 rpm मा 210 kg/h उही सीमानामा 70 kW उत्पादन गर्छ। यी अनुमानित पढाइहरू गणना उदाहरण हुन्, EJS परियोजना वा स्क्रू वास्तुकलाको लागि पूर्वानुमान होइन।
ट्रायल बीसँग ठूलो जन आउटपुट छ, तर यो उदाहरणमा समान विशिष्ट आउटपुट र ठूलो विशिष्ट विद्युत ऊर्जा छ। उत्पादन गुणस्तर र पिघल तापमान अझै पनि यसलाई एक सुधार कल गर्नु अघि आवश्यक छ। यो पनि रिपोर्ट गर्नुहोस् कि कति मापन उत्पादनले सहमत उत्पादन जाँचहरू पास गर्दछ।
केवल सजिलो प्रदर्शन रन छनौट गर्नुको सट्टा सान्दर्भिक ग्रेडहरू र आवश्यक अपरेटिङ बिन्दुहरू परीक्षण गर्नुहोस्। कागजात गति, फिड अवस्था, दबाब, वास्तविक पिघल तापमान, शक्ति सीमा र गुणस्तर सँगै। मार्फत त्यो रेकर्ड पठाउनुहोस्EJS सम्पर्क पृष्ठप्रतिस्थापनको बारेमा छलफल गर्दा, लक्ष्य एक पृथक शिखर-आउटपुट नम्बरको सट्टा उपयोगी अपरेटिङ दायरा हो।
बारम्बार सोधिने प्रश्नहरू
बाधा र परम्परागत पेंच बीचको मुख्य भिन्नता के हो?
एक परम्परागत तीन-जोन एकल पेंच पिघलने खण्ड मार्फत एउटा मुख्य च्यानल प्रयोग गर्दछ। ब्यारियर स्क्रूले ठोस र पिघलने च्यानलहरू बनाउन माध्यमिक उडानको परिचय दिन्छ। तुलनालाई अझै पूर्ण प्रोफाइलहरू, सामग्री र अपरेटिङ सर्तहरू चाहिन्छ; वास्तुकलाको नामले मात्र कुन प्रतिस्थापनले कर्तव्य पूरा गर्छ भनेर स्थापित गर्दैन।
के एक बाधा पेंच एक मिश्रण खण्ड बदल्छ?
स्वतः होइन। बाधा खण्डले पिघलिएको व्यवस्था प्रबन्ध गर्दछ, जबकि मिक्सरले पिघलमा आवश्यक वितरण वा फैलावटलाई सम्बोधन गर्दछ। एक पेंच दुवै समावेश हुन सक्छ। दोष पहिचान गर्नुहोस् र बाधा उडानले मिश्रणको प्रत्येक रूप प्रदान गर्दछ भनी मान्नुको सट्टा प्रत्येक खण्डको उद्देश्य कार्य निर्दिष्ट गर्नुहोस्।
के बाधा पेंचले थप आउटपुटको ग्यारेन्टी दिन्छ वा सबै जेलहरू हटाउनेछ?
होइन। वास्तविक बाधा स्थापना गर्नुहोस् र पहिले दोष पहिचान गर्नुहोस्। एक पिघलने-डिजाईन परिवर्तनले स्वचालित रूपमा असंगत खाना, घटाइएको सामग्री, प्रदूषण, पहिरन, ड्राइभ सीमा वा डाउनस्ट्रीम प्रतिबन्धहरू ठीक गर्दैन। परिभाषित परीक्षण अवस्थाहरूमा तापमान, दबाब र शक्ति संग स्थिर, स्वीकार्य उत्पादन तुलना गर्नुहोस्।
के ब्यारियर-फ्लाइट क्लियरेन्स मुख्य-फ्लाइट क्लियरेन्स जस्तै हो?
होइन। एक सामान्य अन्डरकट बाधा व्यवस्थामा, माध्यमिक उडानको अलग व्यास र माथिको बाटो हुन्छ। रेखाचित्रमा उडान, अक्षीय स्थिति र रेडियल वा डायमेट्रल कन्भेन्सन पहिचान गर्नुहोस्। नाममात्र व्यास गणनाले एसेम्बल गरिएको मेसिनमा प्रत्येक स्थानीय वा तातो-चल्ने अन्तर स्थापित गर्दैन।
के म ब्यारेल प्रतिस्थापन नगरी परम्परागत पेंच बदल्न सक्छु?
त्यसका लागि आयामिक र प्रक्रियागत समीक्षा चाहिन्छ। ब्यारेल बोर प्रोफाइल र अवस्था, मेकानिकल इन्टरफेस, कार्य लम्बाइ, फिड व्यवस्था र प्रस्तावित पेंच विरुद्ध सञ्चालन सीमा जाँच गर्नुहोस्। एक भौतिक रूपमा स्थापना योग्य पेंच आवश्यक रूपमा एक उपयुक्त प्रक्रिया प्रतिस्थापन होइन, र एक पहिरिएको ब्यारेल यसको मूल रेखाचित्रसँग मेल खान्छ मान्नु हुँदैन।
मैले प्रतिस्थापन समीक्षाको लागि कुन जानकारी पठाउनुपर्छ?
मेसिन विवरणहरू, स्थापित र प्रस्तावित रेखाचित्रहरू, राल र फिड जानकारी, सञ्चालन रेकर्डहरू, पहिचान गरिएका दोषहरू र उपलब्ध स्क्रू/ब्यारेल मापनहरू पठाउनुहोस्। आवश्यक उत्पादन दायरा र उत्पादन गुणस्तर जाँचहरू बताउनुहोस्। रेखाचित्र संशोधन र परीक्षण सर्तहरू स्पष्ट राख्नुहोस् ताकि ज्यामिति, मेकानिकल फिट र प्रक्रिया स्वीकृतिलाई अलग रूपमा समीक्षा गर्न सकिन्छ।