एक्सट्रुजन स्क्रू कम्प्रेसन अनुपातले फिड खण्डबाट मिटरिङ खण्डमा च्यानल भोल्युममा भएको कमीलाई वर्णन गर्दछ। तुलनात्मक पिच र च्यानल ज्यामितिको साथ एक परम्परागत पेंचमा, फिड च्यानल गहिराई मिटरिङ च्यानल गहिराई द्वारा विभाजित एक उपयोगी अनुमान प्रदान गर्दछ। पूर्ण रेखाचित्र र वास्तविक फिड अवस्थाहरूबाट प्रतिस्थापन छनौट गर्नुहोस्, केवल अनुपातबाट होइन: 3:1 चिन्ह लगाइएका दुई स्क्रूहरूमा फरक च्यानल गहिराइ र ट्रान्जिसन प्रोफाइलहरू हुन सक्छन्।
द्वाराEJS उद्योग
- स्क्रू फ्लाइट व्यास र जरा व्यासबाट च्यानल गहिराई गणना गर्नुहोस्, ब्यारेल बोर होइन।
- बराबरको रूपमा दुई स्क्रूहरू स्वीकार गर्नु अघि निरपेक्ष गहिराइ र क्षेत्रको लम्बाइहरू तुलना गर्नुहोस्।
- रिग्राइन्ड आकार र लोडिङ सहित हपरमा प्रवेश गर्ने सामग्रीको वर्णन गर्नुहोस्।
- अनुपात परिवर्तन गर्नु अघि खुवाउने, पिघलने, प्रतिबन्ध र पहिरन जाँच गर्नुहोस्।
- स्थिर उत्पादन मापनको साथ प्रतिस्थापन मान्य गर्नुहोस्, एक्लै rpm सेटिङ होइन।
स्क्रू कम्प्रेसन अनुपातले के मापन गर्छ?
परम्परागत एकल स्क्रूमा फिड खण्ड, ट्रान्जिसन खण्ड र मिटरिङ खण्ड हुन्छ। फिड च्यानल ठोस सामग्री प्राप्त गर्दछ; ट्रान्जिसनले च्यानल ज्यामिति परिवर्तन गर्दछ जसरी पिघलिन्छ; मिटरिङ खण्डले डिस्चार्ज तिर पिघलाउँछ। सङ्कुचन अनुपातले यस प्रक्रियाको सुरुवात र अन्त्य बीचको ज्यामितीय सम्बन्धलाई वर्णन गर्दछ। यसले डाइ प्रेसर, उत्पादनको घनत्व वा मोटर दक्षता मापन गर्दैन।
साधारण स्थिर-पिच स्क्रूको लागि, कार्यशाला गणना हो:
कम्प्रेसन अनुपात ≈ फिड च्यानल गहिराई / मिटरिङ च्यानल गहिराई
अधिक सामान्य परिभाषाले च्यानल भोल्युमहरू बराबर उडानहरूमा तुलना गर्दछ। गहिराइ सर्टकटलाई तुलनात्मक पिच र च्यानल ज्यामिति चाहिन्छ। यदि ती परिवर्तन भएमा, सही भोल्युमेट्रिक परिणामको रूपमा गहिराइ अनुपात व्यवहार गर्नुको सट्टा सान्दर्भिक भोल्युमहरू मूल्याङ्कन गर्न रेखाचित्र प्रयोग गर्नुहोस्।स्क्रू ज्यामितिको एलन ग्रिफको व्याख्यायो भिन्नता बनाउँछ र वास्तविक गहिराइ बिना अनुपातमा भर पर्न विरुद्ध चेतावनी दिन्छ।
L/D ले केहि फरक वर्णन गर्दछ: प्रभावकारी कार्य लम्बाइ स्क्रू बाहिर व्यास द्वारा विभाजित। 2,700 mm को काम गर्ने लम्बाइ र 90 mm को व्यासले 30:1 दिन्छ। निर्माताले काम गर्ने लम्बाइ कहाँ सुरु गर्छ र समाप्त गर्छ भन्ने कुरा पुष्टि गर्नुहोस्। ड्राइभ विस्तार मेकानिकल रेखाचित्रमा पर्दछ तर चुपचाप अतिरिक्त प्रशोधन लम्बाइ बन्नु हुँदैन।
"90 mm, 30:1, 3: 1" पढ्ने स्पेसिफिकेशनले पर्याप्त जानकारी हराइरहेको छ। यसले फिडको गहिराइ, मिटरिङ गहिराइ, संक्रमण लम्बाइ, पिच परिवर्तन वा ज्यामितिको मिश्रण पहिचान गर्दैन। स्थापित स्क्रूसँग प्रतिस्थापन उद्धरण तुलना गर्नु अघि ती आयामहरूको लागि सोध्नुहोस्। फराकिलो खरिद चेकलिस्टको लागि, हेर्नुहोस्EJS extruder स्क्रू बैरल गाइड.
स्क्रू रेखाचित्रबाट सङ्कुचन अनुपात कसरी गणना गर्ने
एक परम्परागत, एकल-सुरु डिजाइनको साथ सुरु गर्नुहोस् जसको फिड र मिटरिङ च्यानलहरू तुलनात्मक पिच र उडान ज्यामिति छन्। प्रत्येक खण्डको स्थिर-गहिराई भाग पत्ता लगाउनुहोस्। फिड रिडिङलाई टेपर भित्र वा मिक्सर, राहत वा क्षतिग्रस्त किनारबाट मिटरिङ रिडिङ नलिनुहोस्।
प्रत्येक स्थानको लागि, रेडियल च्यानल गहिराई गणना गर्नुहोस्:
च्यानल गहिराई = (उडान बाहिर व्यास - रूट व्यास) / 2
दुईवटा मापदण्डहरूद्वारा विभाजन किनभने दुवै नापहरू व्यास हुन्। व्यास भिन्नता प्रयोग गर्दा रिपोर्ट गरिएको गहिराई सीधै दोब्बर हुन्छ, यद्यपि त्रुटि हराउन सक्छ जब दुई समान रूपमा गलत गहिराइहरू विभाजित हुन्छन्। अनुपात सही देखिन सक्छ जबकि उत्पादन आयामहरू गलत छन्।
काम गरिएको 90 मिमी उदाहरण
निम्न आयामहरू अनुमानित गणना उदाहरण हुन्, सिफारिस गरिएको पेंच डिजाइन वा उत्पादन परीक्षण होइन।
| आयाम | फिड खण्ड | मिटरिङ खण्ड |
|---|---|---|
| व्यास बाहिर उडान | ९० मिमी | ९० मिमी |
| रूट व्यास | 72 मिमी | 84 मिमी |
| च्यानल गहिराई गणना | (90 − 72) / 2 = 9 मिमी | (90 − 84) / 2 = 3 मिमी |
| अनुमानित कम्प्रेसन अनुपात | ९ / ३ = ३:१ | समान गहिराई अनुपात गणना |
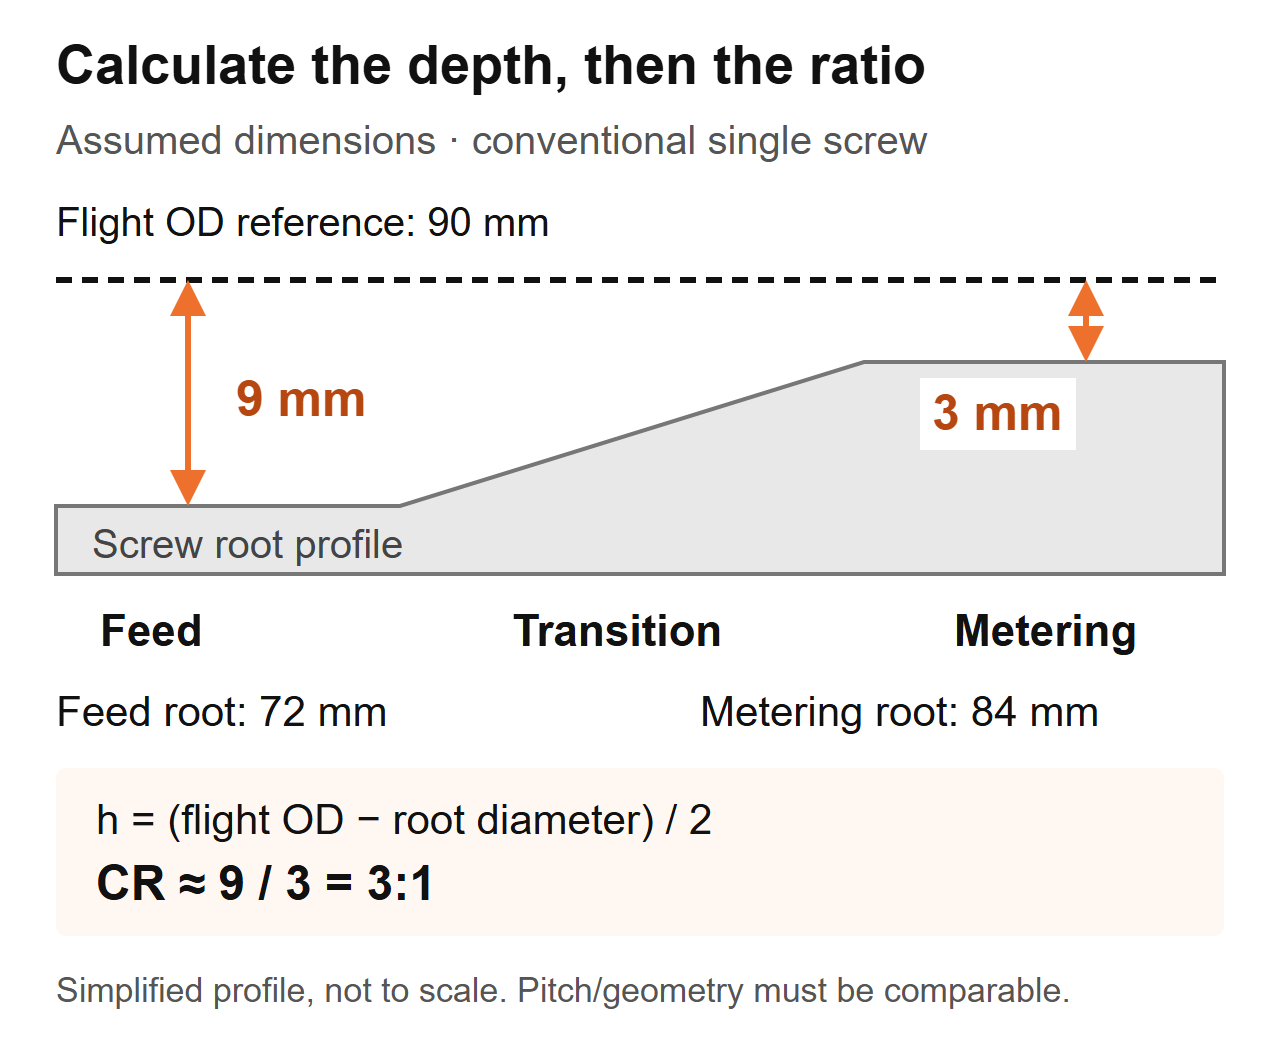 गणना योजनाबद्ध: परम्परागत पेंचको लागि मानिएको आयाम। प्रोफाइल सरलीकृत छ र निर्माण रेखाचित्र होइन।
यदि तपाइँ हटाइएको पेंचको निरीक्षण गर्दै हुनुहुन्छ भने, अक्षीय स्थान, मापन गरिएको उडान व्यास र जरा व्यास सँगै रेकर्ड गर्नुहोस्। मेसिनको अलगाव र सुरक्षित-हटाउने प्रक्रियाको पालना गर्नुहोस्, सतहहरू परिवर्तन नगरी कम्पोनेन्ट सफा गर्नुहोस्, र उपयुक्त क्यालिब्रेट उपकरणहरू प्रयोग गर्नुहोस्। निर्माताको निरीक्षण प्रक्रियाले मापन विधि र स्वीकृति मापदण्ड निर्धारण गर्न दिनुहोस्।
व्यास बाहिरको उडानको लागि ब्यारेल भित्र व्यास प्रतिस्थापन नगर्नुहोस्। त्यो गणनाले स्क्रू-देखि-बैरल क्लियरेन्स समावेश गर्दछ। पहिरिएको भागमा, मापन गरिएको ज्यामितिले अझै पनि मूल डिजाइनलाई प्रतिनिधित्व गर्छ भनी नसोच्नुहोस्: कम उडान व्यासले गहिराइ गणना परिवर्तन गर्दछ। मूल रेखाचित्र प्राप्त गर्नुहोस् र ब्यारेल पहिरन अलग मापन गर्नुहोस्। दEJS सेवा जीवन गाइडमिल्दो स्क्रू र ब्यारेल मापन किन महत्त्वपूर्ण छ भनेर वर्णन गर्दछ।
किन दुई 3:1 स्क्रूले फरक प्रदर्शन गर्न सक्छ
अनुपातले कुनै पनि च्यानलको आकार पहिचान गर्दैन। उही अनुमानित 90 मिमी उदाहरणमा, दोस्रो स्क्रूमा 84 मिमीको फिड रूट र 88 मिमीको मिटरिङ रूट हुन सक्छ। यसको गहिराई 3 mm र 1 mm हुनेछ, त्यसैले यसको गहिराई अनुपात पनि 3: 1 हुनेछ। यो 9 mm/3 mm स्क्रूको आयामी प्रतिलिपि हुनेछैन।
| तुलना वस्तु | अनुमानित स्क्रू ए | अनुमानित पेंच B | खरिदकर्ताले के स्थापित गर्न सक्छ |
|---|---|---|---|
| व्यास बाहिर उडान | ९० मिमी | ९० मिमी | समान नाममात्र पेंच व्यास |
| फिड च्यानल गहिराई | 9 मिमी | 3 मिमी | विभिन्न निरपेक्ष फीड ज्यामिति |
| नाप्ने च्यानल गहिराई | 3 मिमी | 1 मिमी | भिन्न निरपेक्ष मिटरिङ ज्यामिति |
| अनुमानित गहिराई अनुपात | ३:१ | ३:१ | समान अनुपात, बराबर स्क्रू होइन |
| संक्रमण लम्बाइ र पिच | निर्दिष्ट गरिएको छैन | निर्दिष्ट गरिएको छैन | प्रदर्शन तुलना अपूर्ण रहन्छ |
यो उदाहरण एक आयामी निष्कर्ष मात्र समर्थन गर्दछ। यसले थ्रुपुट भिन्नता, पिघल-तापमान भिन्नता वा कुन स्क्रूले तपाइँको राल चलाउनु पर्छ स्थापना गर्दैन। ती प्रश्नहरूलाई बाँकी ज्यामिति र सञ्चालन अवस्थाहरू आवश्यक पर्दछ।
हामीले के जाँच गर्छौं जब प्रतिस्थापन उही विशिष्टतामा उद्धृत गरिन्छ
EJS प्रतिस्थापन कार्यमा, दुई स्क्रूहरूले समान व्यास, L/D र 3: 1 कम्प्रेसन अनुपात बोकेका थिए, तर एउटा सफा भयो र अर्कोले गर्मी-संवेदनशील कम्पाउन्डलाई अति तत्यो। तिनीहरूको संक्रमण खण्डहरू विभिन्न स्थानहरूमा सुरु भयो र फरक लम्बाइहरू थिए। त्यसकारण हामी जोन प्रोफाइल तुलना गर्छौं, न केवल उद्धरणमा अंकहरू।
प्रतिस्थापन रेखाचित्रमा, फिड खण्ड कहाँ समाप्त हुन्छ र कहाँ मिटरिङ सुरु हुन्छ चिन्ह लगाउनुहोस्। त्यसपछि त्यो अन्तराल संग गहिराई तुलना गर्नुहोस्। एक अनुपातले अन्तिम बिन्दुहरू दिन्छ; प्रोफाइलले तिनीहरू बीचको च्यानल कसरी परिवर्तन हुन्छ भनेर देखाउँछ। न त अर्कोको विकल्प हो।
यो पनि किन "बढाउनुहोस् कम्प्रेसन" एक अपूर्ण डिजाइन निर्देशन हो। फिडको गहिराइ बढाउने र मिटरिङको गहिराइ घटाउँदा दुवैले अनुपात बढाउँछन्, तर तिनीहरूले स्क्रूका विभिन्न भागहरू परिवर्तन गर्छन्। कुन आयाम परिवर्तन हुन्छ, कुन अपरिवर्तित रहन्छ र कुन मापन समस्यालाई सम्बोधन गर्ने उद्देश्य हो निर्दिष्ट गर्नुहोस्। अन्यथा, आपूर्तिकर्ता र उत्पादन टोलीले विभिन्न परिमार्जनहरू छलफल गरिरहेको हुन सक्छ।
कसरी राल, फिड फारम र फिलरहरूले निर्णयलाई असर गर्छ
एक बहुलक नाम एक पूर्ण फिड विशिष्टता होइन। ग्रेड, additives, कण फारम, नमी तयारी र मिश्रण स्थिरता रेकर्ड गर्नुहोस्। पेलेट, ग्राउन्ड एज ट्रिम र अनियमित फ्लेक्सले फिड थ्रोटमा फरक व्यवहार गर्दा एउटै पोलिमर नाम बोक्न सक्छ।जिम फ्रैंकल्याण्डको कम्प्रेसन-अनुपात छलफलपर्याप्त छनोट नियमको रूपमा राल प्रकारको उपचार गर्नुको सट्टा बल्क घनत्व र घर्षण सहित, खुवाउने र पग्लनेलाई सँगै विचार गर्दछ।
फिड परिवर्तन हुँदा हामीले सोध्ने पहिलो प्रश्न
EJS सोधपुछमा 90 मिमी स्क्रू, 30:1 L/D र 3:1 कम्प्रेसन अनुपात समावेश थियो। लाइनमा बढ्दो डाइ प्रेसर र असंगत पर्खाल मोटाई थियो, र प्रारम्भिक अनुरोध कथित रूपमा लगाएको पेंच प्रतिलिपि गर्न थियो। हामीले मूल उत्पादन सेटअपको तुलनामा अहिले हपरमा के प्रवेश गर्यो भनेर सोध्यौं। बिरुवाले फिडमा आफ्नै किनारा ट्रिम मिलाउन थालेको थियो। त्यो परिवर्तन एक अपरिवर्तित रेखाचित्र स्वीकृत हुनु अघि प्रतिस्थापन विशिष्टता मा सम्बन्धित थियो।
तपाईंको आफ्नै लाइनको लागि, सबै कुरालाई "रिसाइकल प्लास्टिक" भनेर वर्णन गर्नुको सट्टा प्रतिनिधि फिड नमूनाहरू सङ्कलन गर्नुहोस्। परिभाषित कन्टेनर, भर्ने विधि र तौल प्रक्रिया प्रयोग गरेर ढीला बल्क घनत्व नाप्नुहोस्। रेकर्ड गर्नुहोस् कि सामग्री स्वतन्त्र रूपमा खन्याइयो वा कम्प्याक्ट गरिएको थियो; विभिन्न विधिहरू द्वारा उत्पादित दुई परिणामहरू तुलना नगर्नुहोस्। स्केलको साथ फोटोहरू समावेश गर्नुहोस् र मिश्रण विधि नोट गर्नुहोस्।
| खुवाउने अवस्था | सङ्कलन गर्न जानकारी | समाधान गर्न डिजाइन प्रश्न |
|---|---|---|
| भर्जिन गोलीहरू | ग्रेड, गोली आकार, तयारी र वर्तमान स्थिर सेटिङहरू | के स्थापित ज्यामिति अझै पनि यो कर्तव्यको लागि उपयुक्त छ? |
| गोली/रिग्राइन्ड मिश्रण | मिश्रण अनुपात, कण आकार फैल, बल्क घनत्व स्थिरता | के फिड एक रनभरि एकरूप रहन्छ? |
| फिल्म फ्लेक वा किनारा ट्रिम | आकार, खुवाउने विधि, ब्रिजिङ अवलोकन र बल्क घनत्व | के सामग्री भर्न र भरपर्दो रूपमा फिड खण्ड भर्न सक्छ? |
| पाउडर वा सुख्खा मिश्रण | सूत्रीकरण, प्रवाह व्यवहार र फिड-प्रणाली विवरण | के यो सामग्रीको लागि खुवाउने व्यवस्था उपयुक्त छ? |
| भरिएको कम्पाउन्ड | फिलर प्रकार र अनुपात, तयारी र पहिरन इतिहास | पग्लने, तातो र पहिरन आवश्यकताहरू सँगै के हुन्? |
"कम बल्क घनत्वलाई सधैं उच्च अनुपात चाहिन्छ" भनेर यो तालिका नपढ्नुहोस्। ज्यामिति परिवर्तनले स्वचालित रूपमा ब्रिजिङ, पृथकता वा असंगत फिडरलाई सच्याउन सक्दैन। न त कम्प्रेसन अनुपातबाट प्रतिरोध लगाउनु पर्छ। को समीक्षा गर्नुहोस्EJS पेंच बैरल सामग्री गाइडअलग जब सूत्र परिवर्तन हुन्छ।
धेरै उच्च वा धेरै कम? स्क्रू परिवर्तन गर्नु अघि प्रक्रिया निदान गर्नुहोस्
चाप बढ्नु, पग्लन नसक्ने कणहरू र बढ्दो पिघलिएको तापक्रम अनुसन्धान गर्नुपर्ने कारणहरू हुन्। तिनीहरू कम्प्रेसन अनुपातको मापन होइनन्। उपयोगी डायग्नोस्टिक अनुक्रम भनेको गडबडी खुवाउने, पग्लने, डाउनस्ट्रीम प्रतिबन्ध वा पहिरिएको मेकानिकल ज्यामितिबाट सुरु हुन्छ कि भनेर स्थापना गर्नु हो।
पहिले समान सामग्री र उत्पादन प्रयोग गरेर स्थिर ऐतिहासिक रनसँग तुलना गर्नुहोस्। डाइ, स्क्रिन व्यवस्था र मापन स्थानहरू एकरूपमा राख्नुहोस्। वास्तविक आउटपुट, स्क्रू गति, पिघल तापक्रम, दबाब, ड्राइभ लोड र दृश्यात्मक दोषहरू सँगै रेकर्ड गर्नुहोस्। ब्यारेल तापमान सेटिङहरू एक्लै पिघल तापमान स्थापना गर्दैन।
| अवलोकन | ज्यामिति परिवर्तन गर्नु अघि जाँच गर्दछ | अनुरोधमा समावेश गर्न प्रमाण |
|---|---|---|
| दबाव र आउटपुट उतार-चढ़ाव हुन्छ | हपर आपूर्ति, ब्रिजिङ, फिडर स्थिरता, मिश्रण परिवर्तन र प्रतिबन्ध | समय-पङ्क्तिबद्ध गति, दबाव र आउटपुट रेकर्ड |
| पग्लिएका कणहरू देखा पर्छन् | फिड दर, पिघलने अवस्था, राल परिवर्तन, सञ्चालन गति र स्क्रू प्रोफाइल | रेकर्ड गरिएको अपरेटिङ पोइन्टमा लिङ्क गरिएका नमूनाहरू वा फोटोहरू |
| पिघल तापमान अत्यधिक छ | वास्तविक पिघल पढ्ने, गति, प्रतिबन्ध, कूलिंग र मिक्सर अवस्था | मापन विधि, स्थान र स्थिर-रन पठनहरू |
| आउटपुट अपरिवर्तित rpm मा आउँछ | वास्तविक फिड आपूर्ति, राल अवस्था, डाइ/स्क्रिन र मिल्दो स्क्रू/ब्यारेल पहिरन | आउटपुट प्रति आरपीएम प्लस मर्मत र मापन रेकर्ड |
| कालो दाग वा रङ्ग बढ्छ | सामग्री इतिहास, स्थिर क्षेत्रहरू, निवास अवस्था र सफाई | दोष ढाँचा र जब यो रन मा देखिन्छ |
किन उच्च अनुपात स्वचालित सुधार होइन
लिन जिन र मार्क ए स्पाल्डिङले 2.0 देखि 3.6 सम्म 2.5-इन्च एक्स्ट्रुडर र पाँच कम्प्रेसन अनुपात प्रयोग गरेर एक नियन्त्रित LLDPE अध्ययन रिपोर्ट गरे। फिडको गहिराई परिवर्तन गर्दा मिटरिङ गहिराई ०.१२५ इन्च रह्यो। 110 देखि 150 rpm मा, उच्च-अनुपात स्क्रूले तल्लो-अनुपात डिजाइनहरू भन्दा लगभग 5 देखि 10 डिग्री सेल्सियस बढी पग्लिएको तापमान उत्पादन गर्यो। यी उपकरणहरू, राल र प्रयोगका लागि परिणामहरू हुन्, EJS प्रतिस्थापनको लागि तापमान भविष्यवाणी होइन। लेखकहरू हेर्नुहोस्सङ्कुचन अनुपात प्रदर्शन अध्ययन.
एक अलगमार्क ए स्पाल्डिंग द्वारा समस्या निवारण उदाहरण3.1 को पहिलो-चरण अनुपात संग 6-इन्च, दुई-चरण ABS एक्सट्रुजन स्क्रू वर्णन गर्दछ। पग्लिएको सामग्रीले सर्पिल बाँधलाई बाधा पुर्यायो; प्रस्तावित प्रतिस्थापनले त्यो अनुपात २.५ मा घटाएको छ। यो पग्लने समस्याको लागि एक विशिष्ट डिजाइन प्रतिक्रिया थियो, विश्वव्यापी ABS सिफारिस होइन।
ईन्जिनियरिङ् प्रश्न फ्रेम गर्न ती उदाहरणहरू प्रयोग गर्नुहोस्: के स्क्रूले आवश्यक अपरेटिङ बिन्दुमा प्राप्त गर्ने ठोसहरू पगाल्न सक्छ? कुनै पनि उदाहरणलाई सामान्य राल-देखि-अनुपात चार्ट वा अनुमानित EJS कार्यसम्पादन परिणाममा नबदल्नुहोस्।
जब एकल सङ्कुचन-अनुपात संख्या पर्याप्त छैन
साधारण फिड-गहिराइ/मिटरिङ-गहिराई तुलना परिभाषित स्क्रू ज्यामितिसँग सम्बन्धित छ। यसलाई प्रयोग गर्नु अघि, पेंचको प्रकार र खुवाउने व्यवस्था पहिचान गर्नुहोस्। एउटा डिजाइनको लागि रिपोर्ट गरिएको अनुपातले अर्कोमा उही कुराको अर्थ नहुन सक्छ।
एक अवरोध पेंच ठोस र पिघल च्यानल मा सामग्री विभाजन गर्दछ। यसको विवरणलाई च्यानल व्यवस्था र बाधा ज्यामिति चाहिन्छ, दुईवटा परम्परागत मूल मापन मात्र होइन। एक भेन्टेड दुई-चरण स्क्रूमा एक भन्दा बढी प्रशोधन चरण हुन्छ; उद्धृत कम्प्रेसन अनुपातले कुन चरणलाई वर्णन गर्दछ भनेर सोध्नुहोस्। भेन्ट क्षेत्र र डाउनस्ट्रीम पम्पिङ खण्डलाई पूर्ण डिजाइनको भागको रूपमा मूल्याङ्कन गर्न आवश्यक छ।ग्रिफको स्क्रू-डिजाइन छलफलब्यारियर च्यानलहरू, दुई-चरण स्क्रूहरू र ग्रुभ गरिएको ब्यारेलहरूको छुट्टै फिडिङ व्यवहारलाई कभर गर्दछ।
त्यसैगरी, बाढीको खानालाई नियन्त्रित वा भोकमरीको खानाबाट छुट्याउनुहोस्। स्पेसिफिकेशनमा फिडिङ मोड लेख्नुहोस्। अन्यथा एक आपूर्तिकर्ताले पूर्ण फिड च्यानल मूल्याङ्कन गर्न सक्छ जबकि स्थापित प्रक्रियाले नियन्त्रित जन प्रवाह प्रदान गर्दछ। यो स्पष्ट गर्नको लागि सीमा शर्त हो, फरक विश्वव्यापी अनुपात लागू गर्ने कारण होइन।
ट्विन-स्क्रू एक्स्ट्रुडरहरूलाई पनि आफ्नै ज्यामिति र प्रक्रिया विवरण चाहिन्छ। पारम्परिक एकल-स्क्रू गहिराई सर्टकटलाई इन्टरमेसिङ जोडीमा लागू नगर्नुहोस् र यसले पूर्ण कम्प्रेसन व्यवहार क्याप्चर गर्छ भनी मान्नुहोस्। स्क्रू व्यवस्था, रोटेशन मोड, तत्व वा उडान प्रोफाइल र निर्माता रेखाचित्र प्रदान गर्नुहोस्।
विनिर्देश स्पष्ट नभएमा यी प्रश्नहरू प्रयोग गर्नुहोस्:
- के यो परम्परागत, बाधा, दुई-चरण वा जुम्ल्याहा-स्क्रू डिजाइन हो?
- के उद्धृत अनुपात गहिराई वा च्यानल भोल्युमबाट गणना गरिएको छ?
- कुन फिड र मिटरिङ स्थानहरूले गणना परिभाषित गर्दछ?
- के ती स्थानहरू बीच पिच वा च्यानल व्यवस्था परिवर्तन हुन्छ?
- के स्थापित फिड प्रणाली डिजाइन धारणासँग मेल खान्छ?
एक स्पेसिफिकेशनले मेसिनिस्टलाई अनुमान लगाउन आवश्यक बिना ती प्रश्नहरूको जवाफ दिनुपर्छ। यदि यो सक्दैन भने, प्रतिलिपि अधिकार दिनु अघि पूरा प्रोफाइल प्राप्त गर्नुहोस्। "3:1" एक पटक यसको परिभाषा र प्रयोग थाहा भएपछि उपयोगी हुन्छ।
तपाईंले अवस्थित पेंच प्रतिलिपि गर्नुपर्छ वा यसलाई पुन: डिजाइन गर्नुपर्छ?
एक अपरिवर्तित प्रतिस्थापन एक उचित सुरूवात बिन्दु हो जब स्थापित ज्यामितिले सन्तोषजनक गुणस्तर र आउटपुट डेलिभर गर्दछ, कर्तव्य अपरिवर्तित छ, र मापन गरिएको पहिरनले बिग्रिएको बताउँछ। यो कमजोर छनोट हुन्छ जब मूल समस्या पहिरन अघि अवस्थित थियो, सूत्र परिवर्तन भयो वा प्रक्रिया अब यसको पुरानो सञ्चालन दायरा बाहिर चल्छ।
उद्धरणमा दुईवटा निर्णयहरू अलग गर्नुहोस्: मूल आयामहरू पुनर्स्थापना गर्ने र प्रशोधन डिजाइन परिवर्तन गर्ने। एक पहिरिएको पेंच फरक कम्प्रेसन अनुपात आवश्यकता बिना प्रतिस्थापन आवश्यक हुन सक्छ। यसको विपरित, आयामी रूपमा ध्वनि पेंचले अब बिरुवामा प्रस्तुत गरिएको फिडलाई उपयुक्त नहुन सक्छ।

प्रस्तावहरू तुलना गर्नु अघि परिवर्तन परिभाषित गर्नुहोस्
आपूर्तिकर्तालाई लिखित समस्याको कथन दिनुहोस्: उदाहरणका लागि, "राम्रो स्क्रू चाहिन्छ" भन्दा, फिड-फार्म परिवर्तन पछि दबाब अस्थिरता। आधार रेखा रेखाचित्र र सञ्चालन रेकर्डहरू समावेश गर्नुहोस्। परिवर्तन गरिएको गहिराइ, क्षेत्रको लम्बाइ, पिच र कुनै पनि मिश्रण सुविधाहरू पहिचान गर्न प्रस्तावित डिजाइनलाई सोध्नुहोस्।
मेकानिकल फिट समीक्षा अलग राख्नुहोस्। काम गर्ने लम्बाइ, ड्राइभ-अन्त जडान, माउन्टिङ इन्टरफेसहरू र स्थापना गरिएको विधानसभा विरुद्ध डिस्चार्ज व्यवस्था पुष्टि गर्नुहोस्। अधिक कार्य लम्बाइ मेसिन-स्तर परिवर्तन आवश्यक हुन सक्छ; यो सामान्य ड्रप-इन प्रतिस्थापन धारणा होइन। उद्धरणमा उच्च L/D पदनामले आयाम जाँच ट्रिगर गर्नुपर्छ, बढेको क्षमताको अपेक्षा होइन।
त्यसपछि तुलना सर्त र स्वीकृति मापदण्ड मा सहमत। परीक्षण अघि सामग्री, उत्पादन, सञ्चालन बिन्दु, गुणस्तर जाँच र उत्पादन मापन परिभाषित गर्नुहोस्। यदि धेरै डिजाइन सुविधाहरू सँगै परिवर्तन भएमा, परीक्षणले पूर्ण प्रतिस्थापनको मूल्याङ्कन गर्दछ; यसले नतिजाको कारणले मात्र सङ्कुचन अनुपात स्थापित गर्न सक्दैन।
दEJS extruder स्क्रू बैरल उत्पादन पृष्ठप्रतिस्थापन सोधपुछको लागि सान्दर्भिक सुरूवात बिन्दु हो। वास्तविक एप्लिकेसन र रेखाचित्र आपूर्ति गर्नुहोस् ताकि छलफलले जेनेरिक पोलिमर दायराको सट्टा स्थापित मेसिनलाई चिन्ता गर्दछ।
EJS के पठाउने र प्रतिस्थापन कसरी प्रमाणित गर्ने
एक उपयोगी सोधपुछले कारखानालाई प्रशोधन आवश्यकतालाई उत्पादनयोग्य रेखाचित्रमा जडान गर्न दिन्छ। यदि तपाईलाई यो गलत छ जस्तो लागे पनि मूल स्पेसिफिकेशन पठाउनुहोस्, त्यसपछि के परिवर्तन भयो पहिचान गर्नुहोस्। संशोधन नम्बरहरू देखिने राख्नुहोस् ताकि पुरानो रेखाचित्र चुपचाप उत्पादन निर्देशन नबनोस्।
निम्न जानकारी समावेश गर्नुहोस्:
- मेसिन निर्माता, मोडेल, स्क्रू प्रकार र स्थापित घटक सन्दर्भहरू।
- उडान व्यास, कार्य लम्बाइ, ड्राइभ-अन्त आयाम र ब्यारेल/इन्टरफेस रेखाचित्र।
- फिड र मिटरिङ गहिराइ, क्षेत्र सीमा, पिच प्रोफाइल र मिश्रण सुविधाहरू।
- राल ग्रेड, additives, फिलर लोड, फीड फारम र तयारी प्रक्रिया।
- फिडर व्यवस्था, सामान्य आरपीएम, आउटपुट, पिघल-तापमान र दबाव रिडिंग।
- दोष नमूनाहरू, मर्मत इतिहास र उपलब्ध मिल्दो पेंच / ब्यारेल मापन।
- आवश्यक उत्पादन गुणस्तर र स्वीकृतिको लागि सञ्चालन सर्तहरू।
स्थिर उत्पादन तुलना गर्नुहोस्, सफल स्टार्टअप मात्र होइन
स्थापना पछि, मेसिन आपूर्तिकर्ताको सुरक्षित कमीशन निर्देशनहरू पालना गर्नुहोस्। अनुमोदित सामग्री र सेटअप पुष्टि गर्नुहोस्, प्रक्रियालाई स्थिर गर्न अनुमति दिनुहोस्, र परिभाषित अन्तरालमा पढाइहरू सङ्कलन गर्नुहोस्। स्क्रू गतिबाट अनुमान गर्नुको सट्टा सहमत तौल विधिद्वारा आउटपुट रेकर्ड गर्नुहोस्।
तुलनाको लागि, rpm द्वारा विभाजित मापन मास आउटपुटको रूपमा निर्दिष्ट उत्पादन गणना गर्नुहोस्। आउटपुट एकाइहरू देखिने राख्नुहोस्, जस्तै प्रति rpm kg/h। यो मान केवल गुणस्तर, वास्तविक पिघल तापमान, दबाब र ड्राइभ लोड संग तुलना गर्नुहोस्। यदि उत्पादन विशिष्टताभन्दा बाहिर हुन्छ वा प्रक्रिया अस्थिर हुन्छ भने उच्च संख्याले सुधार स्थापना गर्दैन।
| परीक्षण रेकर्ड | लगातार रेकर्ड गर्नुहोस् | किन यो उपयोगी छ |
|---|---|---|
| फिड | ग्रेड, धेरै, मिश्रण र तयारी | ज्यामितिसँग सम्बन्धित नभएका परिवर्तनहरू पहिचान गर्दछ |
| सञ्चालन बिन्दु | गति, तापमान सेटअप र फिड मोड | तुलना पुन: उत्पादन योग्य बनाउँछ |
| उत्पादन | समय मास आउटपुट र स्वीकार्य उत्पादन | कुल उत्पादनलाई उपयोगी उत्पादनबाट अलग गर्छ |
| प्रक्रिया अवस्था | वास्तविक पिघल तापमान, दबाव र ड्राइभ लोड | एक्लै आउटपुट द्वारा लुकाइएको ट्रेड-अफहरू प्रकट गर्दछ |
| गुणस्तर | सहमत आयाम, उपस्थिति र दोष जाँच | प्रतिस्थापनले कर्तव्य पूरा गर्छ कि गर्दैन भनेर निर्धारण गर्छ |
सञ्चालन बिन्दुहरू परिवर्तन गर्दा तुलना दोहोर्याउनुहोस् र उही मापन स्थानहरू राख्नुहोस्। यदि समस्या रहन्छ भने, रेखाचित्र संशोधन र नमूना पहिचानकर्ताहरूसँग रेकर्डहरू फिर्ता पठाउनुहोस्। सम्पर्क गर्नुहोस्EJS उद्योगपरिभाषित कारण बिना कम्प्रेसन अनुपात परिवर्तन अनुरोध गर्नु भन्दा त्यो प्याकेज संग।
तपाईंको प्रतिस्थापन पेंच छलफल गर्नुहोस्
स्थापित स्क्रू, वास्तविक फिड र प्रशोधन समस्या वर्णन गर्नुहोस्। बटनले EJS मा इमेल ड्राफ्ट खोल्छ; तपाईंले पठाउनु अघि रेखाचित्र र फोटोहरू संलग्न गर्न सक्नुहुन्छ।
बारम्बार सोधिने प्रश्नहरू
एक्स्ट्रुजन स्क्रू कम्प्रेसन अनुपात के हो?
यो बराबर उडानहरूमा फिड-सेक्शन च्यानल भोल्युम र मिटरिङ-सेक्शन च्यानल भोल्युमको अनुपात हो। तुलनात्मक पिच र च्यानल ज्यामितिको साथ परम्परागत स्क्रूको लागि, फिडको गहिराइ मिटरिङ गहिराइले विभाजित गर्दा उपयोगी अनुमान प्रदान गर्दछ। यो ज्यामितीय अनुपात हो, दबाब अनुपात वा आउटपुटको ग्यारेन्टी होइन।
म कसरी रूट व्यासबाट कम्प्रेसन अनुपात गणना गर्न सक्छु?
प्रत्येक रेडियल च्यानल गहिराई को रूप मा उडान बाहिर व्यास माइनस रूट व्यास, दुई द्वारा विभाजित गणना गर्नुहोस्। त्यसपछि फिडको गहिराई मिटरिङ गहिराइद्वारा विभाजित गर्नुहोस्। पहिचान गरिएको फिड र मिटरिङ स्थानहरू, एकरूप एकाइहरू र उपयुक्त उडान व्यासहरू प्रयोग गर्नुहोस्। ब्यारेल बोरको व्यास प्रयोग नगर्नुहोस् वा पहिरिएको पेंच अझै पनि यसको मूल रेखाचित्रसँग मेल खान्छ।
के 3: 1 स्क्रू हरेक रालको लागि उपयुक्त छ?
होइन। एउटै अनुपातले विभिन्न निरपेक्ष च्यानल गहिराइ र ट्रान्जिसन प्रोफाइलहरू वर्णन गर्न सक्छ। उपयुक्तता पनि विशिष्ट ग्रेड, फिड फारम, additives, खुवाउने व्यवस्था र सञ्चालन अवस्थाहरूमा निर्भर गर्दछ। सार्वभौमिक राल सिफारिसको रूपमा अनुपातको उपचार गर्नुको सट्टा पूर्ण ज्यामिति र परिभाषित उत्पादन आवश्यकताको साथ सुरू गर्नुहोस्।
के कम्प्रेसन अनुपात बढ्दा उत्पादन बढ्छ?
जरूरी छैन। फिडको गहिराइ परिवर्तन गर्ने र नाप्ने गहिराइ परिवर्तन गर्दा दुवैले अनुपात बढाए तापनि पेचका विभिन्न भागहरूलाई असर गर्छ। खुवाउने, पग्लने र डाउनस्ट्रीम अवस्थाहरू सँगसँगै विचार गर्नुपर्छ। प्रतिस्थापन निर्णय गर्नु अघि उत्पादन गुणस्तर, वास्तविक पिघल तापमान, दबाब र ड्राइभ लोड संग स्थिर मापन उत्पादन तुलना गर्नुहोस्।
के पहिरिएको स्क्रूले रेखाचित्रको अनुपात परिवर्तन नगरी समस्या निम्त्याउन सक्छ?
हो। रेखाचित्रले इच्छित ज्यामितिको वर्णन गर्दछ, वर्तमान अवस्था होइन। सम्बन्धित स्थानहरूमा स्क्रू र ब्यारेल नाप्नुहोस् र अनुमोदित मूल आयामहरूसँग तुलना गर्नुहोस्। कम्प्रेसन-रेसियो लेबलले काम गर्ने क्लियरेन्सको वर्णन गर्दैन, र त्यो लेबल प्रतिलिपि गर्नाले मापन नगरिएको पहिरन समस्या समाधान गर्दैन।
के म ट्विन-स्क्रू वा ब्यारियर डिजाइनहरूको लागि समान गणना प्रयोग गर्न सक्छु?
परम्परागत एकल-च्यानल गहिराई सर्टकट लागू हुन्छ मान्नुहोस्। पहिले च्यानल व्यवस्था, स्क्रू प्रकार र गणना स्थानहरू पहिचान गर्नुहोस्। ब्यारियर च्यानलहरू, चरणबद्ध स्क्रूहरू र इन्टरमेसिङ ट्विन स्क्रूहरूलाई पूर्ण ज्यामिति विवरण चाहिन्छ। प्रतिस्थापन विनिर्देशमा प्रयोग गर्नु अघि कुन मात्रा वा गहिराइले उद्धृत अनुपात परिभाषित गर्छ भनेर डिजाइनरलाई सोध्नुहोस्।