एक एक्स्ट्रुडर स्क्रू ब्यारेल लामो समयसम्म रहन्छ जबसम्म यसको अवस्था रेखाले स्वीकार्य प्रक्रिया विन्डो भित्र आवश्यक आउटपुट र उत्पादन गुणस्तर पूरा गर्न दिन्छ। राल, फिलर, प्रदूषण, ज्यामिति र अपरेटिङ लोडले सेवा जीवन परिवर्तन गर्छ, त्यसैले क्यालेन्डर-उमेर अनुमानलाई ती सर्तहरू संलग्न गर्न आवश्यक छ। उत्पादनमा पहिले नै लाइनको लागि, दोहोर्याउन सकिने स्थानहरूमा स्क्रू र ब्यारेल मापन गर्नुहोस्, हालको पहिरन दर गणना गर्नुहोस्, र अर्को निरीक्षण र प्रतिस्थापनको योजना बनाउन उत्पादन प्रवृतिहरूको साथ प्रयोग गर्नुहोस्।
द्वाराEJS उद्योग
- सञ्चालन समय र सूत्रीकरण परिवर्तनहरू ट्र्याक गर्नुहोस्, स्थापना मिति मात्र होइन।
- दुबै भागहरू मापन गर्नुहोस्: स्क्रू फ्लाइट पहिरन र ब्यारेल बोरको पहिरनले समान क्लियरेन्स बढाउँछ।
- एक स्थिर सन्दर्भ रन विरुद्ध प्रति rpm, पिघल तापमान र गुणस्तर तुलना गर्नुहोस्।
- मेसिन-विशिष्ट योजना सीमामा पूर्वानुमान, त्यसपछि खरिद र स्थापनाको लागि समय दिनुहोस्।
- भौतिक परिवर्तन, पहिरन वा अप्रत्याशित क्षति पछि पूर्वानुमान पुन: मूल्याङ्कन गर्नुहोस्।
1. तपाईंको एक्स्ट्रुजन लाइनमा सेवा जीवनको अर्थ के हो?
एक विशेष उत्पादन को लागी उपयोगी हुन बन्द गरे पछि एक पेंच अझै पनि घुमाउन सक्छ। एक माग गर्ने फिल्म वा प्रोफाइल बनाउने लाइनले हार्डवेयर संरचनात्मक सीमामा पुग्नु अघि यसको स्वीकार्य प्रक्रिया विन्डो गुमाउन सक्छ। यसको विपरित, एक वर्षगाँठमा पुगेको कारणले मात्र ध्वनि सेट प्रतिस्थापन गर्दा प्रयोगयोग्य क्षमता बर्बाद हुन सक्छ।
निर्णयलाई तीनवटा प्रश्नहरूमा विभाजन गर्नुहोस्। के हार्डवेयर यसको स्वीकृत आयाम र अवस्था सीमा भित्र रहन्छ? के प्रक्रियाले आवश्यक दरमा स्वीकार्य उत्पादन बनाउन सक्छ? के निरन्तर सञ्चालन योजनाबद्ध हस्तक्षेप भन्दा बढी खर्च हुन्छ? पहिलोले भागहरू, दोस्रो उत्पादनको चिन्ता, र तेस्रो उत्पादन योजनासँग सम्बन्धित छ। जीवन अनुमान अधूरो हुन्छ जबसम्म यसले कुन अन्तिम बिन्दुले भविष्यवाणी गर्छ भनेर बताउँदैन।
नम्बर पछाडि कर्तव्य रेकर्ड गर्नुहोस्
स्थापना मिति राख्नुहोस्, तर उत्पादन, सामग्री प्रशोधन र सूत्रीकरण इतिहास अन्तर्गत घण्टा रेकर्ड गर्नुहोस्। निष्क्रिय समय प्रशोधन समय जस्तै छैन। प्रशोधित टनले सन्दर्भ प्रदान गर्दछ, तर फरक यौगिकहरू वा मेसिन कन्फिगरेसनहरू सीधा तुलना गर्न सक्दैन।
| रेकर्ड | यो किन जीवन मूल्याङ्कनमा पर्दछ |
|---|---|
| स्क्रू र ब्यारेल पहिचान | स्वैप वा पुनर्निर्माण पछि इतिहासहरू मिश्रण गर्न रोक्नुहोस् |
| सञ्चालन घण्टा | निरीक्षणहरू बीचको अन्तराल परिभाषित गर्नुहोस् |
| राल, फिलर प्रकार र लोड गर्दै | पहिरन वातावरणमा परिवर्तनहरू व्याख्या गर्नुहोस् |
| स्रोत र अनुपात पुन: प्राप्त गर्नुहोस् | प्रदूषण र फिड स्थिरतामा परिवर्तनहरू पहिचान गर्नुहोस् |
| आउटपुट, rpm र वास्तविक पिघल तापमान | रेकर्डसँग सम्बन्धित लोड र प्रदर्शन देखाउनुहोस् |
| नयाँ-सर्त मापन र स्वीकृत सीमा | के परिवर्तन भएको छ र कुन कार्य आवश्यक छ परिभाषित गर्नुहोस् |
नजिकबाट मिल्दो कर्तव्यमा आपूर्तिकर्ताको अनुभवले प्रारम्भिक निरीक्षण योजना सेट गर्न मद्दत गर्न सक्छ। त्यो अनुभव पछि सूत्रीकरण, घटक निर्माण, घण्टा र स्वीकृति मापदण्डको लागि सोध्नुहोस्। एक पटक तपाईंको आफ्नै मापन उपलब्ध भएपछि, तिनीहरूलाई अर्को बिरुवाको प्रतिस्थापन अन्तराललाई निश्चित नियमको रूपमा व्यवहार गर्नुको सट्टा योजनालाई परिष्कृत गर्न प्रयोग गर्नुहोस्।
2. कुन अवस्थाहरूले पहिरनको दर परिवर्तन गर्छ?
पोलिमर नामले मात्र कामको वर्णन गर्दैन। प्राकृतिक PP र PP युक्त खनिज फिलर फरक पहिरन कर्तव्य हो। फिलर प्रकार, लोडिंग, कण विशेषताहरू र रालको साथमा दूषित पदार्थ। मेसिन मोडल र स्क्रू गति अपरिवर्तित रहँदा पनि, मर्मत रेकर्डमा सामग्री परिवर्तन देखा पर्नुपर्दछ।
जेफ कुहमानकोपेंच र बैरल जीवन को विश्लेषणघर्षण पहिरन, संक्षारक आक्रमण र धातु देखि धातु टाँसने पहिरन छुट्याउन सक्छ। यसले ठोस वेजिङको बारेमा पनि छलफल गर्दछ जब पिघल्ने खण्डले यसलाई डेलिभर गरिएको सामग्रीलाई ह्यान्डल गर्न सक्दैन। यी संयन्त्रहरूले विभिन्न सुधारात्मक कार्यहरूको लागि कल गर्दछ। कडा सतहले ज्यामिति बेमेल वा मेसिन पङ्क्तिबद्धता समस्यालाई सच्याउन सक्दैन।
काम गर्ने सतह निर्दिष्ट गर्नुहोस्, आधार स्टील मात्र होइन
EJS ले bimetallic स्क्रूको लागि PTA hardfacing र bimetallic ब्यारेल अस्तरहरूको लागि केन्द्रापसारक कास्टिङ प्रयोग गर्दछ। दEJS bimetallic उत्पादन विशिष्टताहरूनिम्न समाप्त मिश्र धातु मोटाई भेद:
| कम्पोनेन्ट | सूचीबद्ध कार्य मिश्र | सूचीबद्ध मिश्र धातु मोटाई |
|---|---|---|
| स्क्रू हार्डफेसिंग | Ni60, Colmonoy 56, Colmonoy 83 | 1.0 देखि 1.5 मिमी |
| ब्यारेल अस्तर | EJS01 | 2.0 देखि 3.0 मिमी |
| ब्यारेल अस्तर | EJS02, EJS03, EJS04 | 1.5 देखि 2.0 मिमी |
यी निर्माण विनिर्देशहरू हुन्, स्वीकार्य पहिरन वा ग्यारेन्टी चलिरहेको घण्टा। पर्याप्त सुरक्षात्मक सामग्री रहँदा लाइनले स्वीकार्य पम्पिङ प्रदर्शन गुमाउन सक्छ। लेयर मोटाईलाई अनुमानित पहिरन दरले विभाजन गर्दा उपयोगी सेवा जीवन स्थापना गर्दैन।

क्षतिको प्रतिक्रिया मिलाउनुहोस्
उडान सामग्रीको निरन्तर हानिले पृथक स्कोरिङ, पिटिङ् वा क्षतिग्रस्त निक्षेपबाट फरक मूल्याङ्कनको लागि कल गर्दछ। रेकर्ड गर्नुहोस् जहाँ क्षति हुन्छ र कुन सूत्र यो देखा पर्नु अघि चल्यो। लामो ब्यारेलहरूको लागि, असमान पहिरनले मिश्र धातु गलत थियो भनेर प्रमाणित गर्नुको सट्टा अनुसन्धानमा पङ्क्तिबद्धता र समर्थन अवस्था समावेश गर्नुहोस्।
प्रयोग गर्नुहोस्पेंच र ब्यारेल सामग्री गाइडसामाग्री चयन र को लागिनाइट्राइड बनाम बाईमेटलिक तुलनानिर्माण विकल्पहरूको लागि। जीवन मूल्याङ्कनलाई स्थापित भागहरूले के गरिरहेको छ भन्नेमा केन्द्रित राख्नुहोस्।
3. एक्स्ट्रुडर स्क्रू पहिरन मुद्दाहरू: असफल हुनु अघि के परिवर्तनहरू?
रेखाले यसको सामान्य आउटपुट समात्न सक्छ जबकि अपरेटरले क्षतिपूर्ति गर्न बिस्तारै स्क्रू गति बढाउँछ। kg/h एक्लै हेर्दा त्यो परिवर्तन गुमाउन सक्छ। मार्क स्पाल्डिंग र टिमोथी वोमरले विशिष्ट दरलाई स्क्रू गतिले विभाजित आउटपुटको रूपमा परिभाषित गर्दछ।एकल-स्क्रू पहिरन विश्लेषण, र कसरी गति क्षतिपूर्ति उच्च डिस्चार्ज तापमान संग हुन सक्छ भनेर व्याख्या गर्नुहोस्।
दोहोरिने योग्य उत्पादन अवस्था तुलना गर्नुहोस्
को रूपमा विशिष्ट आउटपुट रेकर्ड गर्नुहोस्(kg/h) / rpm। एक गिरावट अनुसन्धान योग्य छ जब सूत्रीकरण, फिडिङ मोड र डाउनस्ट्रीम अवस्था तुलनात्मक छन्। यो आफैले लगाउने मापन होइन। राल चिपचिपापन, फिडिंग वा स्क्रिन अवस्थामा परिवर्तनले धातुको समान हानि बिना प्रदर्शन परिवर्तन गर्न सक्छ।
| उत्पादन अवलोकन | यसलाई लगाउनु भन्दा पहिले जाँच गर्नुहोस् |
|---|---|
| अघिल्लो आउटपुटको लागि थप rpm आवश्यक छ | सूत्रीकरण, फिड स्थिरता, दबाव माग र अघिल्लो सेटिङहरू |
| उच्च वास्तविक पिघल तापमान | सेन्सर विश्वसनीयता, तताउने / शीतलन सञ्चालन र गति परिवर्तन |
| दबाव अस्थिरता | खुवाउने, स्क्रिन अवस्था, मर्ने प्रतिबन्ध र तापमान नियन्त्रण |
| कालो दाग, जेल वा पग्लने | निक्षेप, निवास अवस्था, सामग्री परिवर्तन र पिघलने प्रदर्शन |
| राम्रो उत्पादनको प्रति एकाइ उच्च ऊर्जा | आउटपुट, स्क्र्याप, मापन सीमा र सञ्चालन समायोजन |
स्थिर उत्पादन र स्वीकार्य गुणस्तर संग एक सन्दर्भ रन प्रयोग गर्नुहोस्। आउटपुट, आरपीएम, वास्तविक पिघ्ने तापमान, हेड प्रेसर र अस्वीकार दर बचत गर्नुहोस्। यदि तपाइँ ऊर्जा रेकर्ड गर्नुहुन्छ भने, परिभाषित गर्नुहोस् कि यसले एक्स्ट्रुडर वा सम्पूर्ण रेखालाई कभर गर्दछ, र त्यो सीमा अपरिवर्तित राख्नुहोस्। एक्स्ट्रुडर-मात्र पढाइहरूसँग कुल-लाइन ऊर्जा मिश्रणले भ्रामक प्रवृत्ति उत्पन्न गर्दछ।
पढाइको छेउमा छोटो समायोजन इतिहास राख्नुहोस्। अन्तिम सेटिङहरूबाट मात्र जम्मा भएको प्रवृतिले अपरेटरले कति पटक हस्तक्षेप गर्नुपर्यो भनेर देखाउन सक्दैन। कुहमानले उत्पादकत्व वा गुणस्तर अस्वीकार्य नभएसम्म कसरी वृद्धिशील प्रक्रिया क्षतिपूर्तिले गिरावट लुकाउन सक्छ भनेर वर्णन गर्दछ। त्यो प्रारम्भिक अनुसन्धान गर्ने कारण हो, हरेक कठिन दौडलाई नयाँ भागहरू चाहिन्छ भन्ने प्रमाण होइन।
आधारभूत प्रक्रिया जाँच पछि निरन्तर परिवर्तनहरूले योजनाबद्ध आयामी निरीक्षणलाई औचित्य दिन्छ। पीस, संदिग्ध धातु सम्पर्क वा धातु टुक्राहरू मेसिनको सुरक्षा प्रक्रिया अन्तर्गत तुरुन्त कारबाही आवश्यक छ; सुविधाजनक निरीक्षण मिति वा गणना गरिएको जीवन सीमाको लागि प्रतीक्षा नगर्नुहोस्।
4. ब्यारेल पहिरन मापन: मिल्दो स्थानहरूमा दुबै भागहरू जाँच गर्नुहोस्
व्यास बाहिर उडान, वा OD, र ब्यारेल भित्र व्यास, वा आईडी, सम्बन्धित अक्षीय स्टेशनहरूमा मापन गर्नुहोस्। सबैभन्दा सानो स्क्रू रिडिङलाई असंबद्ध ब्यारेल रिडिङसँग तुलना गर्दा कुनै पनि स्थानमा फिट भएको वर्णन गर्दैन। प्रत्येक स्टेशनलाई परिभाषित डेटमबाट टाढा दिनुहोस् ताकि पछिको प्राविधिकले यसलाई फेरि फेला पार्न सकून्।
Reiloy को रोकथाम-रखरखाव गाइडब्यारेल बोर गेज र उपयुक्त स्क्रू-ओडी नाप्ने उपकरणहरू प्रयोग गरेर सफा गरिएको, चिसो मापनहरू, छुट्टै निरीक्षण अभिलेखहरूको साथ वर्णन गर्दछ। क्यालिब्रेट गरिएको उपकरण र घटक ज्यामितिको लागि उपयुक्त विधि छनौट गर्नुहोस्। रेकर्ड निरीक्षण तापमान, कोण अभिविन्यास र आयाम संग दोहोरिने योग्यता।
रेडियल र डायमेट्रल क्लियरेन्स अलग राख्नुहोस्
सम्बन्धित स्टेशनमा, गोलाकार-खाम गणनाको लागि:
- Diametral निकासी = ब्यारेल आईडी माइनस स्क्रू उडान OD।
- रेडियल क्लियरेन्स = diametral क्लियरेन्स 2 द्वारा विभाजित।
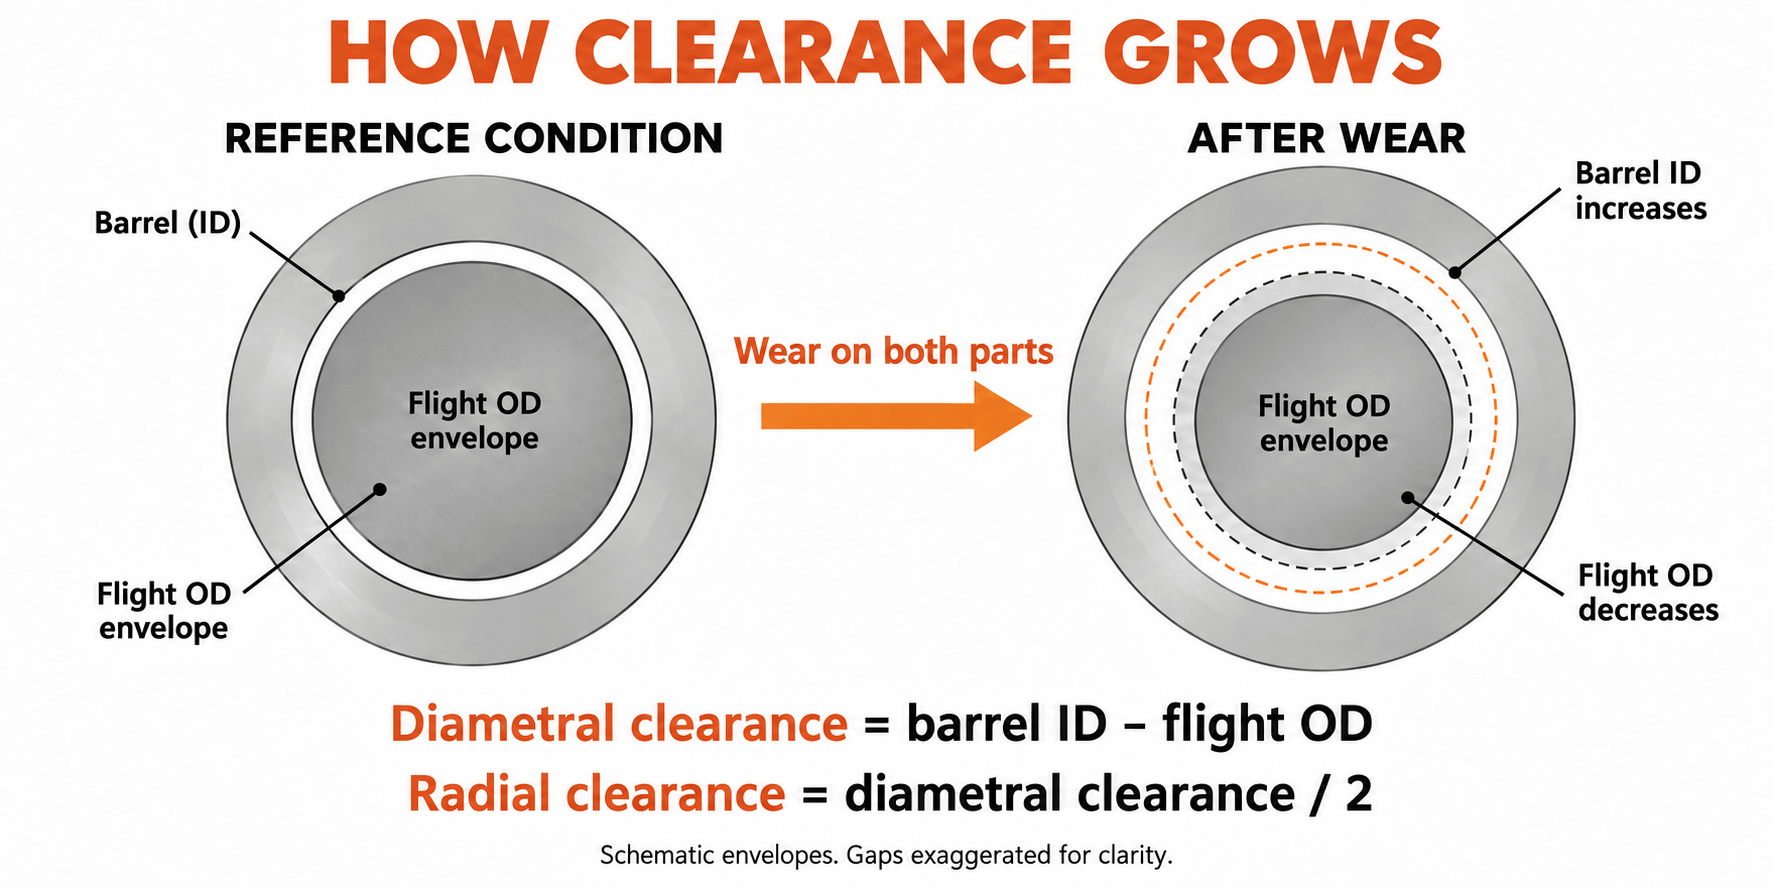
प्रत्येक रिपोर्टमा एकाइ र क्लियरेन्स कन्भेन्सन राख्नुहोस्। 0.10 mm को OD कटौतीले 0.05 mm को रेडियल उडान हानि प्रतिनिधित्व गर्दछ। यी मात्राहरूलाई भ्रमित गर्दा दुईको कारकद्वारा व्याख्या गरिएको पहिरन परिवर्तन हुन्छ।
हामीले 90 मिमी प्रतिस्थापन परियोजनामा के मापन गर्यौं
30 wt% क्याल्सियम कार्बोनेटको साथ नाममात्र 90 mm एकल-स्क्रू एक्स्ट्रुडर प्रोसेसिंग PP को लागि EJS प्रतिस्थापन परियोजनामा, ग्राहकको प्रारम्भिक अनुरोध उच्च कठोरता थियो। हामीले प्रतिस्थापन निर्दिष्ट गर्नु अघि पूर्ण सूत्रीकरण, मूल रेखाचित्र र पुरानो-भाग आयामहरूको समीक्षा गर्यौं। हामीले अक्षको साथमा स्क्रू र ब्यारेल मापन स्टेशनहरू पनि मेल खायौं।
एउटा मिटरिङ-सेक्शन स्टेशनमा, पुरानो उडान ओडी 89.65 एमएम थियो र ब्यारेल आईडी 90.25 एमएम थियो। व्यास भिन्नता 0.60 मिमी थियो, 0.30 मिमी को चिसो रेडियल क्लियरेन्स प्रदान गर्दै। स्क्रू एक्लै हेर्दा फिट प्रश्नको आधा अनुत्तरित हुने थियो: ब्यारेल बोर पनि मापन अवस्थाको भाग थियो।
प्रतिस्थापन स्पेसिफिकेशनले Colmonoy 83 फ्लाइट हार्डफेसिङको साथ 38CrMoAlA स्क्रू र EJS04 अस्तर भएको 42CrMo ब्यारेल बडी प्रयोग गर्यो। सोही स्टेशनमा नयाँ उडानको ओडी ८९.९५ एमएम र ब्यारेल आइडी ९०.१५ एमएम थियो । तिनीहरूको भिन्नता 0.20 मिमी थियो, रेखाचित्रमा निर्दिष्ट 0.10 मिमी कोल्ड रेडियल क्लियरेन्स प्रदान गर्दै।
| मिटरिङ-खण्ड मापन | पुराना भागहरु | प्रतिस्थापन भागहरू |
|---|---|---|
| उडान OD | 89.65 मिमी | ८९.९५ मिमी |
| ब्यारेल आईडी | 90.25 मिमी | 90.15 मिमी |
| Diametral निकासी | ०.६० मिमी | ०.२० मिमी |
| चिसो रेडियल निकासी | ०.३० मिमी | ०.१० मिमी |
हामीले त्यो स्टेशनमा निर्दिष्ट फिट पुनर्स्थापित गर्यौं, 0.20 मिमीको रेडियल-क्लियरन्स कटौती। अन्य स्टेशनहरू र मेसिन इन्टरफेसहरूलाई आफ्नै जाँचहरू आवश्यक पर्दछ। रेखाचित्रले स्क्रू र ब्यारेल सामग्रीहरू, सुरक्षित क्षेत्रहरू र निरीक्षण आवश्यकताहरू अलग गरेको छ, त्यसैले प्रतिस्थापन निर्णय ज्यामिति र साथै कठोरतासँग सम्बन्धित छ। यो मापन अनुशासन हो जुन एक उपयोगी जीवन मूल्याङ्कन आवश्यक छ यो एक प्रवृत्ति मा दोहोर्याइएको पठन बदल्न अघि।
nonuniform पहिरन लागि खाता
प्रत्येक ब्यारेल क्रस-सेक्शनमा धेरै कोणहरू मापन गर्नुहोस् र अण्डाकार सहित व्यक्तिगत पढाइहरू राख्नुहोस्। गणना गरिएको सर्कुलर क्लियरेन्सले एकतर्फी क्षति, रनआउट वा विकृत बोरलाई पूर्ण रूपमा वर्णन गर्दैन। जुम्ल्याहा स्क्रूका लागि, निरीक्षणले OEM को जुम्ल्याहा-बोर र इन्टरमेसिङ ज्यामितिलाई पनि सम्बोधन गर्नुपर्छ; एकल राउन्ड-बोर सूत्रले त्यो मूल्याङ्कनलाई प्रतिस्थापन गर्न सक्दैन।
मेसिन निर्माताको अलगाव, दबाब-रिलीज, ह्यान्डलिंग र हटाउने प्रक्रियाहरू पालना गर्नुहोस्। योग्य कर्मचारीहरूको समर्थन छ र भागहरू निरीक्षण गर्नुहोस्। एक पहिरन रिपोर्ट हानिकारक सफाई, सुधारिएको पहुँच वा असमर्थित लिफ्टिंग मा निर्भर हुनु हुँदैन।
5. दोहोर्याइएको निरीक्षणबाट पहिरनको दर गणना गर्नुहोस्
एक निरीक्षणले वर्तमान आयामहरू स्थापित गर्दछ। दुई तुलनात्मक निरीक्षणले अन्तराल दर स्थापना गर्दछ। थप निरीक्षणहरूले त्यो दर परिवर्तन भइरहेको छ कि भनेर देखाउँछ। मेसिनको कुल उमेर वा विभिन्न स्पेयर पार्ट्सको मिश्रण नभई निरीक्षणहरू बीचको एउटै कम्पोनेन्टद्वारा संचित घण्टा प्रयोग गर्नुहोस्।
प्रत्येक स्टेशनको लागि, प्रति 1,000 सञ्चालन घण्टामा मिमीमा रेडियल क्लियरेन्स वृद्धि गणना गर्नुहोस्:
दर = (हालको रेडियल क्लियरेन्स - अघिल्लो रेडियल क्लियरेन्स) / निरीक्षणहरू बीचको घण्टा × 1,000
यो एक संयुक्त निकासी-वृद्धि दर हो। कुन कम्पोनेन्टले योगदान गर्छ हेर्नको लागि, स्क्रूको रेडियल हानिको हिसाब गर्नुहोस्(अघिल्लो OD - हालको OD) / 2र ब्यारेलको रेडियल वृद्धिको रूपमा(हालको ID - अघिल्लो ID) / 2। जब स्थान, अभिमुखीकरण र निरीक्षण सर्तहरू मेल खान्छ, ती दुई परिवर्तनहरू क्लियरेन्स वृद्धिमा जोड्छन्।
भर्खरको अन्तराल छुट्टै पढ्नुहोस्
एकल गोलाकार-खाम स्टेशनको लागि अनुमानित निरीक्षण लगलाई विचार गर्नुहोस्। यी आयामहरूले गणनाको व्याख्या गर्छन्; तिनीहरू EJS सञ्चालन जीवन परिणाम वा स्वीकृति विशिष्टता होइनन्।
| स्थापना भएको घण्टा | उडान OD | ब्यारेल आईडी | रेडियल क्लियरेन्स | अघिल्लो पढाइबाट दर |
|---|---|---|---|---|
| ० घन्टा | 99.95 मिमी | 100.15 मिमी | ०.१० मिमी | आधार रेखा |
| २,००० घन्टा | 99.90 मिमी | 100.18 मिमी | ०.१४ मिमी | ०.०२ मिमी/१,००० घन्टा |
| ४,००० घन्टा | 99.82 मिमी | 100.22 मिमी | ०.२० मिमी | ०.०३ मिमी/१,००० घन्टा |
पूर्ण 4,000 घण्टामा, औसत 0.025 मिमी/1,000 घन्टा हो। पछिल्लो अन्तराल छिटो छ, ०.०३ मिमी/१,००० घन्टामा। केवल पूर्ण-जीवन औसत प्रयोग गर्दा त्यो परिवर्तन लुकाउनेछ। कारणको अनुसन्धान गर्नुहोस् र योजनाको लागि उपयुक्त रूढ़िवादी हालको दर प्रयोग गर्नुहोस्।
पछिल्लो अन्तराल पनि स्क्रू रेडियल हानिको 0.04 मिमी र ब्यारेल रेडियल वृद्धिको 0.02 मिमीमा विभाजित हुन्छ। सँगै तिनीहरूले 0.06 मिमी निकासी वृद्धि व्याख्या। यसले मर्मत टोलीलाई कुन कम्पोनेन्टले सामान्यतया पहिले लगाउँछ भन्दा बढी उपयोगी प्रश्न दिन्छ: कुन कम्पोनेन्टले यस लाइनमा योगदान गरिरहेको छ?
भविष्यवाणी गर्नु अघि गलत प्रवृत्ति अस्वीकार गर्नुहोस्
क्लियरेन्समा एक सानो स्पष्ट कमीको मतलब यो होइन कि पहिरिएको धातु फिर्ता भएको छ। मापन स्थिति, तापक्रम, सरसफाई, उपकरण सेटिङ र अपरेटर दोहोर्याउने योग्यता जाँच गर्नुहोस्। यदि परिवर्तन विधिको अनिश्चितता भित्र छ भने, अनन्त वा नकारात्मक बाँकी जीवन गणना गर्नुको सट्टा समाधान नभएको रूपमा रिपोर्ट गर्नुहोस्।
प्रत्येक स्टेशनको प्रवृत्ति अलग राख्नुहोस्। सम्पूर्ण लम्बाइमा कम औसतले क्षतिग्रस्त मिक्सर, संक्रमण वा डिस्चार्ज स्थान लुकाउन सक्छ। दरारहरू, पिटिङ् र डिपोजिट हानि आयामहरूसँगै रेकर्ड गर्नुहोस्; क्लियरेन्स-बृद्धि गणना मामूली देखिन्छ भने पनि यी अवस्थाहरूलाई कारबाही आवश्यक हुन सक्छ।
६. पहिरन दरलाई प्रतिस्थापन योजनामा बदल्नुहोस्
एक पहिरन दरले तोकिएको अवस्थामा समयको भविष्यवाणी गर्छ यदि अपरेटिङ सर्तहरू उचित रूपमा तुलनात्मक रहन्छ। पहिले OEM को लागू सेवा सीमाहरू, भाग अवस्था र प्रक्रिया प्रदर्शन लाइन डेलिभर गर्नुपर्छ प्रयोग गरी योजना सीमा मा सहमत। नयाँ-भाग सहिष्णुताले नयाँ फिट परिभाषित गर्दछ; यसले अधिकतम सेवा क्लियरेन्सलाई स्वचालित रूपमा परिभाषित गर्दैन।
योजना सीमामा घण्टा अनुमान गर्नुहोस्
जब दर mm/1,000 h मा व्यक्त गरिन्छ:
अनुमानित बाँकी घण्टा = (रेडियल क्लियरेन्स योजना - हालको रेडियल क्लियरेन्स) / हालको दर × 1,000
माथिको अनुमानित लग जारी राख्नुहोस्। यस गणनाको लागि, मान्नुहोस् ईन्जिनियरिङ् टोलीले 0.30 एमएम रेडियल क्लियरेन्सलाई यसको योजना अन्तिम बिन्दुको रूपमा रोजेको छ। हालको मान ०.२० मिमी हो, त्यो अन्तिम बिन्दुमा ०.१० मिमी छोडेर। 0.03 मिमी/1,000 घन्टामा, अनुमानित लगभग 3,300 सञ्चालन घण्टा हो। 0.30 मिमी मान यस उदाहरणको लागि एक अनुमान हो, सामान्य प्रतिस्थापन थ्रेसहोल्ड होइन।
यदि हालको दर ०.०६ मिमी/१,००० घन्टामा दोब्बर हुन्छ भने, उही भत्ताले लगभग १,७०० घण्टा दिन्छ। बाँकी सामग्री भत्ता परिवर्तन भएको छैन; यसको उपयोग गर्न अपेक्षित समय छ। कुनै पनि परिणामले क्र्याक, अचानक सम्पर्क क्षति वा अस्वीकार्य उत्पादन गुणस्तर चाँडै हुने विरुद्ध सुरक्षा गर्दैन।
जब शुल्क परिवर्तन हुन्छ गणना रिसेट गर्नुहोस्
भरिएको सामग्रीमा स्विच मार्फत सफा-राल रेकर्ड एक्स्ट्रपोलेट नगर्नुहोस्। परिवर्तन चिन्ह लगाउनुहोस् र नयाँ अन्तराल प्रवृत्ति स्थापना गर्नुहोस्। रिसाइक्लेटको नयाँ स्रोत, उच्च फिलर लोडिङ, विभिन्न दबाबको माग वा निरन्तर सञ्चालन समायोजनलाई पूर्वानुमान समीक्षा गर्ने कारणको रूपमा व्यवहार गर्नुहोस्।
यदि कुनै नयाँ-सर्त मापन अवस्थित छैन भने, एक लागू नियन्त्रित रेखाचित्रले हालको आयामहरू मूल्याङ्कन गर्न मद्दत गर्न सक्छ। यसले अज्ञात अवधिमा कति पहिरन भयो भनेर प्रमाणित गर्न सक्दैन। हालको निरीक्षणलाई पछिल्लो तुलनात्मक निरीक्षणहरूको लागि सन्दर्भ बनाउनुहोस्; नाममात्र व्यासबाट मात्र ऐतिहासिक दर आविष्कार नगर्नुहोस्।
बन्दबाट पछाडि काम गर्नुहोस्
- कुनै पनि पहिलेको गुणस्तर वा सुरक्षा बाधा सहित हस्तक्षेप नियन्त्रण गर्ने स्टेशन वा अवस्था पहिचान गर्नुहोस्।
- शटडाउनहरू सहित, योजनाबद्ध उत्पादन तालिका प्रयोग गरेर अनुमानित सञ्चालन समयलाई क्यालेन्डर समयमा रूपान्तरण गर्नुहोस्।
- रेखाचित्र, सूत्रीकरण र मर्मत वा नयाँ भाग आवश्यक छ कि छैन पुष्टि गर्नुहोस्।
- वास्तविक अर्डरको लागि हालको निर्माण, निरीक्षण र यातायात समय प्राप्त गर्नुहोस्।
- रिजर्भ स्थापना क्षमता र पूर्वानुमान अनिश्चितता र डेलिभरी जोखिमको लागि बफरलाई अनुमति दिनुहोस्।
अपेक्षित हस्तक्षेप अघि अर्को निरीक्षण चयन गर्नुहोस्, यसको अन्तराल पहिरन प्रवृत्ति र उत्पादन आलोचनात्मकतामा आधारित छ। द्रुत रूपमा परिवर्तन हुने प्रवृत्तिले पहिलेको पुन: मूल्याङ्कनको लागि कल गर्दछ। पूर्वानुमान एक मर्मत योजना इनपुट हो, चेतावनी संकेतहरू मार्फत चल्ने अनुमति होइन।
7. पेंच, ब्यारेल, वा दुबै बदल्नुहोस्?
एक जोडीको रूपमा फिटको मूल्याङ्कन गर्नुहोस्, तर दुवै भागहरू सँगै खरिद गरिनुपर्छ भनी नसोच्नुहोस्। प्रतिस्थापन पेंचको लागि ध्वनि ब्यारेल उपयुक्त हुन सक्छ। पहिरो ब्यारेलले पहिलो रनबाट नयाँ स्क्रूको वरिपरि अत्यधिक क्लियरेन्स छोड्न सक्छ। निर्णयको लागि मापन गरिएको बोर नक्सा, प्रस्तावित स्क्रू आयामहरू र राखिएको कम्पोनेन्टको अवस्था चाहिन्छ।
| निर्णय | अघि बढ्नु अघि प्रमाण चाहिन्छ |
|---|---|
| जारी राख्नुहोस् र निगरानी गर्नुहोस् | स्वीकृत आयाम र अवस्था, स्वीकार्य उत्पादन, स्थिर प्रक्रिया र अनुसूचित पुन: मूल्याङ्कन |
| पुनर्निर्माण वा पेंच मात्र बदल्नुहोस् | मर्मत योग्य वा बदल्न मिल्ने स्क्रू ज्यामिति, उपयुक्त ब्यारेल, र प्रमाणित नतिजा फिट |
| ब्यारेल मात्र मर्मत वा बदल्नुहोस् | एक उपयुक्त राखिएको पेंच, एक ईन्जिनियरिङ्-अनुमोदित ब्यारेल समाधान र जाँच गरिएको पङ्क्तिबद्धता |
| दुबै भागहरूलाई सम्बोधन गर्नुहोस् | दुबै स्वीकार्य अवस्था बाहिर छन्, वा तिनीहरूको संयुक्त ज्यामितिले आवश्यक फिट पूरा गर्न सक्दैन |
के पुनर्निर्माण पुनर्स्थापित हुनेछ जाँच गर्नुहोस्
मर्मत प्रस्ताव स्वीकार गर्नु अघि, पुनर्स्थापित आयामहरू, काम गर्ने मिश्र धातु, संरक्षित क्षेत्र र निरीक्षण आवश्यकताहरू पहिचान गर्नुहोस्। कोर, सीधापन, दरार र अघिल्लो मर्मत मूल्याङ्कन गर्नुहोस्। हार्डफेसिङको अर्को एप्लिकेसनले सम्पूर्ण स्क्रूलाई नयाँ बनाउँछ भनी नमान्नुहोस्।
त्यसैगरी, ब्यारेल बोरलाई मेसिनिङमार्फत ठूलो पार्नु आफैले यसको मौलिक निकासी पुनर्स्थापित गर्न सक्दैन। कुनै पनि परिवर्तनलाई मिल्दो स्क्रू ज्यामिति र सम्भाव्य ब्यारेल मर्मत डिजाइन चाहिन्छ। यसलाई रुचाइएको मार्ग बनाउनु अघि व्यक्तिगत भागको लागि मर्मत क्षमता र उपयुक्तता पुष्टि गर्नुहोस्।
उपयोगी उत्पादन तुलना गर्नुहोस्, इनभ्वाइस मूल्य मात्र होइन
प्रस्तावित बन्द नभएसम्म जारी राख्नको लागत अनुमान गर्नुहोस्: हराएको बिक्री योग्य उत्पादन, अतिरिक्त स्क्र्याप, अतिरिक्त ऊर्जा र कुनै पनि तालिका अवरोध। एउटै घाटा दुई पटक गणना नगर्नुहोस्, जस्तै हराएको उत्पादन मूल्य र यसको पूर्ण बिक्री राजस्व। कारखानाको आफ्नै लागत आधार र मर्मत वा प्रतिस्थापनको लागि वास्तविक उद्धरणहरू प्रयोग गर्नुहोस्।
कोर र ज्यामिति उपयुक्त हुँदा र पुनर्स्थापित विशिष्टताले कर्तव्य पूरा गर्दा मर्मत आकर्षक हुन सक्छ। संरचनात्मक क्षति, एक सूत्र परिवर्तन वा एक अनुपयुक्त मौलिक डिजाइन पछि नयाँ निर्माण राम्रो हुन सक्छ। पहिलेको खरिद दोहोर्याउनुको सट्टा रोजिएको मार्गले समस्या समाधान गर्नुको कारण रेकर्ड गर्नुहोस्। दEJS क्रेता गाइडप्रतिस्थापन विवरणमा समावेश गर्न रेखाचित्र र निरीक्षण जानकारी सेट गर्दछ।
8. समस्या लुकाएर उपयोगी जीवन विस्तार गर्नुहोस्
प्रत्येक निवारक कार्यलाई अवलोकन गरिएको जोखिमसँग मिलाउनुहोस्। धातु प्रदूषणलाई स्क्रूमा पुग्नु अघि नियन्त्रण आवश्यक हुन्छ, उपयुक्त पृथकीकरण र सामग्री-ह्यान्डलिङ अभ्यासहरू प्रयोग गरेर। डाउनस्ट्रीम पिघलिएको स्क्रिनको फरक स्थिति र कार्य हुन्छ; यसले प्रदूषकहरूलाई पहिलो पटक अपस्ट्रिम स्क्रू खण्डहरूबाट गुजर्नबाट रोक्न सक्दैन।
परिमार्जित ढाँचाहरूको लागि, उत्पादनको माग बढाउनु अघि काम गर्ने मिश्र र पिघलने ज्यामितिको समीक्षा गर्नुहोस्। लगातार एक-पक्षीय स्कोरिङको लागि, पङ्क्तिबद्धता, ब्यारेल समर्थन र स्क्रू अवस्था जाँच गर्नुहोस्। आवर्ती निक्षेपहरूको लागि, प्रत्येक गाढा चिन्हलाई आयामी पहिरनको रूपमा व्यवहार गर्नुको सट्टा सामग्रीको प्रशोधन अवस्था र मेसिनको सफाई प्रक्रिया जाँच गर्नुहोस्।
OEM को वार्म-अप पालना गर्नुहोस् र रोटेशन अघि सोक निर्देशनहरू। कम्पोनेन्ट धातु विज्ञानसँग मिल्दो सफाई विधिहरू प्रयोग गर्नुहोस्। जहाँ ताप वा शीतलन त्रुटिहरूले सञ्चालनलाई असर गरेको छ, प्रतिस्थापन सामग्री पर्याप्त छ कि छैन भनेर निर्णय गर्नु अघि तिनीहरूलाई सच्याउनुहोस्। यी कार्यहरूले परिचालन वातावरणलाई सम्बोधन गर्दछ; तिनीहरूले निरीक्षण अन्तराल विस्तार गर्न औचित्य गर्दैनन् जब मापनले द्रुत पहिरन देखाउँदछ।
मापन इतिहास प्रयोगयोग्य बनाउनुहोस्
प्रत्येक पेंच र ब्यारेललाई छुट्टै पहिचान दिनुहोस्। आधारभूत आयामहरू राख्नुहोस्, इतिहास मर्मत गर्नुहोस् र पार्ट्सहरू मेसिनहरू बीचमा सर्दा त्यो पहिचानसँग संलग्न कार्य मिश्र धातु। मर्मत वा प्रतिस्थापन पछि, नयाँ आयामी सन्दर्भ सुरु गर्नुहोस् र तुलनाको लागि अघिल्लो रेकर्ड राख्नुहोस्। स्टेसनको नाम र अभिमुखीकरणको साथ फोटोहरू बचत गर्नुहोस् ताकि पछिको निरीक्षणले समान सुविधा पत्ता लगाउन सक्छ।
EJS ले यसको स्क्रू ब्यारेलहरूको लागि सामग्री प्रमाणपत्र र निरीक्षण रिपोर्टहरू आपूर्ति गर्दछ, जसमा वर्णन गरिएको छद्विधातु उत्पादन पृष्ठ। स्थापना रेकर्डको साथ आयामी निरीक्षण रिपोर्ट राख्नुहोस्; यो केवल उत्पादन विवरण भन्दा भविष्यको पहिरन निर्णयहरूको लागि अधिक उपयोगी छ।
मूल्याङ्कनका लागि, मेसिन मोडेल, नियन्त्रित रेखाचित्र, राल र फिलर जानकारी, स्थापित भागहरूमा घण्टा, सम्बन्धित ID/OD रिडिङहरू, निरीक्षण अवस्थाहरू, क्षतिको फोटोहरू र उत्पादन लक्षणहरू पठाउनुहोस्। रेखाले हासिल गर्न आवश्यक पर्ने कुराहरू समावेश गर्नुहोस्। सम्पर्क गर्नुहोस्EJS उद्योगमाsales@ejsscrewbarrel.comत्यो मापन प्याकको साथ ताकि छलफल वास्तविक फिट र कर्तव्यको साथ सुरु गर्न सकिन्छ।
मापन सोधपुछ तयार गर्नुहोस्
स्थापित भागहरू र तपाईंसँग भएका मापनहरू वर्णन गर्नुहोस्। बटनले EJS मा इमेल ड्राफ्ट खोल्छ; तपाईंले पठाउनु अघि रेखाचित्र र फोटोहरू संलग्न गर्न सक्नुहुन्छ।
9. बारम्बार सोधिने प्रश्नहरू
एक्स्ट्रुडर स्क्रू ब्यारेल कति लामो हुन्छ?
सेवा जीवन सूत्रीकरण, निर्माण, ज्यामिति, लोड र लाइनबाट आवश्यक कार्यसम्पादनमा निर्भर गर्दछ। बाँकी जीवन अनुमान गर्न, सम्बन्धित स्क्रू र ब्यारेल मापन दोहोर्याउनुहोस्, हालको पहिरन दर गणना गर्नुहोस्, र उत्पादन प्रवृतिहरू जाँच गर्दा यसलाई अनुमोदित योजना सीमामा प्रोजेक्ट गर्नुहोस्।
के एक बाईमेटलिक स्क्रू ब्यारेल सधैं लामो समय सम्म रहन्छ?
एक उपयुक्त रूपमा चयन गरिएको द्विधातु काम गर्ने मिश्र धातुले घर्षण वा संक्षारक कर्तव्यलाई सम्बोधन गर्न सक्छ। निर्माण नामले मात्र लामो आयु स्थापित गर्दैन। मिश्र धातु अनुकूलता, ज्यामिति, पङ्क्तिबद्धता र सञ्चालन अवस्था अझै पनि महत्त्वपूर्ण छ; तह मोटाई जीवनभर गुणक होइन।
के पेंच वा ब्यारेल पहिले बाहिर जान्छ?
या त प्रतिस्थापन निर्णय नियन्त्रण गर्न सक्छ। मिल्दो स्टेशनहरूमा उडान OD र ब्यारेल ID मापन गर्नुहोस्, त्यसपछि ब्यारेल रेडियल वृद्धिबाट स्क्रू रेडियल हानि अलग गर्नुहोस्। तुलनात्मक निर्माण र सञ्चालन प्रमाण बिना अर्को मेसिनको स्क्रू-देखि-ब्यारेल जीवन अनुपात लागू नगर्नुहोस्।
कुन क्लियरेन्समा पेंच र ब्यारेल बदल्नु पर्छ?
कम्पोनेन्ट अवस्था, उत्पादनको गुणस्तर र उत्पादन कार्यसम्पादनको आधारमा लागू हुने OEM सेवा सीमाहरू र इन्जिनियरिङ-अनुमोदित निर्णय प्रयोग गर्नुहोस्। सीमा रेडियल वा डायमेट्रल हो कि भनेर बताउनुहोस्। एक मिलिमिटर मान वा क्लियरेन्स बहुविध प्रत्येक व्यास र अनुप्रयोगमा फिट हुँदैन।
के म नयाँ-सर्त आधार रेखा बिना बाँकी जीवन अनुमान गर्न सक्छु?
तपाईं लागू रेखाचित्र र सेवा सीमाहरू विरुद्ध हालको अवस्था निरीक्षण गर्न सक्नुहुन्छ। मापन गरिएको पहिरन दर गणना गर्न, हालको निरीक्षणलाई सन्दर्भको रूपमा प्रयोग गर्नुहोस् र तुलनात्मक अवस्थाहरूमा ज्ञात अपरेटिङ अन्तराल पछि दोहोर्याउनुहोस्। अज्ञात मौलिक अवस्थाले भरपर्दो ऐतिहासिक दर स्थापना गर्न सक्दैन।
पेंच र ब्यारेल सँगै प्रतिस्थापन गर्नुपर्छ?
होइन। दुवैको मूल्याङ्कन गरिनुपर्छ, तर राखिएको कम्पोनेन्ट उपयुक्त हुँदा र नतिजा मिल्ने क्लियरेन्सले अनुमोदित आवश्यकता पूरा गर्दा एउटालाई प्रतिस्थापन गर्नु उपयुक्त हुन सक्छ। यदि दुवै क्षतिग्रस्त छन् वा फिट अस्वीकार्य रहन्छ भने, दुवैलाई सम्बोधन गर्नुहोस्।