एक दाँत गणना र शाफ्ट व्यास खोज संकीर्ण गर्न सक्छ। तिनीहरूले प्रतिस्थापन तत्वको आन्तरिक बोर, यसको काम गर्ने फिट, यसको अक्षीय स्थिति वा जोडिएको शाफ्टसँग यसको सम्बन्ध परिभाषित गर्न सक्दैन।
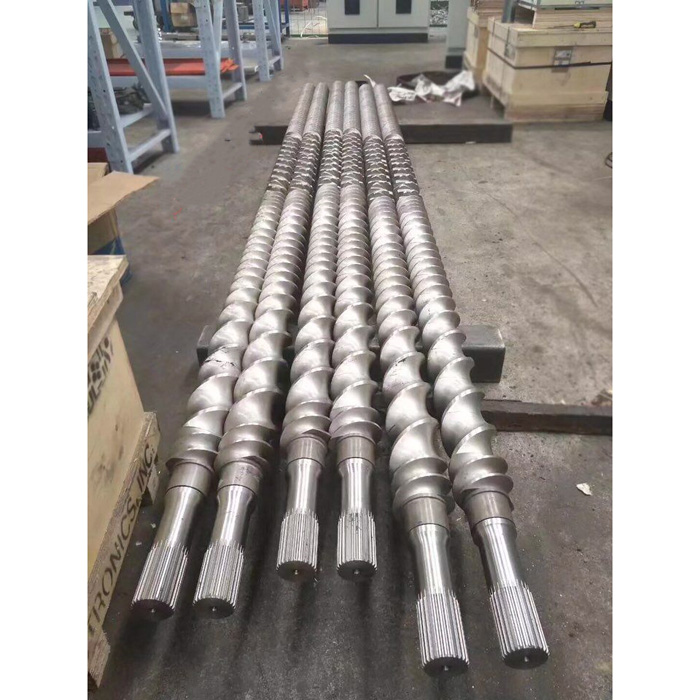
EJS ले हाल कन्भेइङ, मिक्सिङ, नीडिङ, ट्रान्जिसनल, प्रोफाइल, शुबकान्टेन, एलोन्जेसनल, इगेल, क्यामेलब्याक र ब्लिस्टर स्क्रू तत्वहरू सूचीबद्ध गर्दछ। त्यो विविधताले प्रक्रिया पक्षमा तत्वले के गर्छ भनेर वर्णन गर्दछ। बोर भनेको तत्वलाई विशेष शाफ्ट प्रणालीसँग सम्बन्धित बनाउँछ। EJS ले खरिदकर्ताहरूलाई स्क्रू-तत्व उद्धरणहरूको लागि रेखाचित्र वा नमूनाहरू पठाउन आग्रह गर्दछ किनभने समान बाहिरी फारमहरूले विभिन्न आन्तरिक जडानहरू लुकाउन सक्छ।
यो गाइडले मर्मत र खरिद बीचको सामान्य अन्तरलाई बन्द गर्छ। मर्मत टोलीले शाफ्ट र तत्वहरूको स्ट्याक देख्छ। आपूर्तिकर्तालाई तत्व पत्ता लगाउने वा लोड प्रसारण गर्ने प्रत्येक सतहको नियन्त्रित परिभाषा चाहिन्छ। ती जानकारीको समान स्तर होइनन्।
चार इन्टरफेस अलग गरेर सुरु गर्नुहोस्
शब्दपट्टीप्राय: एक वाक्यमा धेरै सुविधाहरूको लागि प्रयोग गरिन्छ। आयाम लिनु अघि विधानसभा विभाजन गर्नुहोस्। यसले सही मापनलाई गलत जडानमा तोक्नबाट रोक्छ।
| इन्टरफेस | यसले के जोड्छ | के नियन्त्रण गर्नुपर्छ | सामान्य रेकर्ड त्रुटि |
|---|---|---|---|
| गियरबक्स युग्मन | स्क्रू शाफ्टमा गियरबक्स आउटपुट | जडान प्रकार, संभोग लम्बाइ, अक्षीय अवधारण, अभिमुखीकरण र शाफ्ट-अन्त विवरणहरू | यसलाई एलिमेन्ट स्प्लाइन भनिन्छ र ड्राइभ-अन्तको फोटो मात्र पठाउँदै |
| शाफ्ट बाह्य प्रोफाइल | मोड्युलर तत्वहरूमा स्क्रू शाफ्ट | अक्षीय स्थितिद्वारा प्रयोगयोग्य तत्व स्ट्याक, संक्रमण, राहत र अवस्थाको साथ प्रोफाइल ज्यामिति | अन्त्यको नजिक एउटा पढाइले पूर्ण शाफ्टलाई जनाउँछ |
| तत्व आन्तरिक बोर | शाफ्टमा प्रत्येक तत्व | मिलन प्रोफाइल, तत्व चौडाई, बोर अवस्था, नेतृत्व-इन र स्थापित अभिमुखीकरण | बाहिरी उडान नाप्दै तर बोर छोड्दै |
| अक्षीय अवधारण | तत्व यसको पत्ता लगाउने काँध, टिप वा लकमा स्ट्याक | स्ट्याक डाटाम, प्रयोगयोग्य संलग्नता, अन्त्य हार्डवेयर र स्थापित स्ट्याक लम्बाइ | पूर्ण स्ट्याक जम्मा हुनेछ भन्ने प्रमाणको रूपमा सही स्प्लाइनको उपचार गर्दै |
एक युग्मनले तत्व स्ट्याकबाट फरक ज्यामिति प्रयोग गर्न सक्छ। शाफ्टले ग्राउन्ड जर्नलहरू, काँधहरू, थ्रेडहरू, राहतहरू वा अन्य ट्रान्जिसनहरू पनि समावेश गर्न सक्छ जुन स्प्लाइनको भाग होइन। मापन पाना बनाउनु अघि प्रत्येक विशेषतालाई एउटा अनुदैर्ध्य स्केचमा चिन्ह लगाउनुहोस्।
किन व्यास र दाँत गणनाले स्प्लाइन पहिचान गर्दैन
दुई शाफ्टहरूमा एउटै दाँत गणना र समान नापिएको बाहिरी व्यास हुन सक्छ जबकि दाँतको रूप, दबाब कोण, पिच वा मोड्युल, फिट वर्ग, दाँतको मोटाई, जरा आकार, केन्द्रित विधि, नेतृत्व परिमार्जन वा स्वामित्व ज्यामितिमा भिन्नता हुन्छ। पहिरनले मूल रूपमा दुई फरक प्रोफाइलहरूलाई तिनीहरू भन्दा नजिक देखाउन सक्छ।
| जानकारी प्रदान गरियो | लागि उपयोगी | अझै प्रमाणित हुन सकेको छैन |
|---|---|---|
| मेसिन निर्माता र मोडेल | सम्भावित मेसिन परिवार र कागजात सेट पत्ता लगाउँदै | स्थापित संशोधन, शाफ्ट परिमार्जन वा पूर्व रिट्रोफिट |
| दाँत गणना | फरक गणनाको साथ प्रोफाइलहरू हटाउँदै | दाँत फारम, पिच, फिट, केन्द्रित वा आकार |
| क्यालिपर व्यास | कुनै नराम्रो पहिलो स्क्रिन र स्केल जाँच | नाममात्र प्रमुख व्यास, मूल ज्यामिति वा कार्यात्मक फिट |
| क्लोज-अप फोटो | दाँत गणना, देखिने क्षति, अभिमुखीकरण चिन्ह र उपलब्ध पहुँच देखाउँदै | मानक पदनाम, सहिष्णुता, दाँत मोटाई वा सम्पर्क ढाँचा |
| एक ढीला तत्व | आन्तरिक प्रोफाइल र बाहिरी तत्व फारम देखाउँदै | बोर लगाएको छ कि छैन, यो कहाँ बसेको छ, वा यसले प्रत्येक तत्वलाई प्रतिनिधित्व गर्दछ |
| "DIN 5480" पूर्ण रेखाचित्र कलआउट बिना | सम्भावित मानक परिवारलाई संकेत गर्दै | यस भागको लागि आकार, फिट, सहिष्णुता, परिमार्जन र निरीक्षण आवश्यकता |
प्रकाशित OEM उदाहरणहरूले देखाउँछ किन त्यहाँ कुनै विश्वव्यापी जुम्ल्याहा स्क्रू स्पलाइन छैन। Coperion ले एक ZSK प्रणालीमा अभिमुखीकरण चिन्हहरू सहितको विकासशील स्प्लाइन दस्तावेज गर्दछ र ZSK 18 को लागि फरक दाँत गणना नोट गर्दछ। Leistritz ले DIN 5480 involute splines र आफ्नै उत्पादन विकासमा प्रयोग हुने असममित स्प्लाइन दुवैको वर्णन गर्दछ। यी उदाहरणहरू मेसिन-विशिष्ट डिजाइनको प्रमाण हुन्, अज्ञात शाफ्टको लागि डिकोडिङ नियम होइन।
यदि रेखाचित्रले मानकको नाम राख्छ भने, सम्पूर्ण कलआउटलाई ठ्याक्कै प्रतिलिपि गर्नुहोस्। यसलाई मानक संख्यामा छोटो नगर्नुहोस्। यदि कुनै मानक नाम दिइएको छैन भने, योग्य निरीक्षणले ज्यामिति स्थापना नगरेसम्म यो सुविधालाई अज्ञात प्रोफाइलको रूपमा रेकर्ड गर्नुहोस्।
रिभर्स इन्जिनियरिङ अघि प्रमाण दर्जा
क्रेताहरूले प्रायः आफूसँग भएका सबै वस्तुहरू आधिकारिक हो भनी नभनी पठाउँछन्। यसले लुकेको द्वन्द्व सिर्जना गर्छ। प्रमाणलाई क्रमबद्ध राख्नुहोस् र तल्लो श्रेणीको स्रोत किन प्रयोग भइरहेको छ भनेर ध्यान दिनुहोस्।
| श्रेणी | प्रमाण | यसले के स्थापित गर्न सक्छ | नियन्त्रण प्रश्न |
|---|---|---|---|
| 1 | स्थापित संशोधनको लागि स्वीकृत मेसिन वा भाग रेखाचित्र | नाममात्र ज्यामिति, सहिष्णुता, मिति प्रणाली, सामग्री नोटहरू र निरीक्षण आवश्यकताहरू | के क्रम संख्या वा परिमार्जन रेकर्ड यस रेखाचित्र संशोधनसँग मेल खान्छ? |
| 2 | कागजात गरिएको, प्रयोग नगरिएको स्पेयर एउटै मेसिनमा फिट हुन जानिन्छ | दुवै बोर र छेउछाउको स्थान सुविधाहरूको लागि भौतिक सन्दर्भ | के यसको अंश संख्या र उत्पत्ति पत्ता लगाउन सकिन्छ? |
| 3 | मिल्दो शाफ्ट र तत्व नमूना स्थापना स्थिति रेकर्ड संग | वास्तविक संभोग सम्बन्ध, क्षति ढाँचा र उपलब्ध संलग्नता | के तिनीहरूलाई एउटै स्टेशनबाट हटाइयो र एक जोडीको रूपमा राखिएको थियो? |
| 4 | नियन्त्रित रेखाचित्र बिना प्रयोग गरिएको भाग | पहिरन, मर्मत, क्षरण र सेवा विकृति पछि अवस्थित ज्यामिति | कुन सतहहरू अझै पनि नपढिएको सन्दर्भ हुन सक्ने सम्भावना छ? |
| 5 | फोटोग्राफ र म्यानुअल मापन | लेआउट, सुविधा पहिचान, अनुमानित स्केल र दृश्य अवस्था | के मापन, दृश्य दिशा र मापन विधि देखाइएको छ? |
| 6 | मेसिन कोड, विक्रेता सूची वा मौखिक विवरण | एक खोज नेतृत्व | कुन भौतिक वा रेखाचित्र प्रमाणले यसलाई पुष्टि गर्छ? |
तल्लो श्रेणीको स्रोत बेकार छैन। यसले केवल थप अनिश्चितता बोक्छ। उदाहरण को लागी, एक पहने तत्व मात्र उपलब्ध नमूना हुन सक्छ। सही प्रतिक्रिया भनेको पहिरन कागजात गर्नु, एक भन्दा बढी अक्षीय स्थिति तुलना गर्नु, मिलन शाफ्टको निरीक्षण गर्नु र नाममात्र प्रोफाइल कसरी पुनर्निर्माण गरिनेछ भनेर सहमत हुनु हो। गलत प्रतिक्रिया भनेको सबैभन्दा ठूलो र सबैभन्दा सानो पढाइलाई तिनीहरूको अर्थ के व्याख्या नगरी नयाँ-भाग रेखाचित्रमा प्रतिलिपि गर्नु हो।

आयाम रेकर्ड गर्नु अघि समन्वय प्रणाली ठीक गर्नुहोस्
ट्विन स्क्रू रेकर्डहरू असफल हुन्छन् जब एक व्यक्तिले गियरबक्सबाट हेर्छ र अर्कोले डिस्चार्ज अन्त्यबाट हेर्छ। "बायाँ शाफ्ट" र "घडीको दिशा" त्यसपछि विभिन्न भागहरू वा दिशाहरू वर्णन गर्नुहोस्। प्रत्येक रेखाचित्र, फोटो पाना र निरीक्षण रिपोर्टको शीर्षमा एक समन्वय कथन राख्नुहोस्।
न्यूनतम समन्वय कथन
दिशा हेर्नुहोस् फिड दिशा शाफ्ट ए / शाफ्ट बी अक्षीय तथ्यांक कोणीय शून्यउदाहरण संरचना: "गियरबक्सबाट डिस्चार्ज तर्फ हेरिएको छ। शाफ्ट A पर्यवेक्षकको बाँयामा छ। अक्षीय शून्य गियरबक्स-साइड एलिमेन्ट शोल्डर हो। Angular शून्य फोटो P-03 मा देखाइएको स्ट्याम्प गरिएको सन्दर्भ चिन्ह हो।" उपलब्ध हुँदा मेसिन निर्माणकर्ताको अवस्थित नामकरण प्रणाली प्रयोग गर्नुहोस्।
व्यक्तिगत तत्वहरू शाफ्टमा सर्दा पनि कोणीय स्थितिले फरक पार्न सक्छ। एक जोडी स्क्रू सेटले अझै पनि शाफ्ट ए र शाफ्ट बी बीचको अभिप्रेत सम्बन्धलाई सुरक्षित गर्नुपर्दछ, र केहि प्रणालीहरूले थ्रेडिङ वा युग्मन स्थिति नियन्त्रण गर्न अंकहरू प्रयोग गर्छन्। कोपेरियनको प्रकाशित उदाहरणले दुवै शाफ्टको छेउमा शून्य-स्थिति चिन्हहरू प्रयोग गर्दछ। त्यो एक OEM-विशिष्ट उदाहरण हो, तर यसले हटाउनु अघि अवस्थित अंकहरू रेकर्ड गर्ने मूल्यलाई चित्रण गर्दछ।
प्रत्येक शाफ्टको छेउमा सीधा फोटो खिच्नुहोस्, त्यसपछि काँध र पहिलो पूर्ण दाँत देखाउने तिरछा दृश्य थप्नुहोस्। घोषित दृश्य दिशाको लागि स्केल, भाग लेबल र एरो समावेश गर्नुहोस्। छविहरूलाई लेबल गरेपछि मिरर, घुमाउनुहोस् वा स्वत: सुधार नगर्नुहोस्।
कार्यात्मक प्रोफाइल वर्णन गर्ने रेकर्ड बनाउनुहोस्
पूर्ण रेकर्डले पहिचान आयामहरूलाई स्वीकृति आयामहरूबाट अलग गर्छ। क्यालिपरहरूले पहिचानलाई समर्थन गर्न सक्छन्, तर दाँत प्रोफाइल, फिट वा सहिष्णुता स्थापना गर्न एक योग्य मेट्रोलोजी विधि आवश्यक छ। रेखाचित्रले प्रत्येक स्वीकृति सुविधाको लागि प्रयोग गरिएको विधि वा गेज बताउनु पर्छ।
| क्षेत्र | किन यो महत्त्वपूर्ण छ | कसरी सुरक्षित रूपमा रेकर्ड गर्ने |
|---|---|---|
| प्रोफाइल वा मानक पदनाम | ज्यामिति परिवार र निरीक्षण आधार परिभाषित गर्दछ | आकार र फिट डेटा सहित पूर्ण रेखाचित्र कलआउट प्रतिलिपि गर्नुहोस्; कागजात नभएको बेला "अज्ञात" लेख्नुहोस् |
| दाँत वा लोब गणना | आधारभूत पहिचान जाँच प्रदान गर्दछ | पूर्ण दोहोरिने सुविधाहरू गणना गर्नुहोस् र लेबल गरिएको अन्तिम दृश्य फोटो संलग्न गर्नुहोस् |
| प्रमुख र माइनर ज्यामिति | मिलन प्रोफाइलहरूको सुझावहरू र जराहरू पत्ता लगाउँदछ | प्रत्येक मान बाह्य शाफ्ट वा आन्तरिक बोरसँग सम्बन्धित छ कि छैन भनी उल्लेख गर्नुहोस् र नाप्ने विधिको नाम दिनुहोस् |
| दाँत मोटाई वा स्पेस परिभाषा | फ्ल्याङ्कहरू बीचको कार्य सम्बन्धलाई नियन्त्रण गर्दछ | रेखाचित्रको निर्दिष्ट मापन वा गेज प्रयोग गर्नुहोस्; एक असंबद्ध क्यालिपर पठन प्रतिस्थापन नगर्नुहोस् |
| प्रोफाइल फारम र केन्द्रित विधि | कुन सतहहरू पत्ता लगाउँछन् र लोड ट्रान्समिट गर्दछ | नियन्त्रित रेखाचित्र वा योग्य प्रोफाइल निरीक्षणबाट लिनुहोस् |
| प्रयोगयोग्य संलग्नता लम्बाइ | तत्व बोरसँग वास्तवमा कति शाफ्ट प्रोफाइल साझेदारी गरिएको छ भनेर देखाउँछ | कार्यात्मक सुरु र अन्त्य बीच मापन गर्नुहोस्, च्याम्फरहरू, राहत र क्षतिग्रस्त प्रवेश क्षेत्रहरू बाहेक |
| लीड-इन, चेम्फर र राहत | संयोजनलाई असर गर्छ र गैर-कार्यकारी सतहहरूलाई संलग्नताको रूपमा व्यवहार गर्नबाट रोक्छ | प्रत्येक ट्रान्जिसनलाई कार्य प्रोफाइलबाट अलग-अलग आयाम गर्नुहोस् |
| काँध र अक्षीय स्थिति | मेसिनको सापेक्ष तत्व स्ट्याक राख्छ | सन्दर्भ एक घोषित अक्षीय मिति र स्ट्याक क्रम सुरक्षित गर्नुहोस् |
| अवधारण सुविधाहरू | अक्षीय क्ल्याम्पिङ वा स्ट्याकको लक नियन्त्रण गर्दछ | आफ्नै रेखाचित्रबाट धागो, कुञ्जी, नट, आस्तीन वा अन्य हार्डवेयर रेकर्ड गर्नुहोस् |
| सामाग्री र गर्मी उपचार | शक्ति, प्रतिक्रिया र मरम्मत निर्णयहरू असर गर्छ | ट्रेस गर्न मिल्ने कागजात वा परीक्षण प्रयोग गर्नुहोस्; रंग वा उपस्थितिबाट ग्रेड पहिचान नगर्नुहोस् |
| स्थिति द्वारा शर्त | स्थानीय सेवा क्षतिबाट नाममात्र ज्यामिति अलग गर्दछ | अक्षीय स्टेशन, कोणीय स्थान, शाफ्ट पहिचान र फोटो नम्बरमा नक्सा पठन |
कच्चा पढाइहरू साथै अन्तिम सारांश रेकर्ड गर्नुहोस्। यदि सुविधा धेरै कोणीय स्थानहरूमा निरीक्षण गरिएको छ भने, प्रत्येक स्थिति र मापन दिशा सुरक्षित गर्नुहोस्। एक औसतले एक सनकी, पेन गरिएको वा एक-पक्षीय सम्पर्क अवस्था लुकाउन सक्छ जसले असफलताको व्याख्या गर्दछ।
पहिरिएको नमूनालाई प्रमाणको रूपमा व्यवहार गर्नुहोस्, मास्टर साइजको रूपमा होइन
प्रयोग गरिएको स्प्लाइनले सेवाको कथा बताउँछ। पॉलिश फ्ल्याङ्कहरू सम्पर्क देखाउँछन्। रातो वा गाढा मलबेले फ्रेटिंग वा क्षयलाई संकेत गर्न सक्छ। रोल गरिएको किनाराहरू र विस्थापित सामग्रीले काम गर्ने फ्ल्याङ्कले सामग्री गुमाए तापनि एक बिन्दुमा दाँत मापन ठूलो बनाउन सक्छ। फुटेको जराले प्रतिस्थापन निर्णयलाई पूर्ण रूपमा परिवर्तन गर्छ।
| अवलोकन गरिएको अवस्था | के जोगाउने | अर्को के जाँच गर्न |
|---|---|---|
| एक फ्ल्याङ्कमा उज्यालो पोलिश | कोणीय स्थान, शाफ्ट पहिचान र तत्व स्थिति | जोडी-शाफ्ट अभिमुखीकरण, सम्पर्क वितरण र बोर अवस्था |
| विस्थापित धातु वा घुमाइएको प्रविष्टि किनारा | लुगा लगाउन वा सफा गर्नु अघि फोटोहरू फेला पर्यो | लीड-इन क्षति, एसेम्बली इतिहास र क्षतिग्रस्त क्षेत्र पछाडिको नपर्ने प्रोफाइल |
| फ्रेटिंग मलबे वा जंग दाग | रंगीन तस्विर र अवशेष स्थान | सापेक्ष गति, फिट अवस्था, प्रदूषण र आर्द्रता एक्सपोजर |
| एक तत्वमा स्थानीय बोर पहिरन | तत्व कोड, चौडाइ, प्रक्रिया स्थिति र छिमेकी तत्वहरू | एउटै अक्षीय स्टेशनमा शाफ्ट अवस्था |
| धेरै बोरहरूमा दोहोर्याइएको पहिरन | प्रत्येक तत्वको लागि स्ट्याक नक्शा र मापन | शाफ्ट-वाइड पहिरन ढाँचा, लोडिङ, पङ्क्तिबद्धता र क्ल्याम्पिङ अवस्था |
| जरा संकेत वा दृश्य दरार | स्थान, लम्बाइ, अभिमुखीकरण र nondestructive-परीक्षण रिपोर्ट उपलब्ध छ भने | पुन: प्रयोग, मर्मत वा थप लोड गर्नु अघि इन्जिनियरिङ स्वभाव |
फेला परेको अवस्था रेकर्ड गरेपछि मात्र सफा गर्नुहोस्। अनुमोदित सफाई विधि प्रयोग गर्नुहोस् ताकि प्रक्रियाले किनारामा गोल नहोस्, प्रमाणहरू हटाउनुहोस् वा नयाँ स्क्र्याचहरू सिर्जना गर्नुहोस्। त्यसपछि एउटै अक्षीय स्टेशनमा बाहिरी शाफ्ट र आन्तरिक तत्व बोर निरीक्षण गर्नुहोस्। जडानको एक पक्ष मापन गर्दा ढिलोपनको स्रोत गलत निदान गर्न सक्छ।
जब नमूना मात्र उपलब्ध प्रमाण हो, सम्भव भएमा एक भन्दा बढी तत्वहरू पठाउनुहोस्: एउटा रिपोर्ट गरिएको समस्या स्थितिबाट र एउटा कम लगाउने विश्वास गरिएको स्थितिबाट। प्रत्येक नमूना किन छनोट गरियो बताउनुहोस्। त्यसपछि एक आपूर्तिकर्ताले सबैभन्दा खराब भागमा प्रत्येक विशेषतालाई नाममात्रको रूपमा व्यवहार गर्नुको सट्टा अवस्था तुलना गर्न सक्छ।
एक भाग जुन स्लाइड हुन्छ टर्कको लागि स्वचालित रूपमा फिट हुँदैन
एसेम्बली फिटले एउटा प्रश्नको जवाफ दिन्छ: के मिलनका भागहरू तोकिएको अवस्थामा आफ्नो इच्छित स्थानमा पुग्न सक्छन्? टोक़ क्षमता फरक प्रश्नको जवाफ दिन्छ। लेइस्ट्रिट्जले शाफ्ट क्रस-सेक्शन, शाफ्ट धातु विज्ञान, स्प्लाइन ज्यामिति र शाफ्ट कठोरतालाई शक्ति प्रसारणमा कारकहरूको रूपमा पहिचान गर्दछ। कोपेरियनको प्रकाशित इतिहासले पनि शाफ्ट-टू-एलिमेन्ट जडानलाई हस्तान्तरण योग्य टोककको केन्द्रीय रूपमा व्यवहार गर्दछ।
यही कारणले गर्दा सफल परीक्षण स्लाइडले पुन: डिजाइन, सामग्री प्रतिस्थापन वा मर्मत गरिएको शाफ्टलाई मान्य गर्न सक्दैन। यसले लोड, थकान बल, तातो-उपचार अवस्था, जरा तनाव, अक्षीय क्ल्याम्पिङ वा गियरबक्स युग्मनको क्षमता अन्तर्गत फ्ल्याङ्क सम्पर्क स्थापित गर्दैन। प्रतिस्थापन रेखाचित्र र ईन्जिनियरिङ् समीक्षा ती वस्तुहरू नियन्त्रण गर्नुपर्छ।
| जाँच गर्नुहोस् | प्रश्नले जवाफ दिन्छ | प्रश्नले जवाफ दिँदैन |
|---|---|---|
| सफा शाफ्टमा हात मिलाउनुहोस् | के तत्वले इच्छित प्रोफाइल पास गर्न र स्थितिमा पुग्न सक्छ? | के इन्टरफेसले अपरेटिङ टर्क बोक्ने छ? |
| कार्यात्मक गेज | के नियन्त्रित सुविधाले गेज आवश्यकता पूरा गर्छ? | के शाफ्ट सामग्री वा गर्मी उपचार सही छ? |
| प्रोफाइल निरीक्षण | के मापन गरिएको ज्यामिति रेखाचित्रसँग मेल खान्छ? | के दरार, उपसतह क्षति वा सेवा भार स्वीकार्य छन्? |
| सामग्री र कठोरता प्रमाण | के परीक्षण गरिएको वस्तुले परीक्षण गरिएको स्थानमा निर्दिष्ट सामग्री गुणहरूसँग मेल खान्छ? | के पूर्ण शाफ्ट ज्यामिति वा थकान समस्याबाट मुक्त छ? |
| ईन्जिनियरिङ् टोक़ समीक्षा | के कागजात गरिएको कर्तव्यको लागि पूर्ण लोड मार्ग स्वीकार्य छ? | के प्रक्रिया पक्षले इच्छित उत्पादन गुणस्तर प्रदान गर्नेछ? |
प्रतिस्थापन आपूर्तिकर्तालाई तस्बिरहरूबाट सार्वभौमिक टोक़ सीमा पुष्टि गर्न न सोध्नुहोस्। मेसिन शुल्क, मूल रेखाचित्र आवश्यकताहरू र कुनै पनि परिवर्तनको दायरा प्रदान गर्नुहोस्। यदि अनुरोध केवल अवस्थित तत्व पुन: उत्पादन गर्न हो भने, स्पष्ट रूपमा भन्नुहोस् र नियन्त्रित इन्टरफेस रेखाचित्र पहिचान गर्नुहोस्।

उत्पादन अघि परिभाषा बन्द गर्नुहोस्
प्रमाणीकरणको उद्देश्य अनिश्चित प्रमाणहरूलाई एक सहमति निर्माण आधारमा बदल्नु हो। यो कच्चा माल प्रतिबद्ध हुनु अघि वा समाप्त तत्व एक अनसुलझे इन्टरफेस प्रश्न समाधान गर्न अपेक्षा गरिएको हुनु अघि हुनुपर्छ।
- पहिचान मिलाउनुहोस्।मिसिन निर्माता, मोडेल, क्रम संख्या, गियरबक्स पहिचान, शाफ्ट भाग नम्बर, तत्व भाग नम्बर र परिमार्जन इतिहास मिलाउनुहोस्।
- नियन्त्रण प्रमाण चयन गर्नुहोस्।रेखाचित्र संशोधन, स्वीकृत स्पेयर वा रिभर्स इन्जिनियरिङ रिपोर्टको नाम दिनुहोस् जसले उत्पादनलाई नियन्त्रण गर्नेछ।
- विवादहरू समाधान गर्नुहोस्।रेखाचित्र, नमूना र फिल्ड पढाइहरू बीच प्रत्येक भिन्नता सूचीबद्ध गर्नुहोस्। चुपचाप निर्माण गर्न सजिलो मान चयन नगर्नुहोस्।
- मिति र अभिमुखीकरण सहमत।शाफ्ट ए र शाफ्ट बी, दृश्य दिशा, अक्षीय शून्य, कोणीय शून्य र स्थापना दिशा पुष्टि गर्नुहोस्।
- निरीक्षणमा सहमत हुनुहोस्।कुन विशेषताहरूलाई आयामी रिपोर्ट, प्रोफाइल मापन, कार्यात्मक गेज वा सामग्री प्रमाण चाहिन्छ पहिचान गर्नुहोस्।
- पहिलो निर्मित इन्टरफेस प्रमाणित गर्नुहोस्।सहमत रेखाचित्र र निरीक्षण योजना प्रयोग गर्नुहोस्। जब शारीरिक परीक्षण विधानसभा आवश्यक हुन्छ, परीक्षण अघि सफा अवस्था, मिलन सन्दर्भ र स्वीकृति विधि परिभाषित गर्नुहोस्।
- स्वीकृत संशोधन फ्रिज गर्नुहोस्।अन्तिम रेखाचित्र र निरीक्षण रेकर्ड मर्मत फाइलमा फिर्ता गर्नुहोस् ताकि अर्को अर्डर अज्ञात पहिरिएको नमूनाबाट पुन: सुरु हुँदैन।
EJS को वर्तमानअनुकूलन जुम्ल्याहा पेंच निर्माण गाइडठूला प्रतिस्थापन भागहरूको लागि समान भिन्नता बनाउँदछ: प्रयोग गरिएको नमूनाले लेआउट र इन्टरफेसहरू देखाउन सक्छ, तर पहिरिएको सतहहरू स्वचालित रूपमा नयाँ नाममात्र ज्यामिति बन्नु हुँदैन। दजुम्ल्याहा पेंच तत्व गाइडत्यसपछि बोर इन्टरफेस नियन्त्रण भएपछि बाहिरी तत्व प्रकार्य र अनुक्रम रेकर्ड गर्न प्रयोग गर्न सकिन्छ।
निर्माताले कार्य गर्न सक्ने RFQ प्याक बनाउनुहोस्
सबैभन्दा छोटो उपयोगी RFQ सबैभन्दा कम फाइलहरू भएको होइन। यो एक हो जसले पुष्टि गरिएका तथ्यहरू, मापन गरिएको अवस्था र खुला प्रश्नहरू अलग गर्दछ। एउटा अनुक्रमणिका प्रयोग गर्नुहोस् ताकि रेखाचित्र, नमूना र फोटोहरू अर्को मेसिनमा मिसाउन सकिँदैन।
| RFQ खण्ड | आवश्यक सामग्री | स्थिति घोषणा गर्न |
|---|---|---|
| मेसिनको पहिचान | निर्माता, मोडेल, क्रम संख्या, गियरबक्स पहिचान र स्थापित परिमार्जन | नेमप्लेट वा कागजातबाट पुष्टि गरिएको / रिपोर्ट गरिएको मात्र |
| प्रतिस्थापन दायरा | शाफ्ट, तत्व बोर, विशिष्ट तत्व, पूर्ण स्ट्याक, युग्मन वा निरीक्षण मात्र | आवश्यक / वैकल्पिक / समीक्षा अन्तर्गत |
| रेखाचित्र प्याक | भाग नम्बरहरू, संशोधनहरू, एकाइहरू, डाटामहरू, स्प्लाइन कलआउटहरू र अवधारण विवरणहरू | नियन्त्रण / सन्दर्भ मात्र / अप्रचलित |
| नमूना सूचकांक | नमूना आईडी, शाफ्ट ए वा बी, अक्षीय स्थिति, हटाउने मिति र अवस्था | प्रयोग नगरिएको / प्रयोग गरिएको / लगाइएको / मर्मत गरिएको / उद्गम अज्ञात |
| फोटो अनुक्रमणिका | अन्तिम दृश्यहरू, प्रोफाइल दृश्यहरू, क्षति क्लोज-अपहरू, तराजूहरू, तीरहरू र भाग लेबलहरू | फेला परेको रूपमा / सफाई पछि / मरम्मत पछि |
| मापन रिपोर्ट | कच्चा पढाइ, स्थान, विधि, उपकरण वा गेज र वातावरणीय अवस्था सान्दर्भिक जहाँ | पहिचान मात्र / स्वीकृति मापन |
| सामाग्री अभिलेख | निर्दिष्ट ग्रेड, गर्मी उपचार, कठोरता वा परीक्षण रिपोर्टहरू आवश्यक हुँदा | दस्तावेज / परीक्षण / अज्ञात |
| प्रक्रिया सन्दर्भ | सामाग्री संसाधित, सञ्चालन कर्तव्य, अवलोकन लक्षण र विफलता स्थिति | सामान्य कर्तव्य / परिवर्तन कर्तव्य / असफलता अनुसन्धान |
| प्रश्नहरू खोल्नुहोस् | प्रत्येक समाधान नभएको द्वन्द्व वा छुटेको स्वीकृति मान | उद्धरण अघि / उत्पादन अघि / ढुवानी अघि बन्द गर्नुपर्छ |
प्रतिस्थापन तत्व उद्धरणको लागि, तत्व प्रकार्य, बाहिरी व्यास, चौडाइ, पिच वा डिस्क कोण, ह्यान्डनेस, सामग्री वा उपचार आवश्यकता, मात्रा र स्थापित अनुक्रम समावेश गर्नुहोस्। EJS को वर्तमानस्क्रू तत्व पृष्ठयसले आपूर्ति गर्ने तत्व परिवारहरूलाई सूचीबद्ध गर्दछ र ग्राहकहरूलाई रेखाचित्र वा नमूनाहरू प्रदान गर्न सोध्छ।
EJS तपाईंको शाफ्ट र तत्व प्रमाण पठाउनुहोस्
तल प्रतिस्थापन दायराको वर्णन गर्नुहोस्, त्यसपछि EJS सोधपुछ पृष्ठमा नियन्त्रित रेखाचित्र, नमूना अनुक्रमणिका, लेबल गरिएका फोटोहरू र मापन रिपोर्ट संलग्न गर्नुहोस्। लगाएको नमूनाबाट आउने कुनै पनि मान चिन्ह लगाउनुहोस्।
बारम्बार सोधिने प्रश्नहरू
के दाँत गणना र शाफ्ट व्यास पेंच तत्व अर्डर गर्न पर्याप्त छ?
होइन। तिनीहरू उपयोगी पहिचान संकेतहरू हुन्, तर तिनीहरूले दाँतको रूप, पिच वा मोड्युल, फिट, केन्द्रित विधि, दाँतको मोटाई, संलग्नता लम्बाइ, अक्षीय स्थान वा अभिमुखीकरण परिभाषित गर्दैनन्। नियन्त्रित रेखाचित्र आपूर्ति गर्नुहोस् वा शाफ्ट र मिलन बोरको योग्य मापन मिलाउनुहोस्।
के म फोटोबाट DIN 5480 spline पहिचान गर्न सक्छु?
होइन। फोटोले सम्भावित समावेशी फारम र दाँत गणना देखाउन सक्छ, तर यसले पूर्ण मानक पदनाम, आकार, फिट, सहनशीलता वा परिमार्जन स्थापित गर्न सक्दैन। रेखाचित्रबाट पूर्ण कलआउट प्रतिलिपि गर्नुहोस् वा एक सहमत निरीक्षण विधिको साथ प्रोफाइल प्रमाणित गर्नुहोस्।
के शाफ्ट र एलिमेन्ट बोर सँगै नाप्नु पर्छ?
हो। तिनीहरूले एक काम जडान बनाउँछ। बाह्य शाफ्ट र आन्तरिक बोरलाई एउटै अक्षीय स्थितिमा निरीक्षण गर्नुहोस्, शाफ्ट ए वा बी राख्दा, हेर्ने दिशा, तत्व कोड र स्थापना स्टेशन प्रत्येक पढाइमा संलग्न गर्नुहोस्।
के नयाँ स्प्लाइन बोर परिभाषित गर्नको लागि पहिरिएको तत्व प्रयोग गर्न सकिन्छ?
यसले रिभर्स इन्जिनियरिङलाई समर्थन गर्न सक्छ, तर यसलाई स्वचालित रूपमा मास्टर साइजको रूपमा व्यवहार गर्नु हुँदैन। पालिसिङ, फ्रिटिंग, विस्थापित धातु, क्षरण र स्थानीय पहिरन रेकर्ड गर्नुहोस्, मिलन शाफ्ट र कम-पहिने सन्दर्भहरू तुलना गर्नुहोस्, र नाममात्र ज्यामिति कसरी पुनर्निर्माण गरिनेछ भनेर सहमत गर्नुहोस्।
स्प्लाइन संलग्नता लम्बाइको अर्थ के हो?
यो अक्षीय लम्बाइ हो जसमा कार्यात्मक मिलन प्रोफाइलहरू वास्तवमा संलग्न हुन्छन्। नियन्त्रण रेखाचित्रले तिनीहरूलाई फरक रूपमा परिभाषित नगरेसम्म च्याम्फरहरू, लिड-इनहरू, राहतहरू, क्षतिग्रस्त प्रविष्टि किनारहरू र अन्य काम नगर्ने ट्रान्जिसनहरू समावेश नगर्नुहोस्।
किन शून्य-स्थिति वा अभिमुखीकरण चिन्ह महत्त्वपूर्ण छ?
यसले निरीक्षण र असेम्बली टोलीहरूलाई एक कोणीय सन्दर्भ दिन्छ। यसले जोडी शाफ्टहरू, तत्व स्थितिहरू र युग्मन विवरणहरू बीचको सम्बन्ध सुरक्षित गर्न मद्दत गर्दछ। एक घोषित दृश्य दिशाबाट चिन्ह रेकर्ड गर्नुहोस् र मेसिन निर्माणकर्ताको असेंबली निर्देशनहरू पालना गर्नुहोस्।
ट्विन स्क्रू स्प्लाइन उद्धरणको लागि मैले EJS के पठाउनुपर्छ?
मेशिन र गियरबक्स पहिचान, प्रतिस्थापन स्कोप, नियन्त्रित रेखाचित्र र संशोधनहरू, शाफ्ट A/B अभिमुखीकरण, तत्व अनुक्रम, लेबल गरिएको नमूनाहरू, कच्चा मापन रिपोर्ट, फोटो अनुक्रमणिका, सामग्री आवश्यकताहरू र प्रत्येक समाधान नभएको विवाद पठाउनुहोस्। कुन आयामहरू लगाएका भागहरूबाट आएका छन् भनेर स्पष्ट रूपमा चिन्ह लगाउनुहोस्।
यस लेखमा OEM उदाहरणहरूले स्प्लाइन प्रणालीहरू मेसिन-विशिष्ट हो भनेर व्याख्या गर्दछ। तिनीहरू EJS उत्पादन विशिष्टताहरू होइनन् र यसको नियन्त्रण कागजात बिना अर्को एक्स्ट्रुडरमा लागू गर्नु हुँदैन।